


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
半自动多片锯加工精度影响因素与产线适配要点
发布时间:2026-09-28 09:00:00 人气:20 来源:本站
半自动多片锯加工精度影响因素与产线适配要点
在木材加工、人造板裁切以及部分非金属材料开条工序中,半自动多片锯凭借一次进料多片同时切割的效率优势,成为中小规模工厂与特定产线环节的常见设备。与全自动机型相比,半自动多片锯在进料端仍需人工辅助,但制造成本、调试灵活性和对来料波动的容忍度往往更具现实优势。然而,不少企业在使用过程中会发现,同一台设备在不同工况下的加工精度差异明显,这背后涉及机械结构、操作方式与产线匹配等多重因素。本文从技术角度梳理影响半自动多片锯加工精度的关键环节,并给出产线适配的客观参考。
一、影响半自动多片锯加工精度的核心结构因素
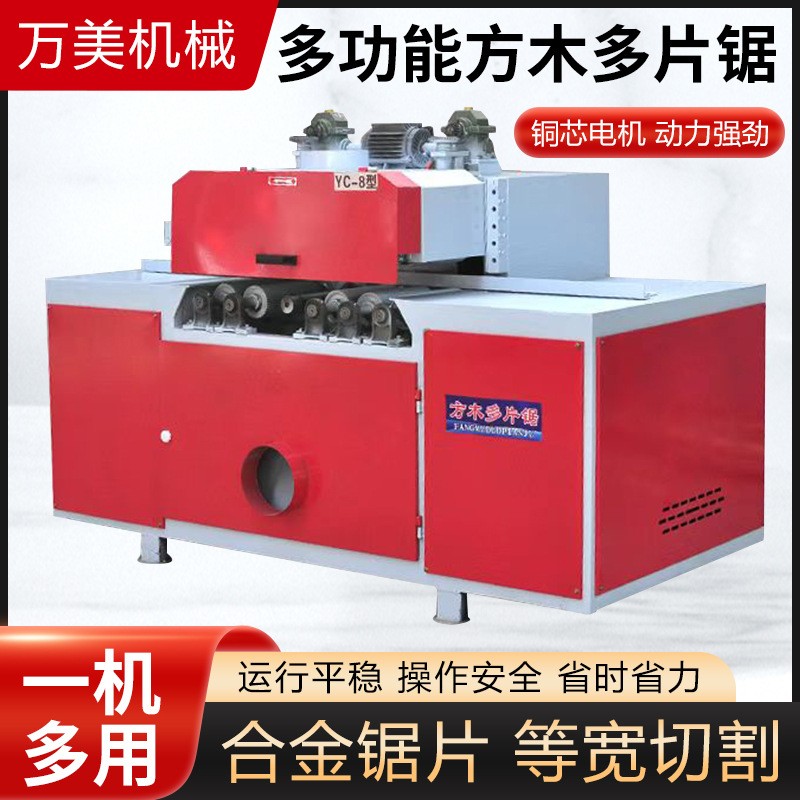
半自动多片锯的精度表现并非单一指标决定,而是由主轴系统、锯片组配置、进料压紧机构与导向装置共同作用的结果。
1. 主轴刚性与轴承配置
主轴是锯片组的安装基础,其径向跳动与轴向窜动直接反映到锯切面上。行业内通常要求主轴径向跳动控制在较小范围内,高精度机型会采用更高等级的轴承并配合预紧结构。若主轴刚性不足,在同时驱动多片锯片时容易产生微小挠曲,导致中间锯片与边缘锯片的切面质量不一致。采购时可关注主轴直径、轴承品牌等级以及是否经过动平衡校正,这些信息比单纯比较电机功率更具参考价值。
2. 锯片组与垫片精度
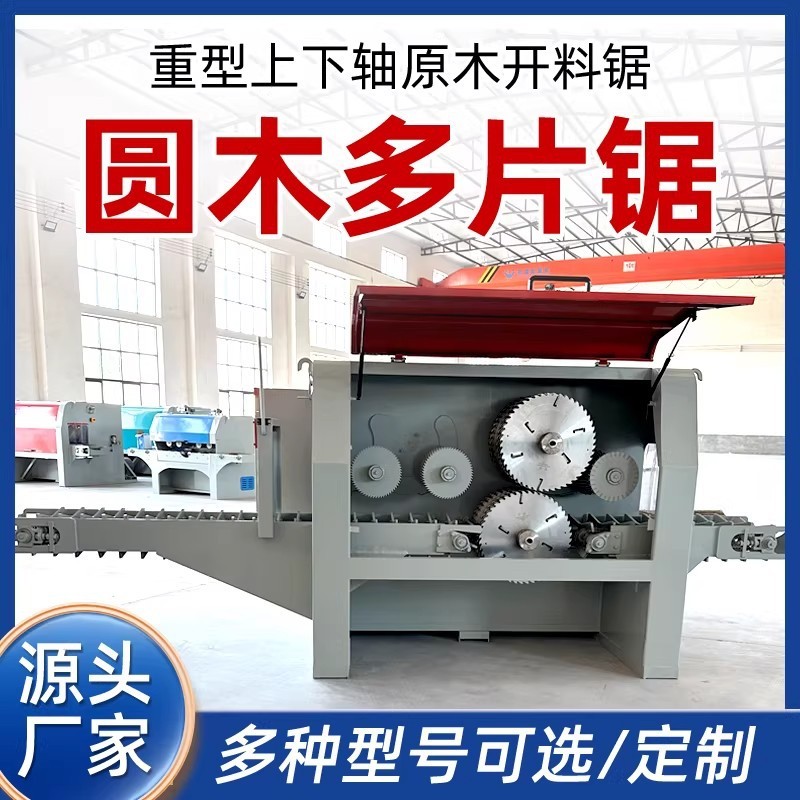
多片锯的锯片间距由垫片或隔套决定,垫片的厚度公差与平行度会直接传递到成品宽度尺寸上。部分工厂为降低成本使用普通垫片,长期使用后出现磨损或变形,导致同一批次板材宽度波动。合理的做法是定期检查垫片厚度一致性,并根据加工材料选择合适齿形与厚度的锯片。锯片本身的端面跳动同样不可忽视,安装前应逐片检查。
3. 进料压紧与导向结构
半自动多片锯的进料端通常由人工推料或简易输送装置辅助,压紧轮与侧向导向板的设置对稳定性影响显著。压紧力过小,木料在锯切中易产生位移;压紧力过大,则可能压溃软质材料表面。导向板与锯片组的平行度需要定期校准,否则会出现“走偏”现象,表现为板材一端宽一端窄。
二、操作方式与来料状态对精度的影响
即使设备本身精度达标,实际加工中仍有许多变量会改变最终效果。半自动多片锯对操作者经验的依赖程度高于全自动机型,这既是特点也是限制。
1. 进料速度与均匀性
人工推料时速度难以完全恒定,瞬时进给过快会导致锯片切削负荷骤增,引起主轴短暂变形或锯片偏摆;进给过慢则可能造成材料表面烧焦或锯片磨损加快。熟练操作者会根据材料硬度和锯片锋利程度调整推料节奏,但这种依赖个人经验的方式在批量生产中容易造成批次差异。
2. 来料尺寸与含水率
半自动多片锯对来料的平直度和厚度一致性有一定要求。若板材本身弯曲或厚度公差较大,压紧机构难以完全修正,锯切后宽度精度自然下降。含水率偏高的木材在锯切后可能因应力释放产生变形,测量时尺寸合格但放置后出现变化。因此,在评估半自动多片锯是否适合自身产品时,应将来料状态纳入考量。
3. 锯片磨损与更换周期
锯片使用一段时间后,齿尖磨损会导致切削阻力增加,进而影响进料稳定性和切面质量。部分工厂为延长锯片寿命而过度使用,实际上反而增加了尺寸偏差和后续修整成本。建立按加工量或加工时长更换锯片的制度,比凭经验判断更可靠。
三、半自动多片锯的产线适配要点
不同工厂的产品结构、产能需求和前后工序衔接方式差异较大,半自动多片锯并非在所有场景下都是最优解。以下从几个维度给出适配参考。
1. 适用场景判断
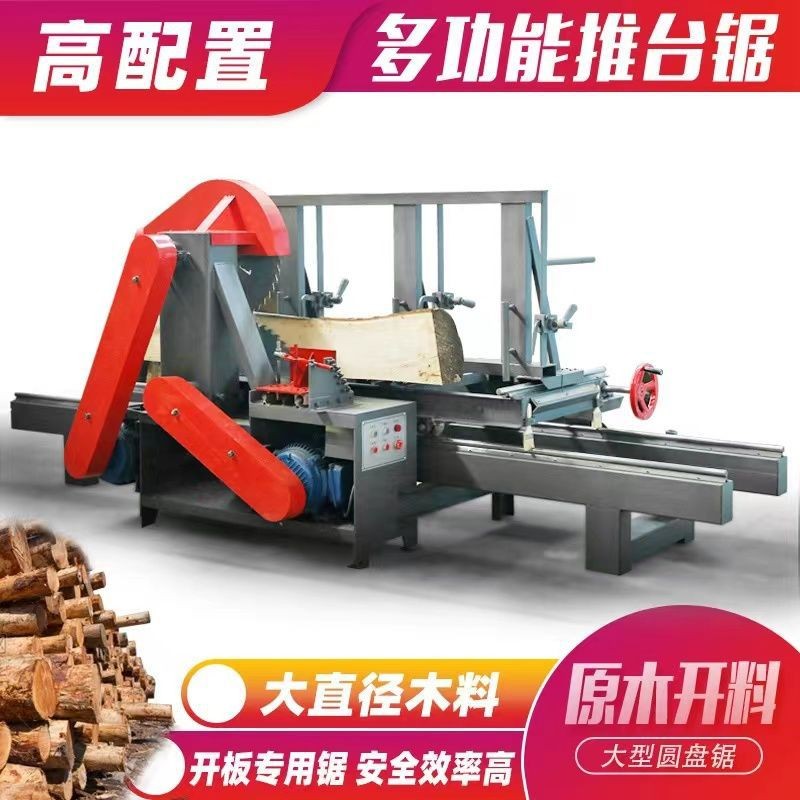
半自动多片锯适合中小批量、多规格切换、来料尺寸有一定波动的加工场景。例如家具厂的开条工序、木托盘料的分片加工、部分包装材料的分切等。对于大批量、单一规格、对尺寸精度要求极高的场景,全自动多片锯或数控裁板设备可能更具综合优势。
2. 前后工序衔接
半自动多片锯的进料端通常需要人工摆放或简易输送,出料端则需考虑成品收集与废料处理。如果前后工序节拍不匹配,设备实际利用率会低于理论产能。在产线规划时,应计算包括上下料在内的综合节拍,而非仅看锯切速度。
3. 精度需求与设备等级的匹配
不同产品对宽度公差的要求不同。普通木托盘料与精细家具部件对精度的要求差异明显。采购前应明确自身产品的公差范围,再对照设备厂商标称的精度指标进行匹配。需要注意的是,标称精度通常在特定条件下测得,实际使用中应留有一定余量。
四、常见使用误区与维护建议
在实际使用中,一些看似微小的习惯会逐渐影响半自动多片锯的长期精度表现。
误区一:忽视日常校准。导轨、压紧轮和导向板在长期使用后会产生磨损或松动,建议按周期检查平行度和紧固状态。
误区二:混用不同规格锯片。同一组锯片中混用不同品牌或不同磨损程度的锯片,会破坏切削力平衡,加速主轴和轴承的损耗。
误区三:以电机功率判断设备能力。功率只是输入指标,主轴刚性、轴承配置和整体结构设计才是决定加工能力和精度的基础。
维护方面,保持锯片清洁、定期检查皮带或传动部件张紧度、及时清理锯屑堆积,都有助于维持设备稳定运行。对于半自动多片锯而言,操作人员的规范意识和日常点检习惯,往往比设备本身的价格差异更能影响长期使用效果。
FAQ 常见问题
半自动多片锯和全自动多片锯的主要区别是什么?
主要区别在进料方式和自动化程度。半自动多片锯通常需要人工辅助进料或简易输送,适合中小批量和多规格切换;全自动机型配备自动进料和控制系统,适合大批量单一规格生产,但设备成本和调试复杂度更高。
半自动多片锯加工精度一般能达到什么水平?
精度受设备结构、锯片状态、来料条件和操作方式共同影响。在设备状态良好、来料规整的条件下,多数半自动多片锯可满足常规木工开条的宽度公差要求。具体数值建议以实际试机和自身产品标准为准,不宜仅参考标称参数。
如何延长半自动多片锯的锯片使用寿命?
保持进料速度均匀、避免超负荷切削、定期检查锯片磨损并按加工量更换,同时确保主轴和垫片状态良好。使用与材料匹配的锯片齿形也有助于减少异常磨损。
半自动多片锯适合加工哪些材料?
常见于木材、人造板、部分塑料和轻质非金属材料的分条与分片加工。不同材料的硬度、含水率和磨蚀性差异较大,选购前应向设备厂商确认适用范围,并根据实际材料进行试切验证。
下一篇:没有了!


相关新闻
- 半自动多片锯加工精度影响因素与产线适配要点 2026-09-28
- 多片锯改造如何让老设备重获高效益产出 2026-09-27
- 多片圆锯机加工精度波动大?从锯片组结构到进给匹配逐层排查 2026-09-27
- 竹材多片锯加工精度影响因素与产线适配要点解析 2026-09-26
- 多片锯工作台精度衰减的四个隐性诱因与产线适配逻辑 2026-09-26
- 多片锯导轨精度衰减的隐性诱因与产线适配逻辑 2026-09-25
- 立切多片锯加工效率与精度如何平衡 2026-09-25
- 多片锯维修的四个认知误区与产线降本实战路径 2026-09-24
- 多片木工锯加工精度影响因素与产线适配思路 2026-09-24
- 多片锯控制系统深度解析:从信号采集到执行输出的技术逻辑 2026-09-23


 客服