


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
平切多片锯加工精度影响因素与车间实操要点
发布时间:2026-10-01 21:00:00 人气:11 来源:本站
平切多片锯加工精度影响因素与车间实操要点
在木材加工、人造板裁切以及部分非金属材料切割领域,平切多片锯承担着将板材一次性分切为多条规格料的关键任务。与单锯片设备相比,平切多片锯的效率优势明显,但多锯片同时作业也意味着精度控制难度成倍增加。许多工厂在采购时关注主轴功率和最大进料宽度,却在投产后发现锯切面粗糙、规格偏差超标、锯片损耗异常等问题。这些问题的根源往往不在设备本身,而在于对精度影响因素的认知不足和日常操作细节的忽视。
一、主轴系统与锯片配置对锯切精度的直接影响
1. 主轴刚性与径向跳动
平切多片锯的主轴需要同时驱动多组锯片,其刚性直接决定锯切过程中的抗振能力。主轴径向跳动若超过合理范围,锯片在高速旋转时会产生周期性偏摆,导致锯路变宽、板材规格出现规律性偏差。车间中常见的表现是:同一批次板材中,中间位置的条料尺寸稳定,而两侧条料尺寸波动较大,这通常与主轴两端支撑轴承的磨损或装配精度有关。
2. 锯片选型与隔套精度
多片锯的锯片间距由隔套和垫片组合决定。隔套的平行度、厚度公差以及表面硬度都会影响锯片定位的重复性。如果隔套端面存在毛刺或磨损不均,锯片在锁紧后会产生微小倾斜,切割面出现台阶纹。此外,锯片本身的厚度公差、齿形设计与被切材料不匹配时,也会加剧切削热和振动,间接影响尺寸精度。对于硬木或高密度板材,应选用齿数适中、齿室容屑量大的锯片,避免排屑不畅导致锯片偏摆。
二、进料系统与压料结构对加工稳定性的作用
1. 进料轮与履带的同步性
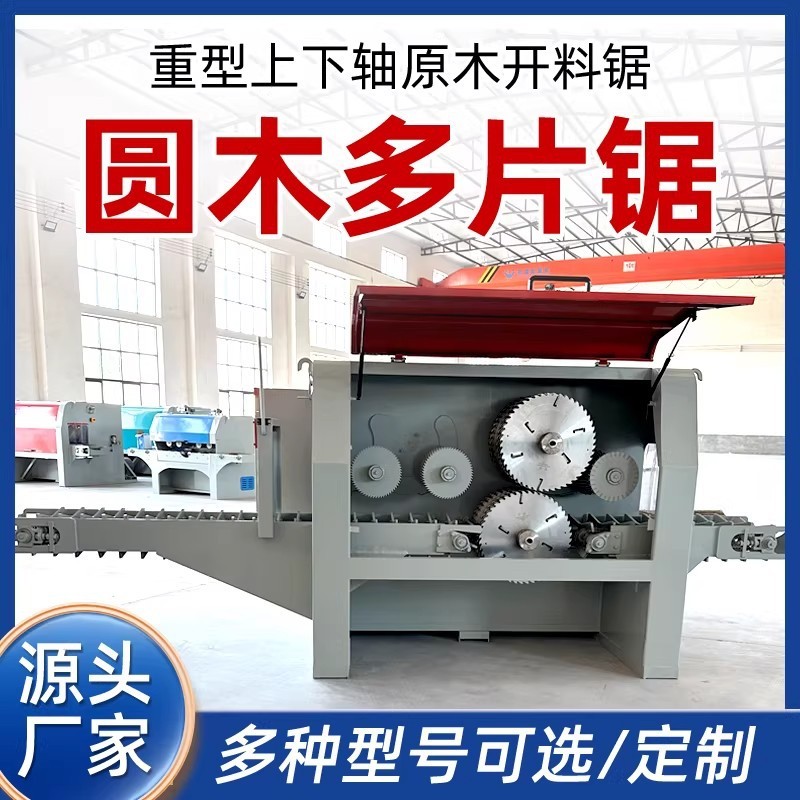
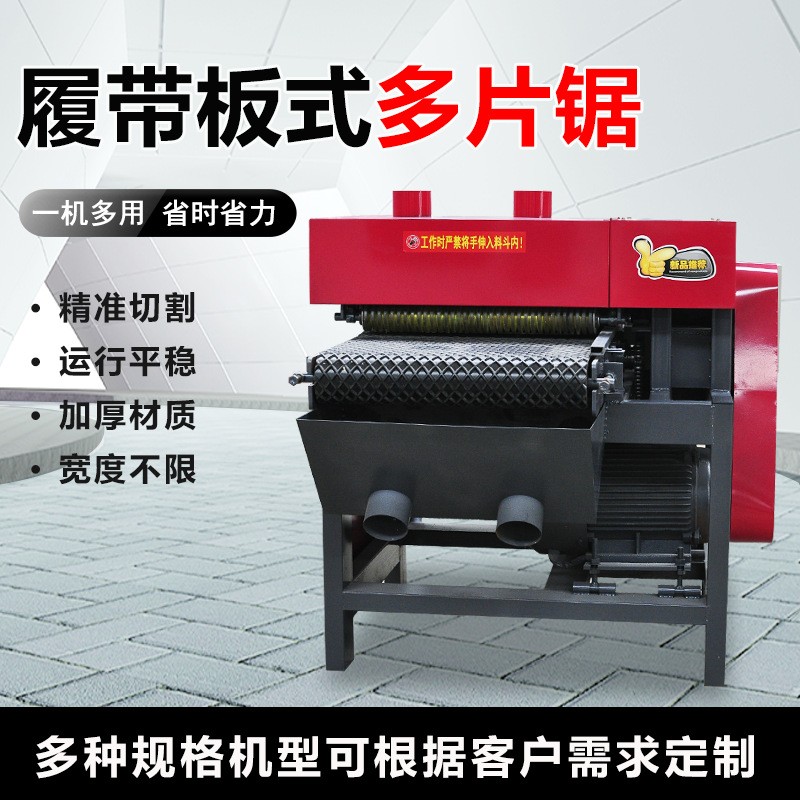
平切多片锯通常采用上下进料轮或履带式进料结构。进料轮的压力不均会导致板材在进料过程中发生微小翘曲或偏移,尤其对于长度较长的板材,前端与后端的切割尺寸容易出现差异。履带式进料虽然接触面积大,但履带板之间的间隙若夹入碎屑,也会造成进料速度波动,进而影响锯切面质量。
2. 压料机构的调整要点
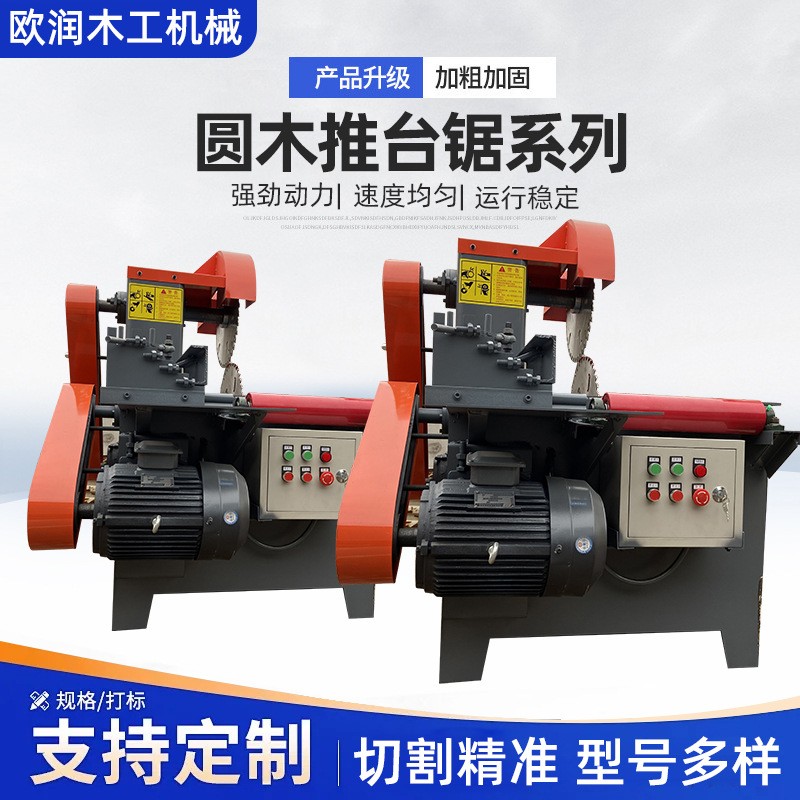
压料机构的作用是在锯切区域附近将板材牢牢压紧,减少振动和位移。压料轮或压料靴的压力应均匀且可调,压力过小无法抑制板材抖动,压力过大则可能压溃板材表面或导致进料阻力增加。实际操作中,应根据板材厚度和材质调整压料高度和弹簧压力,并定期检查压料轮是否磨损成多边形,以免产生周期性压痕。
三、日常维护与操作习惯中的常见误区
1. 忽视锯片清洁与冷却
树脂、胶渍和碎屑在锯片表面的堆积会改变锯片动平衡,增加切削阻力。部分车间为了赶产量,长时间不清理锯片和锯轴,导致锯片过热变形。合理的做法是每班次结束后清理锯片和隔套,检查冷却液或冷却风路是否畅通。对于含胶量较高的人造板,应选用带防粘涂层的锯片或增加清洁频次。
2. 盲目提高进料速度
进料速度与锯切质量之间存在明确的平衡关系。提高进料速度虽然能增加产量,但会增大每齿切削量,导致锯切面粗糙、锯片磨损加快,严重时出现板材烧焦或锯片卡滞。应根据板材材质、厚度和锯片齿数,参考设备厂家提供的进给参数范围进行调整,而不是单纯追求速度。
3. 忽略基础水平与地脚固定
平切多片锯在工作时会产生持续振动,如果设备基础不水平或地脚螺栓松动,振动会传递到进料系统和主轴,影响锯切精度。安装时应使用精密水平仪校准,并定期检查地脚螺栓的紧固状态。对于振动敏感的高精度加工场景,可考虑加装减振垫或独立基础。
四、不同加工场景下的精度控制侧重点
在实木开料场景中,平切多片锯需要应对木材内应力释放导致的板材变形,此时应适当降低进料速度,并保证压料机构有足够的自适应能力。在人造板裁切场景中,锯片刃口锋利度和排屑效果更为关键,建议缩短锯片更换周期。对于需要高精度规格料的家具部件加工,除了设备本身的调整外,还应在锯切后进行尺寸抽检,建立数据记录,以便及时发现精度漂移趋势。
FAQ常见问题解答
问:平切多片锯锯切出来的板材中间尺寸准、两边偏差大,是什么原因?
这种情况通常与主轴两端轴承磨损或主轴刚性不足有关,也可能由两侧锯片锁紧力不一致导致。建议先检查主轴径向跳动,再逐一排查隔套和锁紧螺母的紧固状态。
问:多片锯的锯片应该多久更换或修磨一次?
更换周期取决于被切材料、锯片质量和日常维护水平。当发现锯切面粗糙度明显下降、进料阻力增大或板材出现烧焦痕迹时,应及时拆下检查。修磨时应保证齿形参数一致,避免因修磨过量导致锯片刚性下降。
问:平切多片锯能否用于切割含金属杂质的回收板材?
不建议直接切割含金属杂质的板材。金属杂质会打坏锯片齿,甚至导致锯片碎裂飞出,存在安全隐患。回收板材在进入多片锯前应经过金属探测和人工分拣。
问:如何判断进料速度是否合适?
可以从锯切面质量、锯片温升和电机负载三个方面判断。锯切面平整无台阶纹、锯片温升在正常范围、电机负载稳定无剧烈波动,说明进料速度较为合理。若出现烧焦、啸叫或负载表指针大幅摆动,应适当降低进料速度。
问:设备运行一段时间后精度下降,需要做哪些检查?
建议按以下顺序排查:主轴径向跳动和轴向窜动、锯片和隔套的磨损情况、进料轮或履带的同步性与磨损、压料机构压力是否均匀、地脚螺栓和基础是否松动。建立定期点检制度可以有效延缓精度衰减。
下一篇:没有了!


相关新闻
- 平切多片锯加工精度影响因素与车间实操要点 2026-10-01
- 国产多片锯加工精度与锯切效率的协同优化路径 2026-10-01
- 高端多片锯加工精度影响因素与产线适配要点 2026-09-30
- 多片锯销售背后的设备性能与采购逻辑拆解 2026-09-30
- 多片锯加工设备参数深度解析与车间实景应用观察 2026-09-29
- 低端多片锯值不值得买?工厂采购视角下的性能边界与适用场景拆解 2026-09-29
- 多片锯除尘系统风量匹配与管路布置的七个实操要点 2026-09-28
- 半自动多片锯加工精度影响因素与产线适配要点 2026-09-28
- 多片锯改造如何让老设备重获高效益产出 2026-09-27
- 多片圆锯机加工精度波动大?从锯片组结构到进给匹配逐层排查 2026-09-27


 客服