


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
多片锯修边精度总失控?从锯片结构到进给匹配的深度拆解
发布时间:2026-10-16 21:00:00 人气:17 来源:本站
多片锯修边精度总失控?从锯片结构到进给匹配的深度拆解
在板材加工产线上,多片锯修边是一道决定成品宽度一致性与边缘质量的关键工序。不少工厂反馈:设备刚调试时修边效果尚可,运行一段时间后便出现尺寸漂移、崩边增多、锯片异常磨损等问题。这些现象往往不是单一因素造成的,而是锯片选配、主轴状态、进给参数、冷却排屑等多个环节协同失衡的结果。本文围绕多片锯修边的实际工况,逐层拆解影响修边质量的核心变量。
一、多片锯修边锯片:结构差异决定切割表现
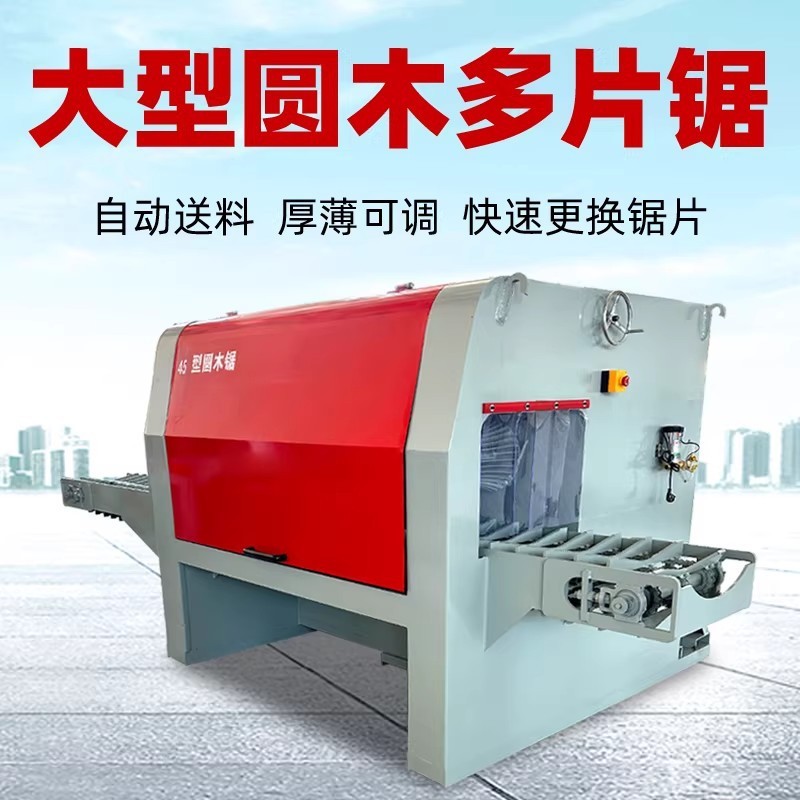
修边工序对锯片的要求与剖料工序有明显区别。修边锯片通常直径较小、齿数较密,追求的是切口平整而非单纯的开料效率。目前市场上常见的多片锯修边锯片从结构上可分为整体硬质合金锯片和合金齿焊接锯片两类,前者刚性好、适合高速轻切削,后者可修磨次数多、综合使用成本相对可控。
齿形方面,修边作业多采用梯平齿或左右齿交替排列。梯平齿在修边时能形成较为光洁的端面,适合对边缘质量要求较高的贴面板、密度板修边;左右齿排屑顺畅,在实木修边中应用更广。采购时需注意锯片厚度与法兰盘夹持比例的匹配,锯片伸出法兰盘的部分过长,高速旋转时端面跳动量会明显增大,直接反映为修边尺寸不稳定。
锯片安装的细节容易被忽视
安装多片锯修边锯片前,应确认法兰盘端面清洁无磕碰、垫圈无变形。多片锯的锯片间距由隔套控制,隔套的平行度误差会逐片累积,最终导致同一根轴上不同位置的修边尺寸出现偏差。建议定期用百分表检测隔套端面跳动,超过允许范围应及时更换或修磨。
二、主轴精度与轴承状态:修边尺寸漂移的隐形推手
多片锯修边精度下降,很多时候根源在主轴上。主轴径向跳动和轴向窜动会直接放大到锯片刃口,表现为板材修边后出现波浪纹或宽度公差超差。一般来说,修边用多片锯主轴的径向跳动应控制在较小范围内,具体数值可参照设备出厂技术文件。
轴承磨损是主轴精度劣化的主要原因。长时间高负荷运行后,轴承游隙增大,主轴在切削力作用下产生微量位移,操作者往往误以为是锯片问题而反复更换锯片,实际收效甚微。建议建立主轴跳动定期检测制度,结合设备运行时长安排轴承检查与更换。
主轴与锯片匹配的常见误区
部分工厂为追求单班产量,擅自提高主轴转速或增大进给量,超出锯片设计工况范围。短时间内看似效率提升,实则加速了锯片磨损和主轴疲劳。多片锯修边参数的调整应建立在设备额定能力和锯片厂家推荐值的基础上,盲目超限运行得不偿失。
三、进给速度与修边质量的关系
进给速度是影响多片锯修边质量的直接操作变量。进给过快,每齿切削量增大,切削力上升,容易造成板材边缘崩缺、锯片偏摆;进给过慢,锯片在切削区停留时间过长,摩擦热积聚,反而加剧锯片磨损并可能引起板材烧焦。
合理的进给速度需要结合板材材质、厚度、锯片齿数和主轴转速综合确定。例如,密度板修边时进给速度通常低于实木修边;贴面板材修边则需进一步降低进给并配合更密的齿距,以避免饰面层崩裂。实际生产中可通过试切逐步逼近最佳值,而非照搬其他产线参数。
压料与导向装置不可轻视
多片锯修边时板材的稳定性依赖压料轮和侧向导向装置。压料力不足,板材在切削力作用下产生位移,修边尺寸一致性变差;压料力过大,则可能压伤板面或增加进给阻力。导向靠栅的平直度和耐磨性同样关键,磨损后应及时调整或更换。
四、冷却排屑与日常维护要点
修边产生的锯屑若不能及时排出,会在锯缝中反复研磨,影响修边光洁度并加速锯片磨损。多片锯修边环节应确保排屑风道畅通,吸尘风量匹配锯切宽度和进给速度。冷却方面,部分修边工况采用微量润滑或雾化冷却,需注意喷嘴角度对准切削区而非锯片空转区域。
日常维护建议形成清单:每班检查锯片紧固状态和法兰盘清洁度;每周检测主轴跳动和隔套平行度;定期修磨或更换锯片,避免使用钝化锯片强行修边。锯片修磨应由具备资质和精度的修磨设备完成,手工修磨容易破坏齿形角度的一致性。
五、多片锯修边常见问题问答
问:多片锯修边后板材宽度尺寸忽大忽小,可能是什么原因?
优先排查主轴径向跳动和隔套平行度,其次检查锯片是否变形或安装不到位,最后确认进给速度和压料力是否稳定。尺寸漂移往往是机械精度问题的外在表现,而非单纯的参数设置问题。
问:修边时板材边缘频繁崩边,如何改善?
可从三方面入手:选用齿数更密、齿形适合的修边锯片;适当降低进给速度;检查压料装置是否有效压紧板材。贴面板材还可考虑在修边前对饰面层做预划处理。
问:多片锯修边锯片多久需要修磨一次?
修磨周期没有统一标准,取决于板材材质、运行时长和锯片质量。当发现修边面粗糙度下降、切削声音异常或进给阻力增大时,即应考虑修磨。建立锯片使用记录有助于掌握合理的修磨节奏。

问:修边工序能否与剖料工序共用同一组锯片?
不建议共用。修边与剖料对锯片齿形、齿数和厚度的要求不同,混用会导致修边质量下降或剖料效率受损。应根据工序特点分别选配锯片。
多片锯修边看似是产线上的一个常规环节,实则涉及锯片、主轴、进给、压料、排屑等多个系统的配合。工厂在遇到修边质量问题时,宜按机械精度、刀具状态、工艺参数、维护制度的顺序逐项排查,避免盲目更换锯片或调整参数。建立规范的检测与维护流程,才是稳定修边良品率的长效路径。
下一篇:没有了!


相关新闻
- 多片锯修边精度总失控?从锯片结构到进给匹配的深度拆解 2026-10-16
- 斜切多片锯加工精度影响因素与产线适配要点 2026-10-16
- 板材多片锯加工精度波动原因与产线适配思路 2026-10-15
- 数控多片锯加工精度影响因素与产线适配要点 2026-10-15
- 多片锯安装全流程拆解:从基础找平到试机验收的实战要点 2026-10-14
- 多片锯效率真相:从参数匹配到产线协同的深度拆解 2026-10-14
- 纵切多片锯加工精度影响因素与产线适配思路 2026-10-13
- 全自动多片锯加工精度与产能如何平衡 2026-10-13
- 多片锯开料设备性能与工艺适配深度解析 2026-10-12
- 多片锯耐用性背后的技术逻辑与采购误区拆解 2026-10-12


 客服