


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
多片锯效率真相:从参数匹配到产线协同的深度拆解
发布时间:2026-10-14 09:00:00 人气:16 来源:本站
多片锯效率,多片锯产能,多片锯设备性能,多片锯维护,多片锯选型参数">
多片锯效率真相:从参数匹配到产线协同的深度拆解
在木材加工、建材切割和型材开料车间里,多片锯效率往往是采购决策中最容易被简化成一句话的指标——"一小时能切多少方"或"进料速度多快"。但真正跑过产线的人都清楚,单机标称产能和实际产出之间,隔着锯片配置、进料系统、物料特性、前后工序衔接等一整条链条。本文从工厂采购和生產管理的视角,把多片锯效率这件事拆开来看。
一、多片锯效率不是单一转速决定的
很多供应商在介绍设备时会强调主轴转速、进料速度或电机功率,这些参数确实重要,但它们只是效率的必要条件,而非充分条件。多片锯效率的本质,是单位时间内合格出料量的稳定输出能力。它至少受以下四个层面影响:
1. 锯片配置与切割阻力
锯片数量、直径、齿形、合金头磨损状态直接决定切割阻力。同一台设备,装不同齿形的锯片,进料速度可能要下调20%到30%才能保证不烧片、不跑偏。尤其是加工硬木或含水率偏高的物料时,锯片选型对多片锯效率的影响往往比电机功率更明显。
2. 进料系统的稳定性
履带式、链条式、滚筒式进料各有适用场景。进料系统的压紧力、送料轮材质和同步精度,决定了物料在高速通过时是否打滑、偏移。进料不稳,操作工就只能降速运行,标称产能根本跑不出来。
3. 主轴精度与轴承状态
主轴径向跳动超差会导致锯片偏摆,切面粗糙,甚至频繁换片。轴承间隙变大后,设备在高速运转下振动加剧,不仅效率下降,板材合格率也会明显走低。
4. 前后工序的衔接节奏
多片锯效率再高,如果上料靠人工搬、下料靠人工码,整线产出仍然被卡住。真正影响工厂日产量的,是多片锯与自动上料架、分料输送带、码垛系统之间的节拍匹配。
二、采购时容易被忽略的效率陷阱
在实际采购场景中,有几个常见误区会直接导致设备到场后"跑不出效率":
误区一:只看最大进料速度
样本上的最大进料速度通常是在理想工况下测得的。实际加工中,物料长短不一、含水率波动、锯片逐渐磨损,都会让可持续运行速度低于标称值。采购时应追问供应商:在加工什么物料、什么含水率、什么锯片配置下测得的这个速度。
误区二:忽视物料适配性
同一台多片锯,切松木和切硬杂木的效率差异可能达到一倍以上。如果工厂物料种类杂、批次差异大,就需要选择调速范围宽、进料压紧可调的设备,而不是一味追求高功率。
误区三:把单机效率等同于产线效率
多片锯效率的提升如果脱离了前后工序,只会造成中间在制品堆积。采购前应测算整线节拍,确认多片锯的产出速度与后续分选、码垛能力匹配。
三、提升多片锯效率的日常维护要点
设备到场后的效率维持,更多依赖日常管理而非一次性调试。以下几条是车间层面最容易落地、也最容易被忽视的动作:
锯片管理:建立锯片使用记录,按加工量而非固定天数安排修磨。钝锯片强行使用,表面看省了修磨时间,实际会拉低进料速度、增加电机负荷。
进料轮检查:送料轮磨损后压紧力下降,物料容易打滑。定期检查轮面磨损情况,必要时更换或调整压紧弹簧。
主轴与轴承监测:关注设备运行时的异常振动和噪音变化,定期检测主轴跳动。轴承状态恶化往往先表现为切面质量下降,然后才是效率下滑。
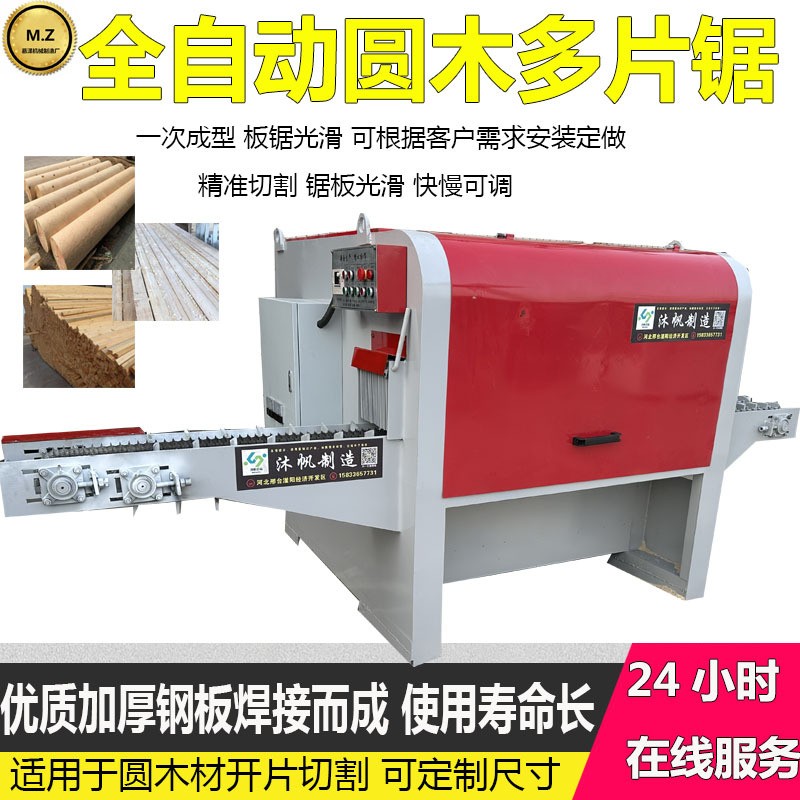
润滑与清洁:导轨、丝杆、传动链条的润滑不到位,会增加进料阻力。粉尘堆积在感应开关和传动部位,也会造成停机。
四、不同场景下的效率评估思路
家具开料车间关注的是单位时间出板块数,建筑模板厂关注的是连续运行稳定性和锯片寿命,托盘料加工厂则更看重对短料、次料的适应能力。同样是多片锯效率,不同场景的衡量标准并不一样。
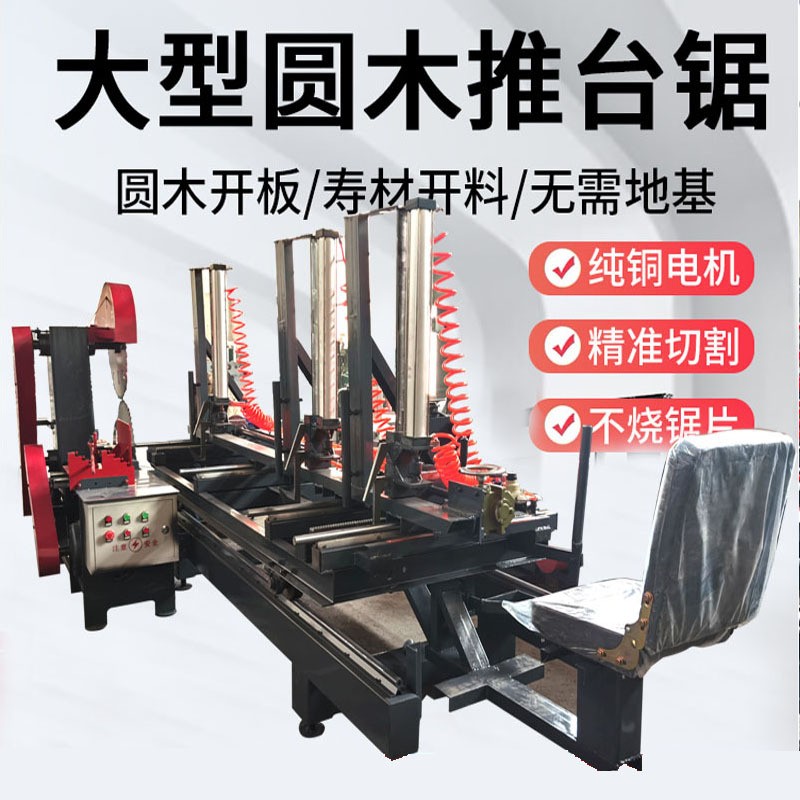
采购方在评估设备时,建议带着自己的典型物料到厂家试机,记录连续运行一小时的实际出料量、换片次数和板材合格率。这比看任何参数表都更接近真实效率。
FAQ
多片锯效率一般受哪些因素影响最大?
从实际使用来看,锯片配置与磨损状态、进料系统稳定性、物料特性(硬度与含水率)是影响最大的三个因素。电机功率只有在切割阻力超出当前配置时才会成为瓶颈。
提高进料速度就能提升多片锯效率吗?
不一定。进料速度提高后,如果锯片切割能力、主轴精度或压紧系统跟不上,会出现切面粗糙、跑偏、烧片等问题,合格出料量反而下降。效率应以合格产出为准。
多片锯效率下降时应该先检查什么?
建议按顺序排查:锯片是否磨损或齿形不匹配、进料轮是否打滑、主轴是否有异常振动、物料含水率是否波动过大。这几项覆盖了多数现场效率下滑的原因。
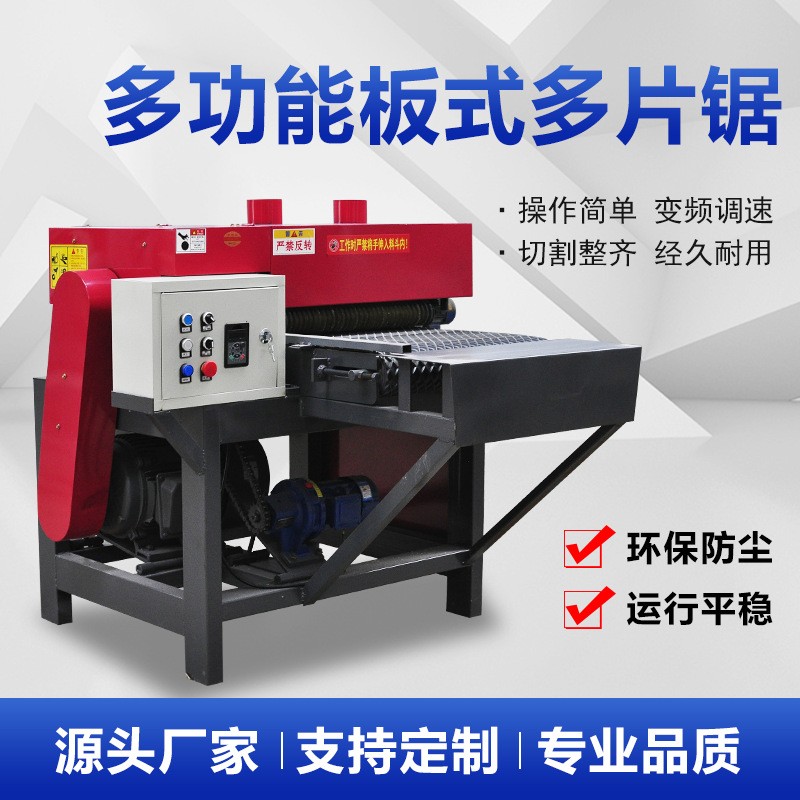
采购多片锯时如何客观比较效率?
要求供应商用你的典型物料试机,记录连续运行状态下的实际出料量、换片频率和合格率。同时确认标称参数对应的测试工况,避免用理想数据做决策。
下一篇:没有了!


相关新闻
- 多片锯效率真相:从参数匹配到产线协同的深度拆解 2026-10-14
- 纵切多片锯加工精度影响因素与产线适配思路 2026-10-13
- 全自动多片锯加工精度与产能如何平衡 2026-10-13
- 多片锯开料设备性能与工艺适配深度解析 2026-10-12
- 多片锯耐用性背后的技术逻辑与采购误区拆解 2026-10-12
- 刨花板多片锯加工精度影响因素与产线适配方案 2026-10-11
- 多片锯升级后产能提升多少?一线工厂实测数据拆解 2026-10-11
- 多片锯生产线产能瓶颈突破:从设备配置到工艺衔接的深度拆解 2026-10-10
- 铝材多片锯切割精度影响因素与产线适配经验谈 2026-10-10
- 多片切割机在批量下料环节的真实表现与常见误区 2026-10-09


 客服