


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
全自动多片锯加工精度与产能如何平衡
发布时间:2026-10-13 09:00:00 人气:7 来源:本站
全自动多片锯加工精度与产能如何平衡
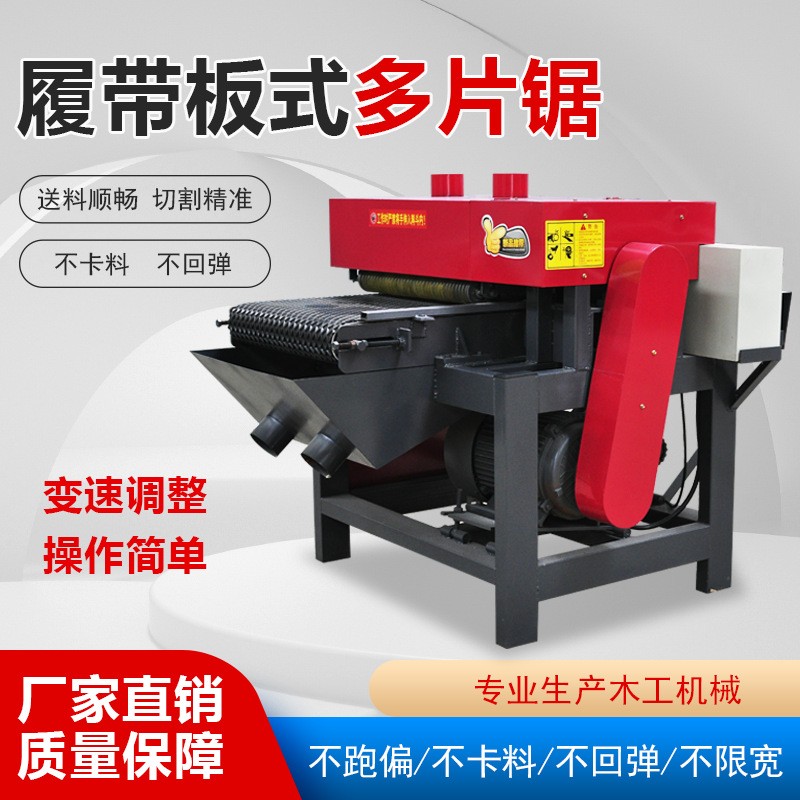
在木材加工、托盘制造、包装箱板生产等领域,全自动多片锯已经成为替代传统带锯与单锯片圆锯的重要设备。采购方在评估这类设备时,最常遇到的一对矛盾就是加工精度与产能。追求高进给速度,往往容易出现跑偏、烧锯、尺寸波动;过度保守降速,又会让设备投资回收周期拉长。理解两者之间的平衡逻辑,比单纯比较参数表上的数字更有实际意义。
一、精度与产能并非天然对立
全自动多片锯的核心优势在于一次进料即可完成多片切割,减少重复定位次数。传统单锯片设备每切一片都需要重新靠边或翻转,累计误差随切割片数增加而放大。多片锯通过主轴同步驱动多组锯片,理论上同一批次板材的宽度一致性由锯片间距决定,而非操作工手感。这意味着在合理状态下,产能提升并不必然牺牲精度。
真正导致精度下降的,通常是高速进料时工件稳定性不足、锯片刚性不够或排屑不畅。也就是说,问题出在系统匹配,而不是速度本身。

二、影响平衡的关键结构因素
1. 主轴与锯片排布方式
主轴直径、轴承配置和锯片夹紧方式直接决定高速旋转下的跳动量。主轴刚性不足时,进给速度越高,锯片偏摆越明显,切面出现台阶纹或尺寸超差。采用加粗主轴、多组轴承支撑以及法兰盘夹紧的结构,能在较高转速下维持稳定。锯片间距的调整方式也值得关注,套筒定位与独立锁紧结构在换规格时的效率差异明显,间接影响有效产能。
2. 送料系统的压紧与导向
全自动多片锯通常配备上下压辊与侧向导向装置。上压辊负责抑制工件在切削力作用下的上跳,侧导向则控制横向位移。压紧力需要与工件材质、厚度匹配:压得过紧会增加进料阻力,压得过松则工件在锯切区容易偏移。部分机型采用分段式压紧,对不同宽度板材适应性更好,在保证精度的前提下允许更高的进给速度。
3. 排屑与冷却
锯屑如果不能及时排出,会在锯缝中反复摩擦,导致锯片发热、切削阻力上升,进而迫使操作者降低进给速度。合理的排屑通道设计和足够的冷却风量,是维持连续高速切削的前提。这一点在加工含水率偏高的木材时尤为明显。
三、适用场景对平衡点的影响
不同加工场景对精度和产能的权重并不相同。托盘料、包装箱板等对尺寸公差要求相对宽松,可以优先追求进给速度,选用较大锯片间距和较高进给档位。家具配料、指接材等场景对宽度公差和切面质量要求更严,则需要适当降低进给速度,配合更密的锯片排布和更精细的导向调整。
因此,在采购前明确自身主流产品的公差范围和日产量目标,比单纯询问设备最高进给速度更有价值。同一台全自动多片锯在不同调试状态下,精度与产能的表现可以相差较大。
四、使用维护中的常见误区
误区一:锯片越多产能越高
增加锯片数量确实能提高单次出料片数,但主轴负载、排屑空间和压紧难度同步上升。如果设备本身刚性不足,多挂锯片反而会因振动导致精度下降,甚至出现锯片变形。锯片数量应与主轴功率、机体结构匹配。
误区二:新锯片不需要修磨
新锯片出厂时的刃口状态未必适合所有材种。加工硬木或含杂质较多的回收料时,提前进行适当修磨和应力调整,能减少早期偏摆。定期检查锯片平整度和齿尖锋利度,是维持精度稳定的基础工作。
误区三:忽略进料速度与锯切质量的关系
进给速度并非越低越好。过低的速度会让锯片在锯缝中停留时间过长,摩擦生热增加,反而加速锯片磨损。合理做法是根据材种、厚度和锯片齿数,找到切面质量与效率兼顾的进给区间。
五、采购评估中的务实建议
考察全自动多片锯时,可以要求供应商用自身常用物料进行试切,重点观察连续运行一段时间后的尺寸一致性、锯片温升和排屑状况。同时关注设备是否具备进给速度调节、压紧力调整等可调环节,这些决定了后期能否根据订单变化灵活调整精度与产能的平衡点。
此外,售后服务和易损件供应周期也会影响长期使用中的有效产能。锯片、压辊、导向块等部件的更换便捷性,值得在采购阶段一并了解。
FAQ 常见问题
全自动多片锯的加工精度一般能达到什么水平?
在设备状态良好、物料稳定的前提下,多数机型可将宽度公差控制在合理范围内。具体数值受材种、含水率、锯片状态和进给速度影响,建议以实际试切结果为准。
提高进给速度一定会降低切割精度吗?
不一定。如果主轴刚性、压紧系统和排屑能力匹配到位,较高进给速度仍可保持稳定精度。精度下降通常出现在系统某环节存在短板时。
全自动多片锯适合加工哪些材料?
常见于各类木材、人造板及部分软质非金属材料。不同材种对锯片齿形、进给速度和冷却方式有不同要求,使用前应确认设备配置是否适配。
日常维护中哪些项目对精度影响最大?
锯片平整度与锋利度、压辊压力一致性、导向装置磨损情况,以及主轴跳动量,是影响加工精度的主要维护项目。
下一篇:没有了!


相关新闻
- 全自动多片锯加工精度与产能如何平衡 2026-10-13
- 多片锯开料设备性能与工艺适配深度解析 2026-10-12
- 多片锯耐用性背后的技术逻辑与采购误区拆解 2026-10-12
- 刨花板多片锯加工精度影响因素与产线适配方案 2026-10-11
- 多片锯升级后产能提升多少?一线工厂实测数据拆解 2026-10-11
- 多片锯生产线产能瓶颈突破:从设备配置到工艺衔接的深度拆解 2026-10-10
- 铝材多片锯切割精度影响因素与产线适配经验谈 2026-10-10
- 多片切割机在批量下料环节的真实表现与常见误区 2026-10-09
- 多片锯调试总出废料?老师傅拆解6个核心参数与现场校准逻辑 2026-10-09
- 木工多片锯加工精度波动大?从锯片装夹到进料速度的实操排查 2026-10-08


 客服