


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
木工多片锯加工精度波动大?从锯片装夹到进料速度的实操排查
发布时间:2026-10-08 21:00:00 人气:2 来源:本站
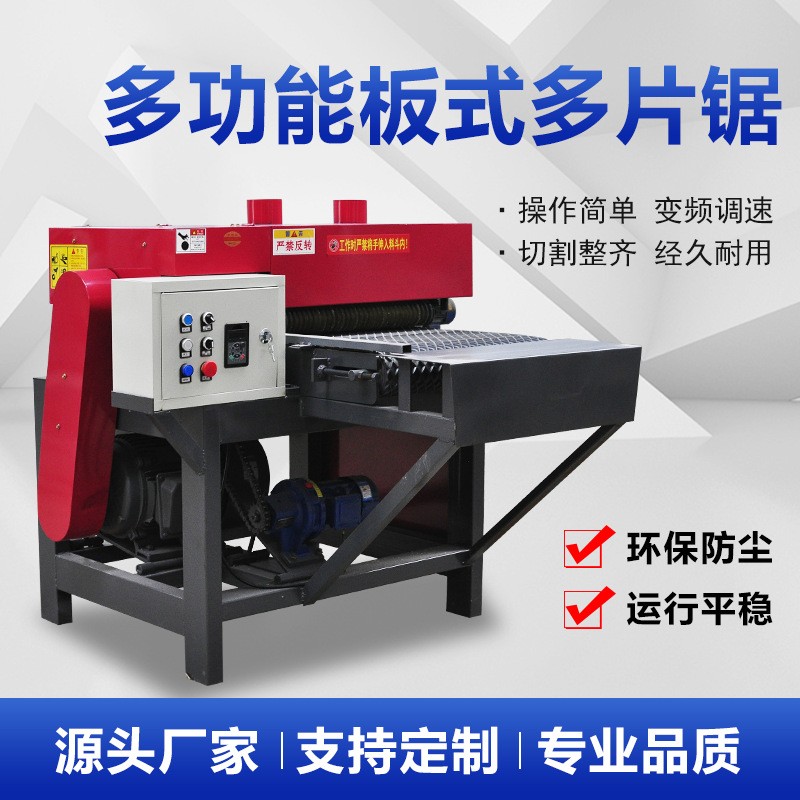
木工多片锯加工精度波动大?从锯片装夹到进料速度的实操排查
在板材开料车间,木工多片锯的加工精度直接决定后续拼板、封边工序的良品率。不少工厂反映,同一台设备在更换锯片或连续运行数小时后,出料宽度会出现零点几毫米的偏差,累积到批量订单就变成明显的质量事故。这类问题通常不是设备整体报废的前兆,而是几个关键环节出现了松动或失配。下面从装夹、主轴、进料、维护四个层面逐一拆解。
锯片装夹:精度波动的第一嫌疑点
多片锯的锯片组由多张圆锯片串联在主轴法兰之间,每张锯片之间的隔套厚度决定了出料宽度。实际排查中发现,超过六成的精度问题出在装夹环节。
隔套磨损与端面平行度
隔套长期使用后,端面会出现磨损或毛刺,导致锯片与隔套之间产生微小间隙。设备运行时,锯片在离心力和切削力作用下发生轴向窜动,出料宽度随之波动。检查方法很简单:将隔套逐一取下,放在平板上用塞尺测量端面间隙,超过0.03mm的隔套应成组更换,不建议单独替换某一片,否则新旧隔套厚度差异会引入新的偏差。
法兰盘清洁与紧固力矩
法兰盘端面若残留树脂、木屑或油污,装夹后锯片受力不均,切削时产生偏摆。每次换锯片时应用专用清洁剂擦拭法兰端面,并按照设备手册规定的力矩值对称紧固锁紧螺母。力矩不足会导致高速运转中松动,力矩过大则可能使法兰盘变形,两者都会反映在加工精度上。
主轴状态:被忽视的精度基础
主轴径向跳动和轴向窜动是木工多片锯的精度基准。设备使用两年以上,主轴轴承可能出现磨损,跳动量逐渐增大。
跳动量的现场检测
用百分表吸附在机架上,测头抵住主轴法兰外圆,手动盘车一周,读数即为径向跳动。多数木工多片锯主轴的允许跳动量在0.02mm以内,超过0.05mm时,锯片组整体偏摆会直接放大到出料端。轴向窜动则用百分表抵住主轴端面测量,超过0.03mm需考虑轴承预紧力调整或更换轴承。
主轴锥面与法兰配合
部分多片锯采用锥面定位法兰,锥面若有磕碰或锈蚀,法兰安装后同轴度下降。日常拆装时应避免锤击法兰,发现锥面损伤应及时修磨或更换,否则仅靠调整锯片无法恢复精度。
进料速度与锯片参数的匹配逻辑
进料速度不是独立变量,它与锯片齿数、主轴转速、板材材质共同决定每齿切削量。每齿切削量过大,锯片受力增加,偏摆加剧;过小则切削热集中,锯片热变形同样影响精度。
每齿切削量的合理区间
以常见的硬质合金锯片为例,加工松木时每齿切削量建议控制在0.1-0.2mm,硬木则降至0.05-0.12mm。若进料速度不变而更换了齿数更少的锯片,每齿切削量成比例增加,精度波动随之出现。变频调速的多片锯应根据锯片齿数和板材硬度重新标定进料速度,而非沿用旧参数。
进料轮压力与同步性
上下进料轮压力不一致,板材在切削区发生轻微倾斜,出料宽度出现锥度。检查时可用两张复写纸分别放在板材上下表面,通过进料轮后观察压痕深浅是否一致。多组进料轮之间若线速度不同步,板材会被拉伸或堆积,同样干扰精度。
日常维护中容易被忽略的三个细节
精度问题往往是渐进式的,日常维护到位可以大幅延缓劣化速度。
锯片清洗与存放
树脂和木屑在锯片侧面结块,相当于改变了锯片厚度,装夹后自然产生偏摆。每班次结束后应使用专用清洗剂浸泡锯片,避免用金属刮刀硬铲。存放时锯片应悬挂或平放在专用架子上,叠放会压伤齿尖和锯板。
导轨润滑与排屑
进料导轨润滑不足,板材运行阻力增大,进料速度实际值低于设定值,每齿切削量发生变化。排屑不畅则导致木屑在切削区二次挤压,既影响精度又加速锯片磨损。这两项维护成本极低,但对精度稳定性的贡献常被低估。
冷却液浓度与喷射方向
冷却液浓度过低,锯片散热不足,热膨胀导致锯板直径和平面度变化。喷射方向应对准切削区而非锯片中心,确保切削齿得到充分冷却。浓度建议按供应商推荐值定期检测,而非凭经验补充。
FAQ
木工多片锯加工精度一般能达到多少?
在设备状态良好、装夹规范的前提下,多数木工多片锯的出料宽度公差可控制在±0.1mm以内,部分高精度机型可达±0.05mm。实际精度受锯片质量、主轴状态、进料稳定性综合影响,不能仅看设备标称值。
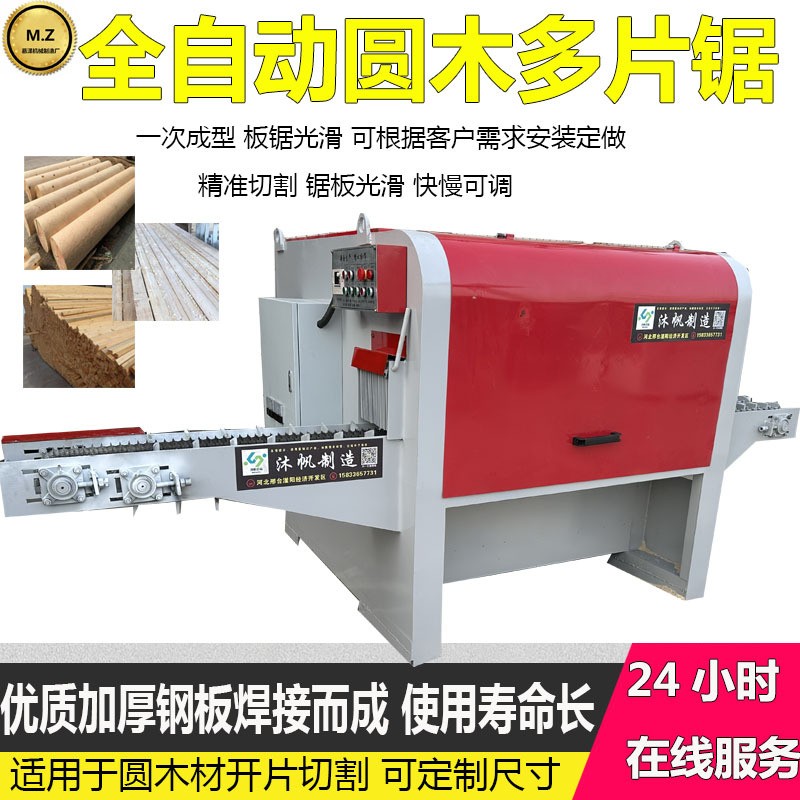
更换锯片后精度变差,是不是锯片质量问题?
不一定。锯片厚度公差、隔套磨损、法兰清洁度、紧固力矩都会影响装夹后的实际精度。建议先排查装夹环节,再判断锯片本身是否合格。
多片锯主轴跳动多大需要维修?
径向跳动超过0.05mm时,加工精度通常已出现可感知的波动,建议安排检修。若超过0.08mm,不仅精度难以保证,轴承寿命也会快速下降。
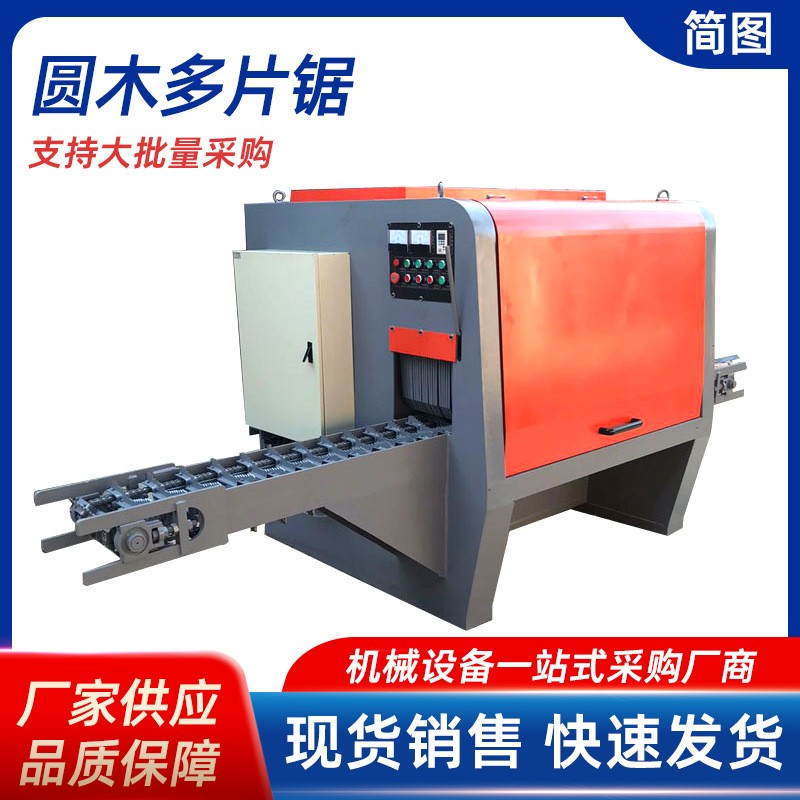
进料速度越快,精度越差吗?
不是简单的正比关系。进料速度需要与锯片齿数、主轴转速匹配,使每齿切削量落在合理区间。速度过快导致每齿切削量过大,速度过慢则切削热集中,两者都会影响精度。
上一篇:多片锯防护装置技术解析:从结构参数到产线适配的深度拆解
下一篇:没有了!


相关新闻
- 木工多片锯加工精度波动大?从锯片装夹到进料速度的实操排查 2026-10-08
- 多片锯防护装置技术解析:从结构参数到产线适配的深度拆解 2026-10-08
- 电动多片锯锯切精度影响因素与产线适配分析 2026-10-07
- 多层板多片锯锯切精度影响因素与产线适配要点 2026-10-07
- 多片锯代理商不会告诉你的设备参数真相 2026-10-06
- 多片锯进料装置卡料频发?从结构参数到场景适配的深度拆解 2026-10-06
- 圆木多片锯加工效率与精度如何平衡 2026-10-05
- 多片锯定尺精度总跑偏?从机械结构到工艺参数逐层拆解 2026-10-05
- 多片锯锯片怎么选?从齿形参数到工况适配的实战拆解 2026-10-04
- 多片锯经销商不会告诉你的设备参数陷阱与产线适配逻辑 2026-10-04


 客服