


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
多片锯出料装置技术解析:出料效率、分料结构与产线适配要点
发布时间:2026-10-27 09:00:00 人气:17 来源:本站
多片锯出料装置技术解析:出料效率、分料结构与产线适配要点
在多片锯整线中,出料装置常被当作"附属机构"对待,采购谈判时往往一笔带过。但实际生产中,锯切主机决定了理论产能,出料装置却决定了这份产能在车间里能落地多少。出料不畅造成的堆料、卡料、板材磕碰,会让一台配置不错的多片锯长期跑在七成负荷以下。本文从结构形式、分料逻辑、输送匹配和维护角度,把多片锯出料装置讲清楚。
一、出料装置在多片锯产线中的实际作用
多片锯一次锯切会同时输出多块成品板条,出料段要在极短时间间隔内完成承接、分离、输送三个动作。它与前段进料装置的区别在于:进料强调定位精度与压紧稳定,出料强调节拍衔接与板条分流。一套完整的多片锯出料装置通常由出料架体、分料机构、输送带或输送辊、侧向导向板、集料或叠料平台组成,部分产线还会加装除尘吸口与计数感应元件。
出料段的工况并不轻松:板条刚脱离锯片时温度偏高、表面带有锯屑,速度与主机出料线速度一致,一旦分流不及时就会在出料口堆积,反向顶住锯片区域,既影响锯切精度也存在安全隐患。因此出料装置的核心指标不是"能不能送出去",而是"在高节拍下能否稳定分流"。
二、常见出料结构与分料形式对比
1. 输送带式出料
皮带输送在多片锯出料中应用较广,优点是运行平稳、噪音低、对板材表面磨损小,适合薄板与表面要求较高的木料。缺点是皮带在潮湿木屑环境下易打滑跑偏,需要配置张紧与纠偏结构,且皮带接头处若处理不当会成为卡料点。
2. 输送辊式出料
辊道出料承重能力强、耐粉尘、维护简单,适合厚料和重载工况,也便于与后续横截锯、分选线直接对接。其局限在于辊面与板条为线接触,薄板高速通过时容易出现跳动,需要合理设定辊距与辊面材质。
3. 分料机构:拨片式与斜辊式
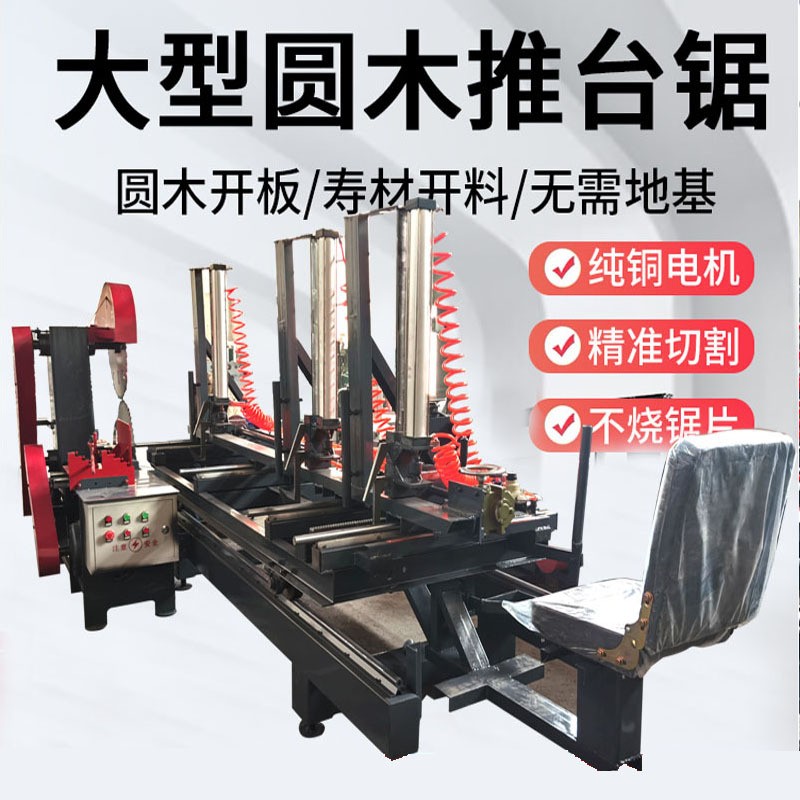
拨片式分料依靠摆动拨杆将板条导向不同通道,结构直观、调整方便,适合规格变化频繁的小批量生产;斜辊式分料利用辊筒斜置产生的侧向分力实现自然分流,无需额外动力,节拍连续性好,但对板条长度与直线度有一定要求。采购时应结合自身产品规格的稳定性来判断,规格单一且批量大的产线,斜辊分料的综合表现通常更省心。

三、出料段与主机、后段设备的匹配要点
出料装置不是孤立设备,匹配失误是出料故障的主要来源。第一是线速度匹配,出料输送速度应略高于主机出料速度,形成微小速度差,避免板条在出料口相互顶撞,但速度差过大会造成板条间距拉大、后续计数不准。第二是高度与中心线匹配,出料台面与锯切输出口的高度差应控制在合理范围,落差过大会导致板条端部磕伤。第三是与后段设备的节拍匹配,若后接横截锯或分选线,出料段的缓冲长度要能容纳一个节拍内的板条总量。
此外,出料段往往承担除尘任务。锯屑在出料口集中释放,吸口位置若偏离板条落点,粉尘会随板条带出并在车间扩散。合理的做法是在出料口上方与输送带转折处分别设置吸口,而不是只在一处加大风量。
四、出料环节的常见问题与维护思路
卡料与堆料
先查分料机构动作是否与主机节拍同步,再查导向板间距是否因振动发生偏移。多数卡料并非结构缺陷,而是导向板长期受板条冲击后位置漂移所致,建议将导向板紧固点纳入日常点检。
板条跑偏与表面划伤
跑偏多与输送带张力不均或辊筒平行度偏差有关;划伤则常来自导向板边缘毛刺或输送带表面嵌入的硬质碎屑。定期清理输送带表面、修磨导向板倒角,能明显改善成品外观质量。
计数误差
出料段计数感应元件若安装在板条跳动较大的位置,容易重复计数或漏计。将感应点设在输送稳定段,并避开分料动作的干扰区域,是提高计数准确度的直接办法。
五、采购视角:出料装置怎么判断配置是否够用
与供应商沟通时,建议围绕四个问题展开:一是出料线速度范围能否覆盖计划生产的规格区间;二是分料形式对规格切换的适应能力,换规格时需要调整几个部位、耗时多久;三是输送部件的材质与更换周期,皮带、辊筒属于易损件,其通用性与采购成本应提前确认;四是出料段是否预留了与后段设备对接的接口尺寸。需要提醒的是,出料装置的报价差异往往体现在架体刚性、输送件品牌与分料机构的加工精度上,单纯比较总价容易忽略长期维护成本。
对于已有产线的改造项目,出料段升级的收益通常比更换主机更直接:在主机产能尚有余量的情况下,理顺出料分流往往能释放出可观的日产量。前提是现场实测出料口的节拍数据与板条规格分布,而非按经验估算。
FAQ
问:多片锯出料装置可以后期加装吗?
多数情况下可以,但需确认主机出料口的接口尺寸、线速度参数与安装空间。加装时应同步核算后段输送与除尘能力,避免只补出料段造成新的瓶颈。
问:输送带式和辊道式出料,哪种更适合薄板?
薄板对表面质量和运行平稳性要求较高,输送带式通常更合适;若薄板产量大且后段需重载对接,可考虑辊道配合压轮的结构,具体仍需结合板厚与节拍确定。
问:出料段经常堆料,是装置本身的问题吗?
不一定。堆料常见原因包括出料速度与主机不匹配、分料动作节拍不同步、导向板偏移以及后段设备停机反压。建议按"速度—节拍—导向—后段"的顺序逐项排查。
问:出料装置的易损件主要有哪些?
输送带、输送辊、导向板、分料拨片及轴承属于常见易损件。其更换周期与木种、含水率、粉尘浓度密切相关,采购时可要求供应商提供易损件清单与规格参数,便于后续备件管理。
下一篇:没有了!


相关新闻
- 多片锯出料装置技术解析:出料效率、分料结构与产线适配要点 2026-10-27
- 多片锯加工精度波动大?从锯片结构到进料系统逐项排查 2026-10-26
- 多片锯维护的7个关键细节:从锯片装夹到导轨润滑的实战清单 2026-10-26
- 多片锯机加工精度与出材率如何平衡 2026-10-25
- 单板多片锯加工精度波动原因与工艺适配思路 2026-10-25
- 多片锯电机功率与转速怎么匹配?车间实测参数与常见误区拆解 2026-10-24
- 多片锯切割设备参数解析与产线适配要点 2026-10-24
- 多片锯操作实战解析:从参数调试到长效维护的进阶指南 2026-10-23
- 实木多片锯加工效率与精度失衡的现场排查思路 2026-10-23
- 大型多片锯加工精度与产能瓶颈如何同步突破 2026-10-22


 客服