


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
大型多片锯加工精度与产能瓶颈如何同步突破
发布时间:2026-10-22 21:00:00 人气:16 来源:本站
大型多片锯加工精度与产能瓶颈如何同步突破
在板材开料环节,大型多片锯长期扮演着“效率放大器”的角色。一台设备一次进料即可完成多道锯切,理论上能够把开料效率提升数倍。但在实际生产中,不少工厂发现设备到位后,产能并没有达到预期,锯切面质量波动、锯片损耗偏快、送料稳定性不足等问题接连出现。问题往往不在设备本身“能不能用”,而在于参数配置、加工对象与使用方式之间是否匹配。本文从设备结构、精度影响因素、产能瓶颈成因和维护要点几个维度展开,帮助采购与生产管理人员建立更清晰的判断框架。

大型多片锯的结构特点与参数逻辑
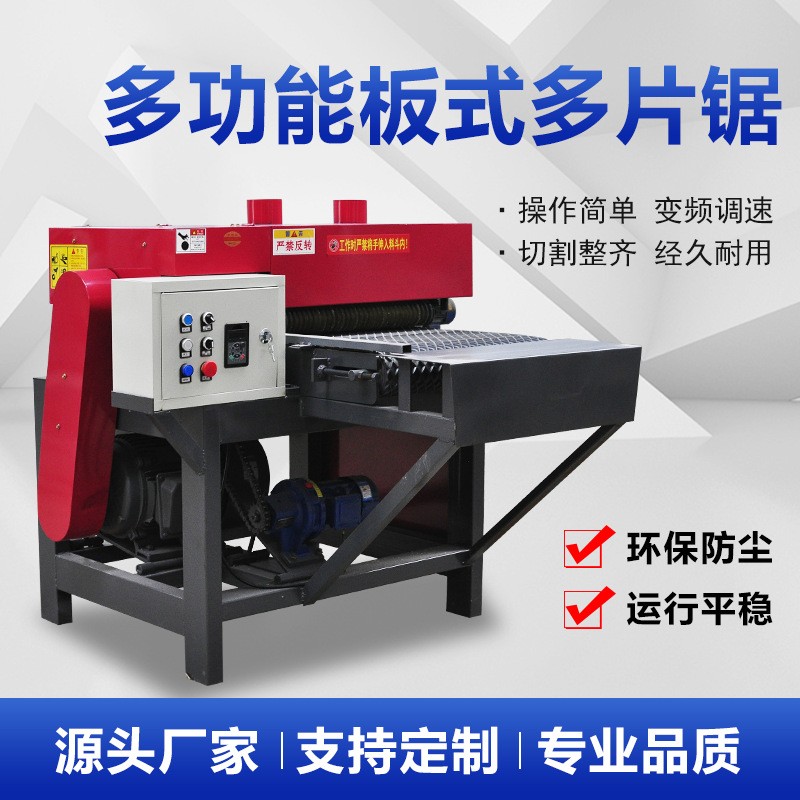
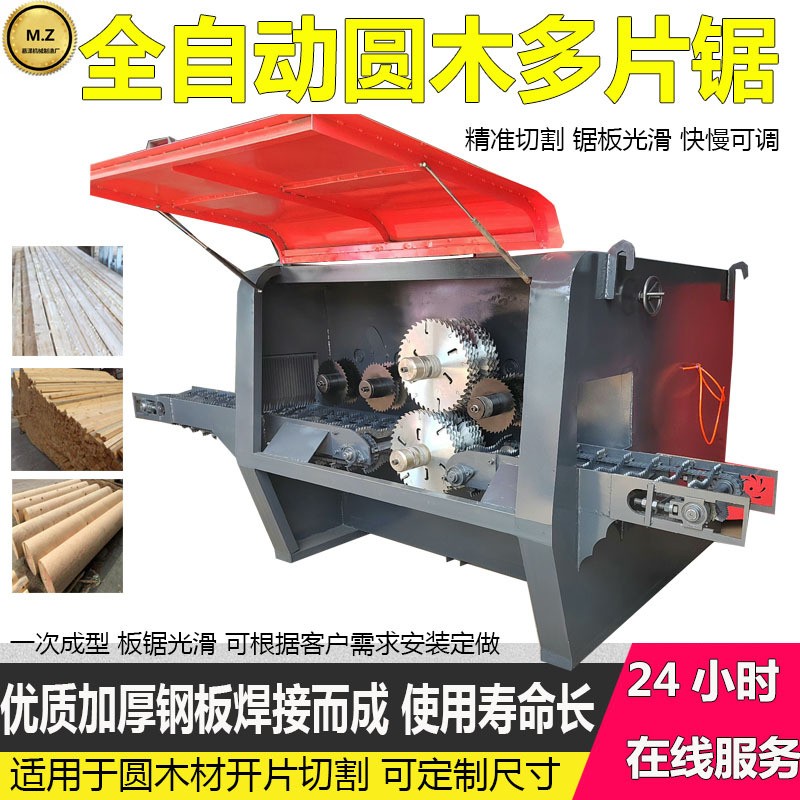
大型多片锯通常指锯轴数量较多、可同时安装多组锯片、适用于宽幅板材或方木批量开料的设备。其核心结构包括主轴系统、锯片组、送料机构、压料装置和除尘接口。与普通单片锯相比,多片锯的关键差异在于锯片之间的间距调整方式和主轴刚性。
主轴与锯片组的配置差异
常见的大型多片锯分为固定轴式和可调轴式两类。固定轴式结构刚性好,适合规格相对稳定的批量订单;可调轴式通过垫片或轴套调整锯片间距,灵活性更高,但调整环节对操作人员的要求也更高。采购时需要明确自身订单的规格集中度,规格越分散,越要关注换规格的便捷性和调整精度。
送料与压料系统对稳定性的影响
送料机构的稳定性直接决定锯切面质量和锯片寿命。链板送料、履带送料和滚筒送料各有适用场景,其中链板式在重载和长料加工中较为常见。压料装置的作用是抑制板材在锯切过程中的跳动,压料力不足会导致锯切面出现波纹,压料力过大则可能增加送料阻力。部分设备采用分段压料结构,能够根据板宽自适应调节,这类设计在宽幅板材加工中更有优势。
加工精度波动的常见成因
多片锯的加工精度通常体现在锯切面平整度、板宽尺寸偏差和相邻锯缝的平行度上。精度波动很少由单一因素造成,常见原因包括以下几类。
锯片本身的状态
锯片磨损、锯板变形或锯齿崩缺都会直接反映在锯切面上。多片锯同时使用多张锯片,任何一张状态异常都可能影响整组锯切效果。实际使用中应建立锯片定期检查和更换记录,避免“用到不能再用”才更换的做法。
主轴精度与安装误差
主轴跳动超差或锯片安装不到位,会造成锯缝偏斜和锯片偏磨。安装时应确保法兰盘清洁、锯片定位面无异物,并按设备要求控制紧固力矩。部分工厂忽视垫片厚度一致性,导致锯片间距出现累积误差,这在多片锯上尤为明显。
送料速度与锯切负荷的匹配
送料速度过快会增大每齿切削量,导致锯切面粗糙、锯片温升加快;送料速度过慢则影响产能,还可能因摩擦时间延长而加速锯片磨损。合理的进料速度应结合材种、板厚和锯片齿数综合确定,而不是简单追求“越快越好”。
产能瓶颈的识别与应对
大型多片锯的产能受多个环节制约,单看主轴功率并不能判断实际产出。常见的瓶颈点集中在换规格停机时间、送料连续性、除尘效果和锯片更换频率上。
换规格环节的时间损耗
多品种小批量订单较多的工厂,换规格停机往往占到可用工时的较大比例。选择锯片间距调整结构合理、附带定位基准的设备,能够缩短调整时间。同时应把常用规格的调整参数形成记录,减少重复试切。
除尘与散热对连续作业的制约
多片锯锯切产生的锯屑量大,除尘不畅会造成锯屑堆积、散热不良,进而影响锯片寿命和锯切精度。除尘风量与接口布置应在设备安装阶段就纳入规划,而不是等设备运行后再补救。
前后工序的衔接
多片锯效率再高,如果上料和出料环节依赖人工搬运,整体产出仍会被拖慢。评估设备产能时,应把上料、分选、堆垛等环节一并考虑,必要时配置相应的辅助输送装置。
不同加工场景下的配置侧重
大型多片锯的应用场景差异较大,配置侧重也应有所区别。家具制造中的板材开料,更关注锯切面质量和尺寸一致性;木托盘、包装箱等场景,对效率和耐用性的要求高于表面精度;建筑木方加工则更看重设备对长料和重载的适应能力。采购前应把自身的主营产品规格、日均加工量和材质特点整理清楚,再对照设备参数逐项确认,避免被单一参数吸引而忽略整体匹配度。
日常维护中的关键动作
多片锯的维护重点集中在锯片、主轴和送料机构三处。锯片应定期清洁、检查齿形磨损并按要求存放,避免磕碰变形;主轴需关注润滑状态和跳动情况,发现异常及时排查;送料机构的链条或履带应保持张紧适度,压料轮磨损后及时更换。此外,设备运行中的异响、振动和锯切面突变都是值得重视的信号,早发现早处理,往往比事后维修更经济。
采购评估中的常见误区
一是只看锯片数量,忽视主轴刚性和调整精度,导致设备买回来却难以稳定生产;二是把标称功率等同于实际产能,忽略送料和除尘配套;三是低估锯片消耗和换规格时间带来的长期成本。合理的做法是把设备价格、配套投入、耗材成本和人工效率放在同一张表里综合比较,而不是只对比报价。
FAQ
大型多片锯适合加工哪些材料?
常见适用对象包括实木板材、人造板、木方和部分非金属板材。具体适配性需结合材质硬度、板厚和含水率与设备参数确认,不建议直接套用其他工厂的配置方案。
多片锯锯切面出现波纹是什么原因?
常见原因包括压料力不足、送料速度偏快、锯片磨损或主轴跳动超差。排查时建议从锯片状态和压料系统入手,再检查送料速度和主轴精度。
锯片间距调整后需要重新试切吗?
建议进行试切确认。调整后的间距可能存在累积误差,试切能够及时发现尺寸偏差,避免批量加工后返工。
大型多片锯的除尘系统可以后配吗?
可以配置,但更好在设备安装阶段同步规划。后配除尘若风量或接口不匹配,可能影响除尘效果和锯片散热,建议与设备供应方确认接口规格后再实施。
如何判断设备产能是否满足需求?
应结合日均加工量、常用规格、换规格频次和前后工序衔接综合测算,而不是仅参考设备标称进料速度。必要时可要求现场试机,以实际加工效果作为判断依据。
上一篇:薄板多片锯加工精度上不去?从锯轴结构到进料方式逐项排查
下一篇:没有了!


相关新闻
- 大型多片锯加工精度与产能瓶颈如何同步突破 2026-10-22
- 薄板多片锯加工精度上不去?从锯轴结构到进料方式逐项排查 2026-10-22
- 多片锯设备加工精度与出材率提升的工艺逻辑解析 2026-10-21
- 异形板多片锯加工效率与精度控制要点解析 2026-10-21
- 多片锯配件磨损快、精度掉?从参数到维护一次讲透 2026-10-20
- 多片锯生产厂家设备参数与采购误区拆解:工厂采购必看的六个判断维度 2026-10-20
- 进口多片锯长期运行稳定性怎么看?从结构件到温控的深度拆解 2026-10-19
- 多片锯定制前先看这几点:参数匹配与工况适配解析 2026-10-19
- 厚板多片锯加工精度与锯切效率的平衡控制 2026-10-18
- 多片锯保养做得好不好,直接决定锯切精度和刀片寿命 2026-10-18


 客服