


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
厚板多片锯加工精度与锯切效率的平衡控制
发布时间:2026-10-18 21:00:00 人气:23 来源:本站
厚板多片锯加工精度与锯切效率的平衡控制
在板材加工行业中,厚板多片锯长期处于一个矛盾焦点:用户既希望一次进料能切出更多成品板,又要求每块板的尺寸公差控制在可接受范围内。这两项诉求在设备结构、锯片配置和进给参数上互相牵制,真正拉开设备差距的,往往不是单项指标的高低,而是系统匹配能力。
厚板多片锯的核心结构差异在哪
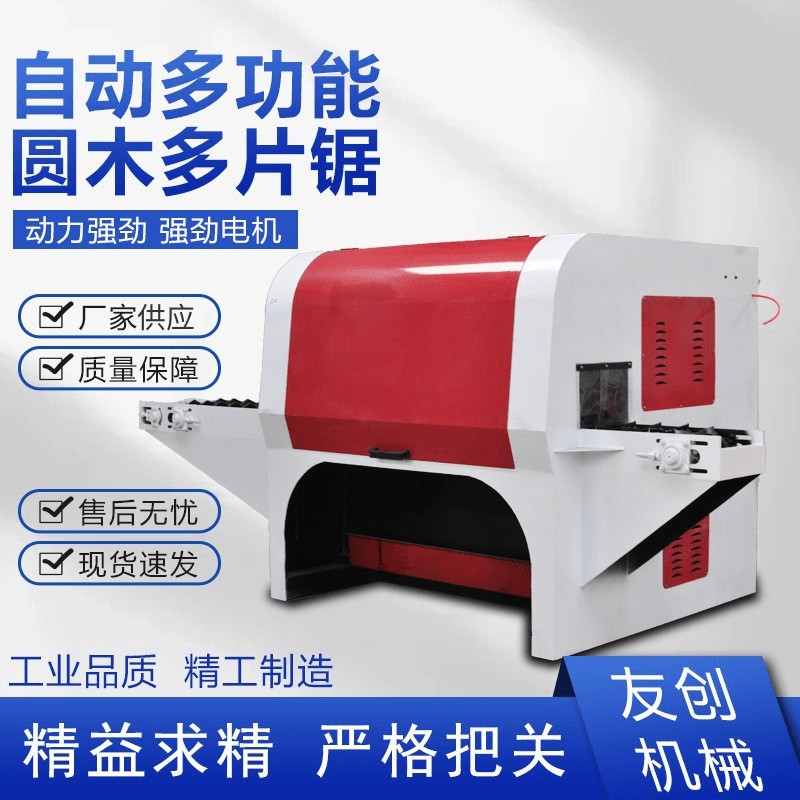
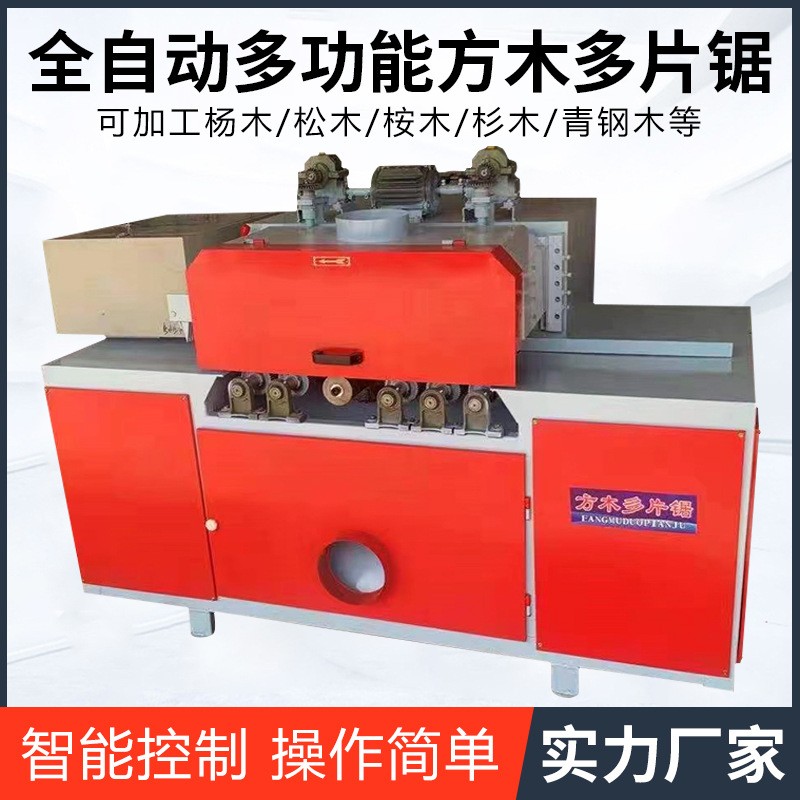
市面上常见的厚板多片锯在结构上大致可分为两类:一类采用上下双轴对切布局,另一类采用单轴多锯片配合导向片的结构。双轴布局在加工厚度超过80mm的硬木或人造板时,散热和排屑条件相对更好,因为上下锯片分担了切削量,单组锯片的负荷降低。但双轴结构对上下轴的同心度和同步精度要求更高,装配偏差会直接反映在板材端面的错位量上。
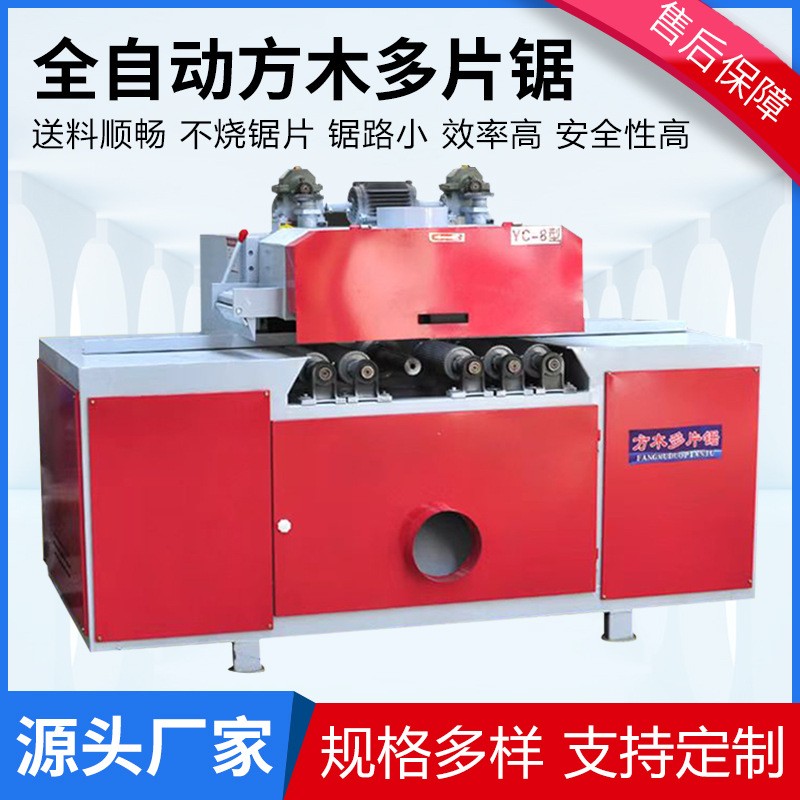
单轴多片锯的结构相对紧凑,换锯片和调整间距的操作更便捷,适合加工厚度在30-60mm区间的中厚板。不过当板材厚度继续增加时,单轴结构的锯片悬伸量变大,主轴刚性成为制约精度的关键因素。采购时需要根据常加工板材的厚度区间来判断哪种结构更匹配,而不是简单比较价格。
主轴刚性对厚板锯切精度的实际影响
主轴刚性不足的典型表现是:空载时锯片跳动量看起来正常,一旦进料负载增加,板材中间部位的尺寸就开始偏大,端面出现明显锯痕。这是因为厚板切削时切削力显著高于薄板,主轴在径向力作用下产生微量弯曲,锯片随之偏摆。解决思路通常有两种:一是加粗主轴轴径并缩短轴承支撑间距,二是降低单次进给速度来减小切削力。前者属于设备本身的制造水平,后者则是使用端的工艺妥协。
进给系统与锯切效率的匹配逻辑
进给速度是影响厚板多片锯加工效率最直接的参数,但盲目提高进给速度会带来两个连锁问题。第一,每齿切削量增大,锯片磨损加快,换片频率上升,综合停机时间反而增加。第二,厚板切削产生的锯屑量大,排屑不及时会造成锯屑在锯路中二次挤压,增大切削阻力并影响板面质量。
合理的做法是根据板材材质和厚度设定进给速度区间。以常见橡胶木厚板为例,厚度在100mm左右时,进给速度通常控制在每分钟3-6米的范围,具体数值需要结合锯片齿数、齿形和合金头材质来调整。硬木或含胶量高的人造板应适当降低进给速度,同时检查排屑通道是否顺畅。
锯片配置不是越多越好
部分采购人员认为厚板多片锯的锯片数量越多,单次出板数量就越多,设备性价比越高。这个判断忽略了锯片间距与板材宽度的对应关系。如果常加工的板材宽度规格较少,过多锯片反而增加了调整时间和空切损耗。更合理的思路是根据主力订单的宽度规格来确定锯片数量和间距组合,保留一定的调整余量即可。
厚板多片锯日常维护中容易被忽视的环节
导向片的磨损状态对厚板锯切精度的影响常被低估。导向片位于锯片两侧,作用是限制锯片在切削过程中的横向偏摆。当导向片磨损后,锯片横向自由度增大,板材的宽度公差就会逐渐扩大。建议每班次检查导向片与锯片的间隙,发现磨损及时更换,不要等到板材尺寸明显超差才处理。
另外,冷却液的喷射位置和流量也需要定期确认。厚板切削热量集中,如果冷却液没有准确喷入锯路,锯片基体受热膨胀后会导致张力变化,进而影响锯切直线度。冷却液浓度同样需要按周期检测,浓度过低起不到润滑和防锈作用,过高则可能造成锯屑粘连。
不同加工场景下的关注重点
家具制造企业加工厚板时,通常更关注板材端面的光洁度和尺寸一致性,因为后续需要直接封边或拼板。这类场景下应优先选择主轴刚性好、导向系统精密的机型,进给速度可以适当保守。
托盘和包装材料生产企业对板材表面质量要求相对宽松,更看重单位时间的出板量。这类场景可以接受略大的尺寸公差,进给速度可以调高,但需要同步加强排屑和锯片冷却,避免因锯片过热导致频繁停机换片。
FAQ常见问题解答
厚板多片锯能加工多厚的板材?
设备标注的最大加工厚度通常指理论值,实际可稳定加工的厚度受材质、锯片质量和进给参数影响。采购前建议用实际板材试样,观察端面质量和尺寸公差后再做判断。
厚板多片锯的锯片多久需要更换?
没有统一的时间标准。合金头磨损到一定程度后,切削阻力和板材端面质量会明显变化,此时需要拆下修磨或更换。日常记录换片周期和对应的加工量,有助于建立适合自身生产的更换节奏。
设备运行中板材出现中间鼓、两端窄的现象是什么原因?
这种尺寸形态通常指向主轴刚性不足或导向片磨损。可以先检查导向片间隙和主轴跳动量,排除后再考虑降低进给速度或减少同时参与的锯片数量。
厚板多片锯的排屑系统需要单独配置吗?
取决于设备本身的排屑设计和实际锯屑产生量。厚板加工锯屑量大,如果设备自带排屑能力不足,建议增加辅助排屑装置,避免锯屑堆积影响锯切质量和设备寿命。
下一篇:没有了!


相关新闻
- 厚板多片锯加工精度与锯切效率的平衡控制 2026-10-18
- 多片锯保养做得好不好,直接决定锯切精度和刀片寿命 2026-10-18
- 多片锯品牌设备工况适配与长期运行成本拆解 2026-10-17
- 多片锯精度:从设备参数到车间实景的深度拆解 2026-10-17
- 多片锯修边精度总失控?从锯片结构到进给匹配的深度拆解 2026-10-16
- 斜切多片锯加工精度影响因素与产线适配要点 2026-10-16
- 板材多片锯加工精度波动原因与产线适配思路 2026-10-15
- 数控多片锯加工精度影响因素与产线适配要点 2026-10-15
- 多片锯安装全流程拆解:从基础找平到试机验收的实战要点 2026-10-14
- 多片锯效率真相:从参数匹配到产线协同的深度拆解 2026-10-14


 客服