


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
多片锯精度:从设备参数到车间实景的深度拆解
发布时间:2026-10-17 09:00:00 人气:13 来源:本站
多片锯精度,多片锯锯切精度,多片锯设备性能,多片锯维护技巧,多片锯采购避坑">
多片锯精度:从设备参数到车间实景的深度拆解
在木材加工、人造板裁切以及部分金属型材切割场景中,多片锯的精度表现直接关系到出材率、后续拼板工序的顺畅度以及成品尺寸的一致性。不少工厂在采购阶段把注意力集中在价格和基本参数上,等到设备进场后才发现锯切面粗糙、板料宽度公差偏大、频繁出现跑偏或烧片现象。这些问题的根源,往往并非单一因素,而是主轴系统、锯片品质、进料结构、维护习惯等多个环节共同作用的结果。本文围绕多片锯精度这一核心,从实际应用角度展开分析。
主轴系统:多片锯精度的根基
多片锯的主轴是整台设备精度传递的起点。主轴径向跳动和轴向窜动如果超出合理范围,锯片在高速旋转时就会产生周期性偏摆,直接反映在锯切面上就是明显的锯痕和尺寸波动。行业内通常关注主轴在额定转速下的动态跳动值,这一指标比静态测量更能说明问题。
主轴轴承的选型与装配方式同样关键。高精度角接触轴承组配合合理的预紧力,能够有效抑制高速运转时的振动。部分设备为控制成本采用普通轴承或简化装配工艺,短期使用尚可,但随着轴承磨损加剧,精度衰减速度会明显加快。对于每天连续运行八小时以上的工厂,主轴系统的稳定性应作为采购评估的重点项,而非仅仅比较锯片数量和电机功率。
主轴箱刚性对精度的影响
主轴箱体的铸造质量和加工精度决定了其在切削力作用下的形变程度。箱体刚性不足时,即使主轴本身跳动合格,在负载切削过程中仍会出现微量位移,导致锯切面出现波浪纹。这一点在加工硬木或高密度板材时尤为突出。
锯片品质与安装:被低估的精度变量
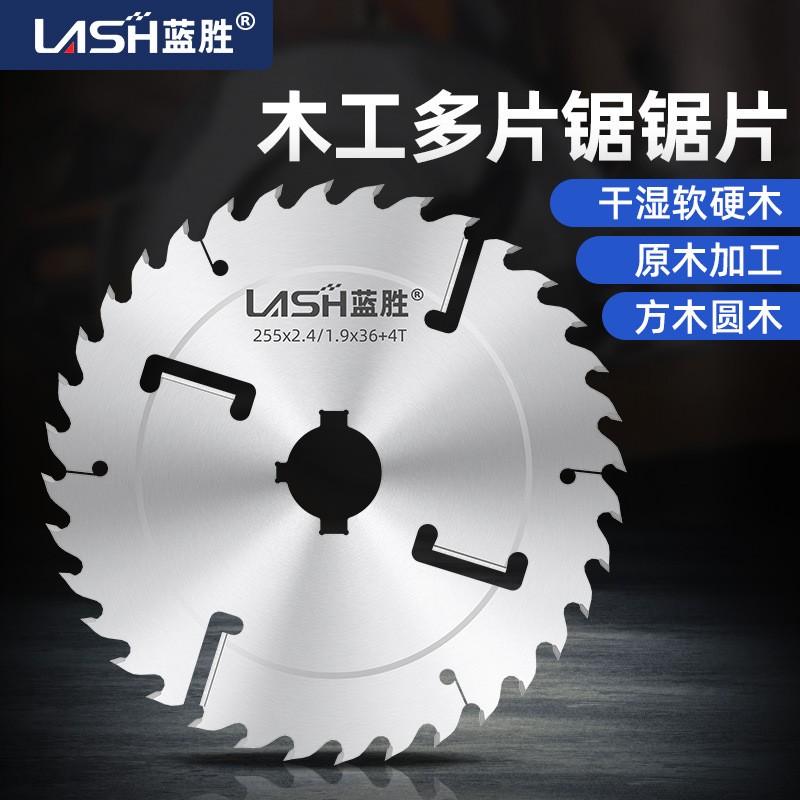
锯片作为直接参与切削的部件,其自身精度对多片锯精度的贡献常被低估。锯片基体的平整度、齿部焊接的对称性、以及锯片内孔与主轴的配合间隙,都会影响实际锯切效果。基体不平整的锯片在高速旋转时会产生空气动力噪声,同时锯切面出现不均匀的切削痕迹。
安装环节同样不容忽视。隔套的平行度、端面清洁度、锁紧螺母的紧固力矩,这些细节如果处理不当,会让高精度锯片也无法发挥应有性能。车间常见的做法是定期检查隔套端面是否有磕碰伤,并用扭矩扳手按设备要求紧固,避免凭手感操作。
锯片齿形与切削参数匹配
不同材质的板材需要匹配不同齿形的锯片。例如,加工实木时常用梯平齿或左右齿,而加工密度板、刨花板时则更适合采用平齿或梯形齿。齿形选择不当会导致切削阻力增大,进而引发锯片偏摆,影响多片锯锯切精度。进给速度与锯片转速的匹配也需要在实际调试中反复优化,不能一概而论。
进料结构:稳定输送才能稳定切割
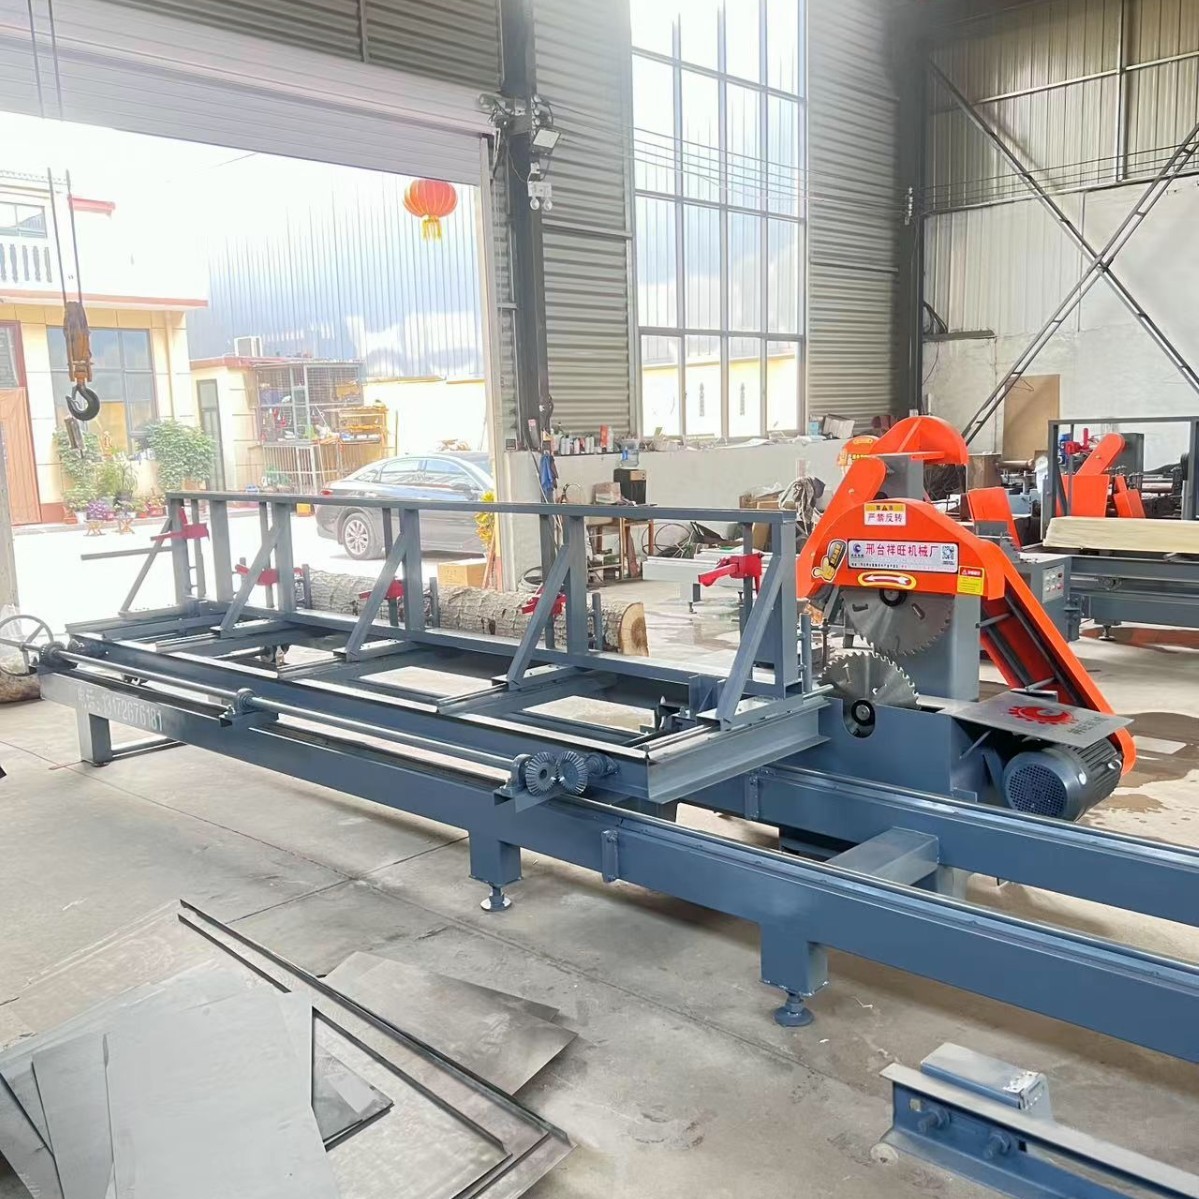
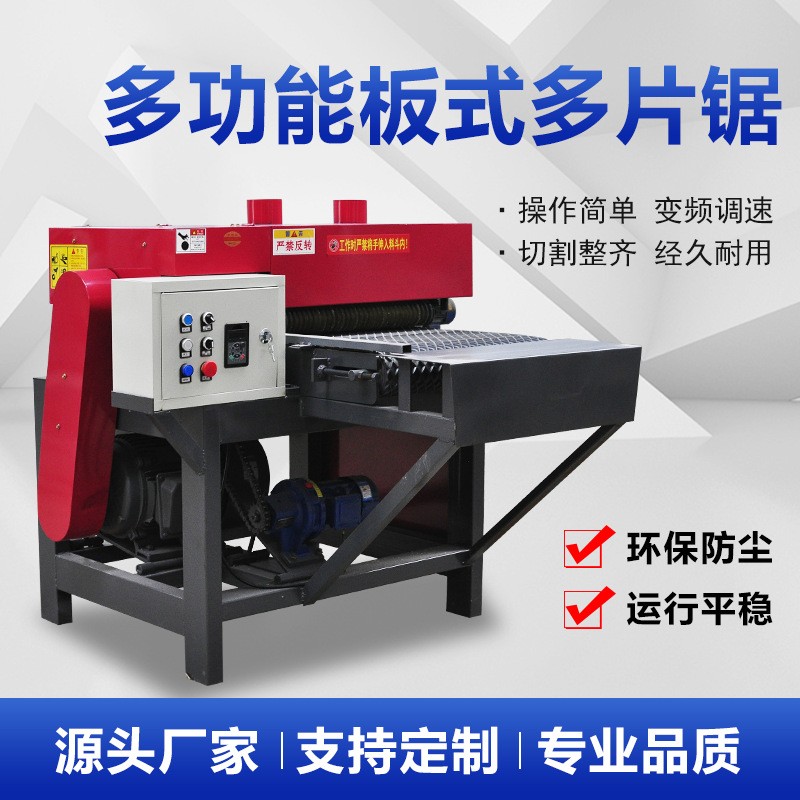
多片锯的进料系统包括进料压辊、侧向靠栅、输送链条或皮带等部件。压辊的压力均匀性和表面状态直接影响板料在切削过程中的稳定性。压力过小,板料容易在切削力作用下产生位移;压力过大,则可能导致板料变形或压痕。侧向靠栅的直线度和耐磨性同样关键,长期使用后靠栅磨损会导致板料走偏,进而造成锯切宽度不一致。
在实际车间中,进料速度的设定需要结合板材厚度、材质和锯片锋利度综合调整。盲目追求高产而提高进给速度,往往以牺牲精度为代价。建议在设备调试阶段记录不同参数组合下的锯切效果,形成适合自身产品的参数档案。
日常维护与精度保持
多片锯精度的保持是一项持续性工作,而非一劳永逸。以下维护要点值得纳入车间日常管理:
第一,定期检查主轴跳动。建议每季度或累计运行一定时长后,用百分表检测主轴端部跳动情况,发现异常及时排查轴承或装配问题。
第二,锯片定期清洗与修磨。树脂、胶黏剂在锯片表面的堆积会改变齿部切削角度,影响排屑和切削力分布。修磨时应由专业厂家按原厂角度处理,避免手工修磨导致齿形失真。
第三,检查进料压辊和靠栅的磨损状态。压辊表面出现明显磨损沟槽或靠栅出现台阶状磨损时,应及时更换或修复。
第四,保持导轨和传动部件的润滑与清洁。粉尘堆积会加速导轨磨损,间接影响进料精度。
行业问答
问:多片锯精度一般能达到什么水平?
答:多片锯的锯切精度受设备档次、锯片品质、板材材质和操作维护水平综合影响。在设备状态良好、参数匹配合理的情况下,常规多片锯的板料宽度公差可控制在较小范围内,具体数值因加工对象和设备配置差异较大,建议以实际试切结果为准。
问:为什么新买的多片锯用了一段时间后精度就下降了?
答:精度下降通常不是单一原因造成的。常见因素包括主轴轴承初期磨损、锯片钝化未及时修磨、进料压辊压力衰减、靠栅磨损等。建议建立定期点检制度,按周期排查各关键部件状态,而不是等到问题明显时才处理。
问:提高多片锯精度一定要换更贵的设备吗?
答:不一定。在设备主体结构尚可的情况下,优化锯片选型、规范安装流程、调整进给参数、加强日常维护,往往能带来明显的精度改善。只有当主轴系统或进料结构存在根本性缺陷时,才需要考虑设备升级或大修。
问:多片锯锯切面有波纹是什么原因?
答:锯切面波纹通常与主轴动态跳动偏大、锯片基体不平整、进给速度过快或锯片齿形不匹配有关。建议从主轴跳动检测入手,逐步排查锯片状态和切削参数,找到根本原因后再针对性调整。
多片锯精度的管控贯穿设备选型、安装调试、日常操作和维护保养的全过程。对于工厂采购和设备管理人员而言,理解精度背后的系统性因素,比单纯比较参数表上的数字更有实际意义。只有在每个环节都保持合理的关注度,才能让设备在长期运行中持续输出稳定的锯切质量。
上一篇:多片锯修边精度总失控?从锯片结构到进给匹配的深度拆解
下一篇:没有了!


相关新闻
- 多片锯精度:从设备参数到车间实景的深度拆解 2026-10-17
- 多片锯修边精度总失控?从锯片结构到进给匹配的深度拆解 2026-10-16
- 斜切多片锯加工精度影响因素与产线适配要点 2026-10-16
- 板材多片锯加工精度波动原因与产线适配思路 2026-10-15
- 数控多片锯加工精度影响因素与产线适配要点 2026-10-15
- 多片锯安装全流程拆解:从基础找平到试机验收的实战要点 2026-10-14
- 多片锯效率真相:从参数匹配到产线协同的深度拆解 2026-10-14
- 纵切多片锯加工精度影响因素与产线适配思路 2026-10-13
- 全自动多片锯加工精度与产能如何平衡 2026-10-13
- 多片锯开料设备性能与工艺适配深度解析 2026-10-12


 客服