


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
异形板多片锯加工效率与精度控制要点解析
发布时间:2026-10-21 09:00:00 人气:5 来源:本站
多片锯,异形板开料设备,多片锯加工精度,异形板材切割,多片锯维护">
多片锯在工厂实际生产中的效率影响因素与常见使用误区,帮助采购与生产人员建立客观的设备评估思路。">
异形板多片锯加工效率与精度控制要点解析
在板式家具、包装托盘、建筑模板以及部分复合板材加工场景中,异形板多片锯逐渐成为开料环节的重要设备。与常规多片锯相比,它需要应对的不仅是尺寸变化,还包括轮廓不规则、边角余料多、批次规格差异大等现实问题。对于工厂和采购方而言,理解这类设备的结构逻辑与工艺边界,比单纯比较报价更有实际意义。
异形板多片锯的结构特点与加工逻辑
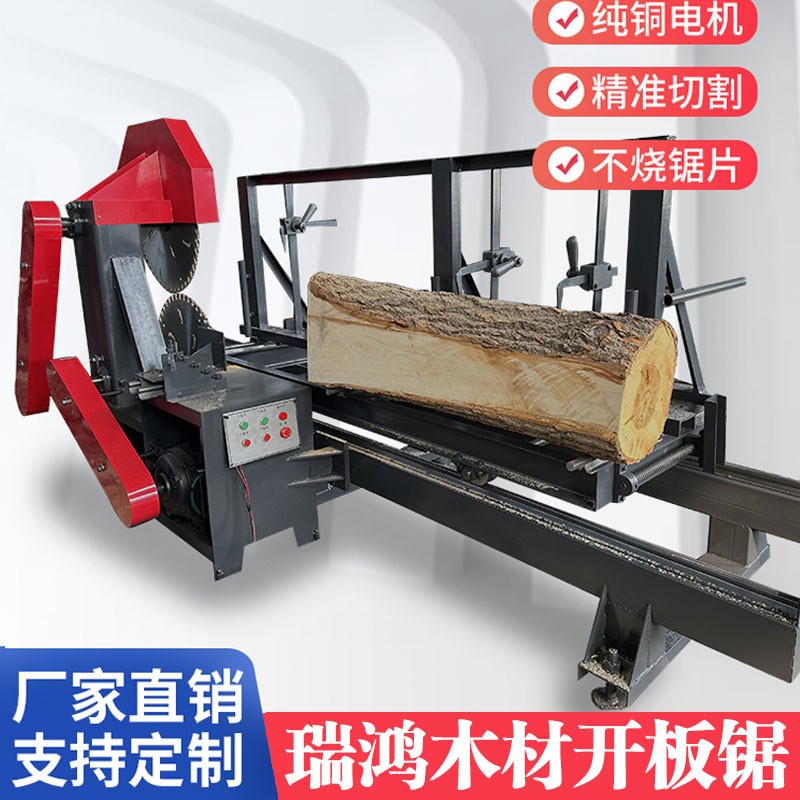
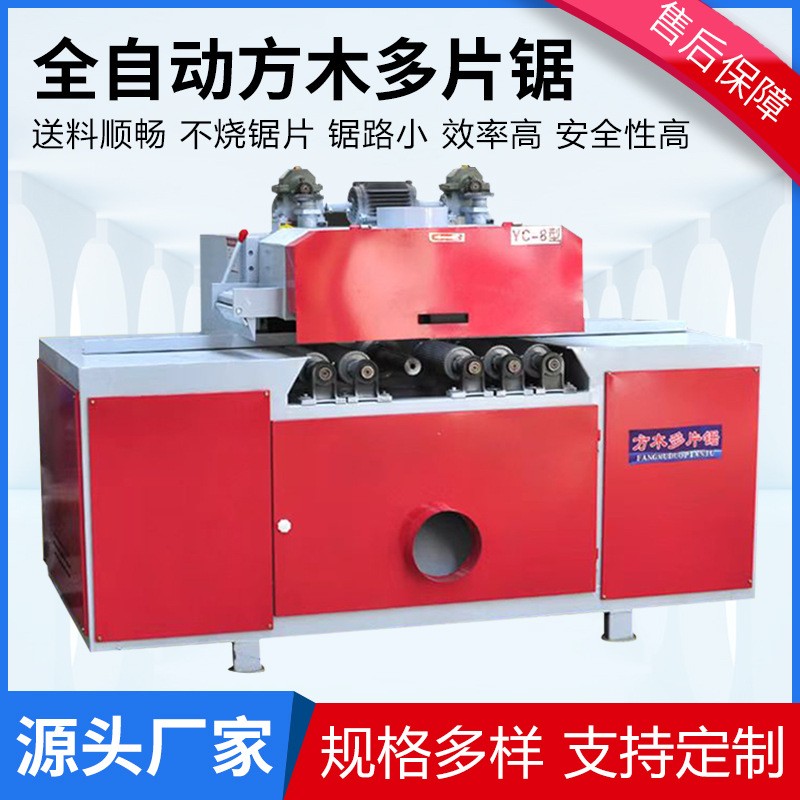
异形板多片锯的核心在于多锯片同步切割与板材输送方式的配合。设备通常由进料输送段、压料机构、主轴锯组、出料段以及除尘接口组成。针对异形板件,压料结构的设计尤为关键,因为不规则边缘容易在推进过程中产生偏移,若压紧力分布不合理,轻则影响锯切面质量,重则造成板材回弹或锯片偏摆。
锯组配置与主轴形式
常见的主轴形式分为单轴多片与双轴多片两类。单轴结构适合厚度相对统一、切割线平行的工况;双轴结构则可实现上下同时切割或分组切割,对带有台阶、凹口特征的异形板适应性更好。采购时需要结合自身产品轮廓复杂程度判断,不宜盲目追求轴数多,否则会增加调整时间与维护成本。
输送与压料方式
输送方式主要有履带式、链条式与皮带式。履带式对异形板的抓取稳定性较好,适合重量较大或边缘不规则的板件;皮带式结构简单、清洁方便,但对超短料和异形边的适应性有限。压料机构方面,分段式压轮比整体压辊更能贴合板面起伏,减少局部悬空带来的切割振动。
影响切割精度的关键因素
很多使用方在设备到厂后发现精度不达预期,问题往往不在单一部件,而是多个环节叠加。以下因素在实际生产中影响较为明显:
1. 锯片本身的端面跳动与厚度公差。多片锯同时工作,单片锯片的微小偏差会沿切割线累积,导致板件宽度一致性下降。建议建立锯片定期检测与成组配对的习惯。
2. 主轴法兰盘的清洁与安装精度。法兰面残留木屑或胶渍,会造成锯片倾斜,进而引起锯路偏斜和发热。
3. 进料速度与锯片线速度的匹配。进料过快而线速度不足,切割面容易出现撕裂;进料过慢则增加摩擦热,影响锯片寿命。需要根据板材质地与厚度做阶段性调整。
4. 靠栅与导向件的磨损。异形板加工中导向件承受侧向力较大,长期使用后间隙增大会直接反映在切割直线度上。
适用场景与选型对比思路
异形板多片锯并非万能设备。它更适合批量相对稳定、轮廓有一定重复性的加工任务,例如托盘面板、包装箱侧板、建筑模板裁边以及部分家具异形部件。若产品完全单件定制、轮廓变化频繁,则调整工时可能抵消设备效率优势,此时应评估带锯或数控加工中心的组合方案。
在对比不同厂家设备时,建议重点关注几个可量化维度:最小可加工板件长度、最大切割厚度、锯片调整方式(手动/电动/伺服)、压料分区数量、除尘接口规格以及安全防护配置。价格区间受配置影响较大,不宜脱离配置谈单价。设备若涉及相关机械安全认证,可要求供方提供对应说明文件,而非轻信口头承诺。
常见采购误区
误区一:只看锯片数量。锯片多不等于效率高,若输送与压料跟不上,多锯片反而增加调整难度。误区二:忽视余料处理。异形板切割产生的边角料若不能顺畅排出,会堆积在锯组附近,影响散热与安全。误区三:把精度问题全部归咎于设备。来料板材的平整度、含水率以及内应力,同样会反映在最终切割尺寸上。
日常维护与使用建议
异形板多片锯的维护重点集中在锯组、输送和除尘三个区域。每班次结束后应清理锯片与法兰盘附近的积屑,检查压轮转动是否灵活;每周检查导向件间隙与输送带张紧度;锯片建议按切割米数或工时建立更换记录,避免超期使用导致切割质量波动。除尘系统风量不足时,不仅影响车间环境,还会加速主轴轴承的磨损。
操作层面,建议为不同板厚与材质建立参数记录表,包括进料速度、锯片配置与压料压力,减少依赖个人经验带来的批次差异。对于新入职操作人员,应重点培训异形板推进姿态与异常声音识别,这两点在实际生产中对设备保护作用明显。
FAQ常见问题
异形板多片锯能切割多厚的板材?
可切割厚度取决于主轴功率、锯片直径与结构设计,不同机型差异较大。采购时应以厂家提供的技术参数表为准,并结合自身常用板厚留出合理余量,不建议长期在设备标称上限附近运行。
异形板多片锯和普通多片锯的主要区别是什么?
主要区别在压料与输送结构对不规则板件的适应性,以及锯组调整的灵活性。普通多片锯更偏向规则板材的批量纵向切割,而异形板机型在防偏移和分段压紧方面通常有针对性设计。
设备切割精度下降,先从哪些方面排查?
建议按顺序检查锯片状态与安装面清洁度、主轴法兰紧固情况、导向件间隙、压料是否贴合,最后再评估输送速度与板材来料一致性。多数精度问题可在前几项中找到原因。
异形板多片锯是否必须配除尘系统?
从生产环境与设备寿命角度,建议配置。锯切产生的粉尘若进入主轴与传动部位,会加快磨损;同时车间粉尘浓度过高也不利于安全管理。除尘接口规格应在采购前与设备参数一并确认。
下一篇:没有了!


相关新闻
- 异形板多片锯加工效率与精度控制要点解析 2026-10-21
- 多片锯配件磨损快、精度掉?从参数到维护一次讲透 2026-10-20
- 多片锯生产厂家设备参数与采购误区拆解:工厂采购必看的六个判断维度 2026-10-20
- 进口多片锯长期运行稳定性怎么看?从结构件到温控的深度拆解 2026-10-19
- 多片锯定制前先看这几点:参数匹配与工况适配解析 2026-10-19
- 厚板多片锯加工精度与锯切效率的平衡控制 2026-10-18
- 多片锯保养做得好不好,直接决定锯切精度和刀片寿命 2026-10-18
- 多片锯品牌设备工况适配与长期运行成本拆解 2026-10-17
- 多片锯精度:从设备参数到车间实景的深度拆解 2026-10-17
- 多片锯修边精度总失控?从锯片结构到进给匹配的深度拆解 2026-10-16


 客服