


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
多片锯切割设备参数解析与产线适配要点
发布时间:2026-10-24 09:00:00 人气:5 来源:本站
多片锯切割设备参数解析与产线适配要点
在木材加工、人造板开料以及部分建材切割场景中,多片锯切割凭借一次进料即可完成多道分切的效率优势,成为批量开料环节的重要设备类型。但对于工厂采购人员而言,设备铭牌上的功率、锯轴数量、最大加工宽度等参数只是起点,真正决定使用效果的,是参数与自身产线节拍、原料特性、后续工序之间的匹配程度。本文从技术结构出发,梳理多片锯切割设备的关键参数含义与常见适配问题。
一、多片锯切割的核心结构与参数含义
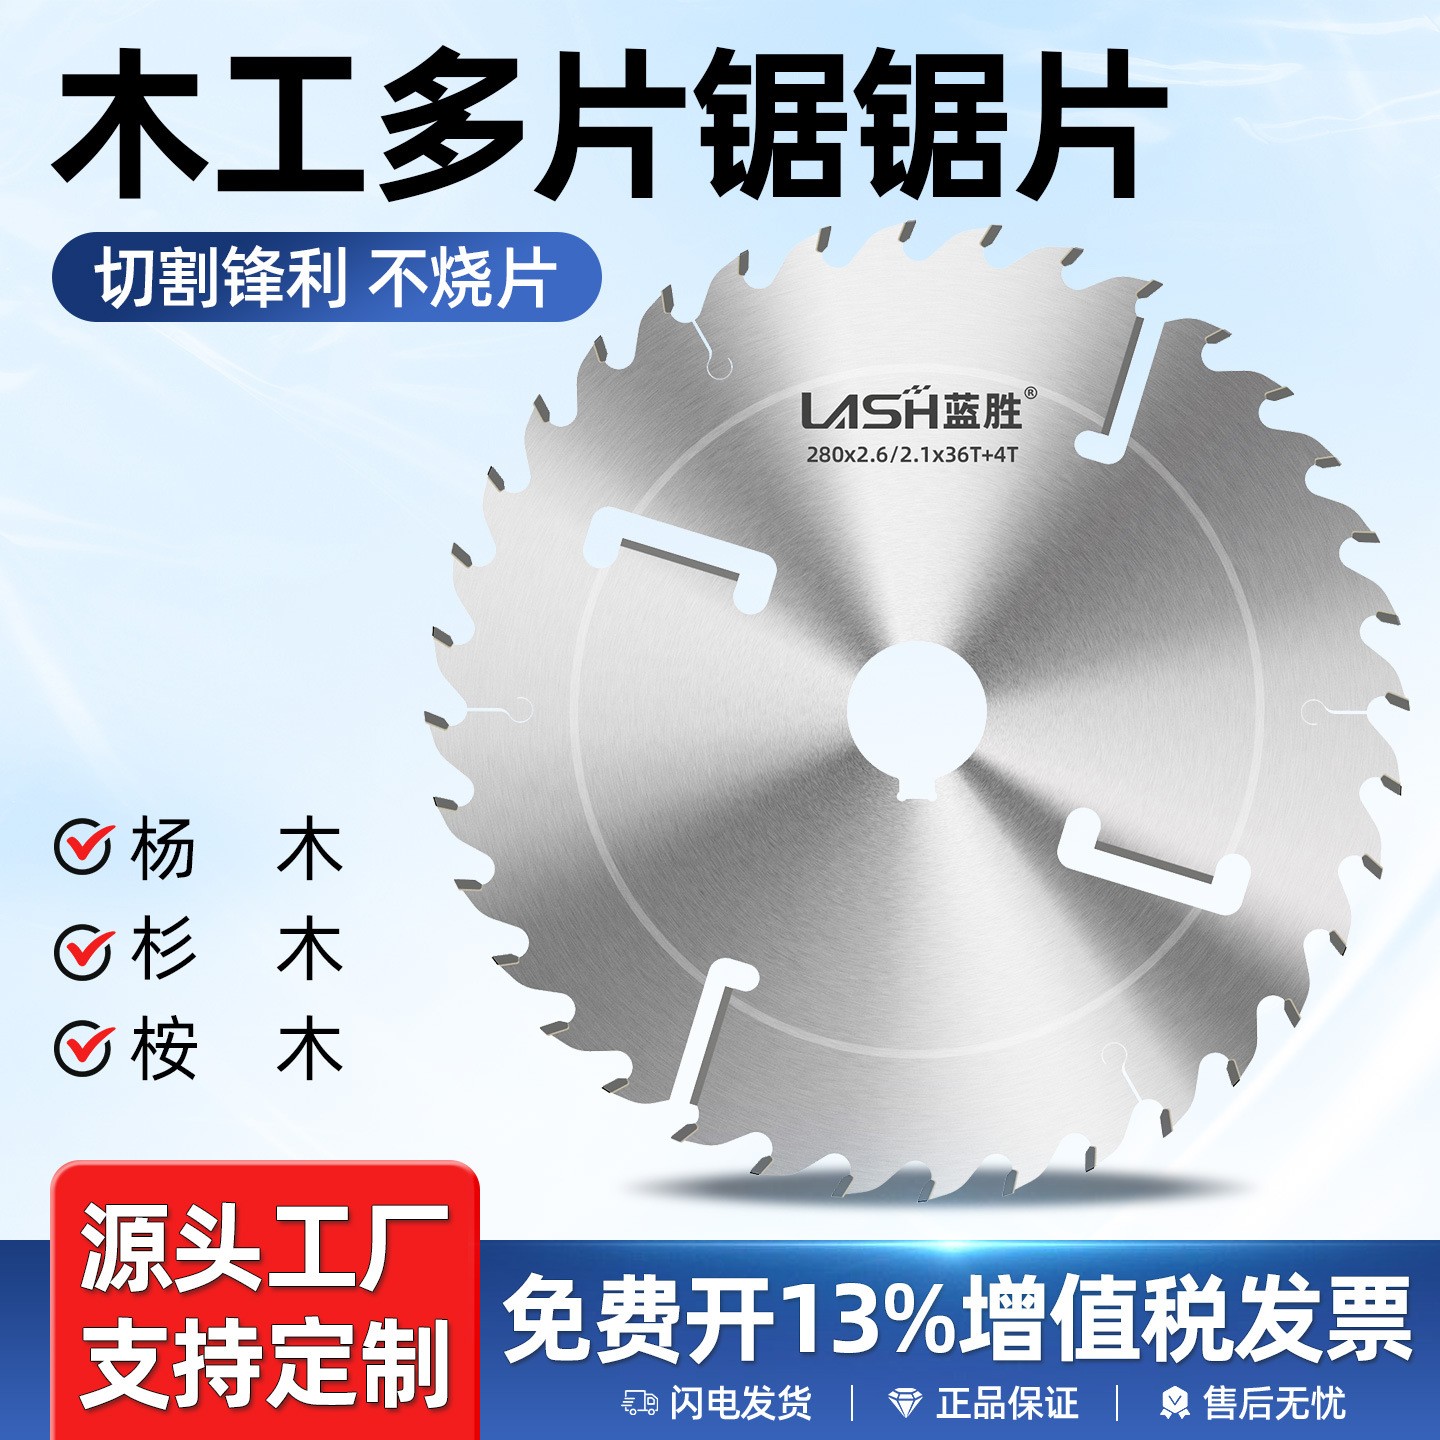
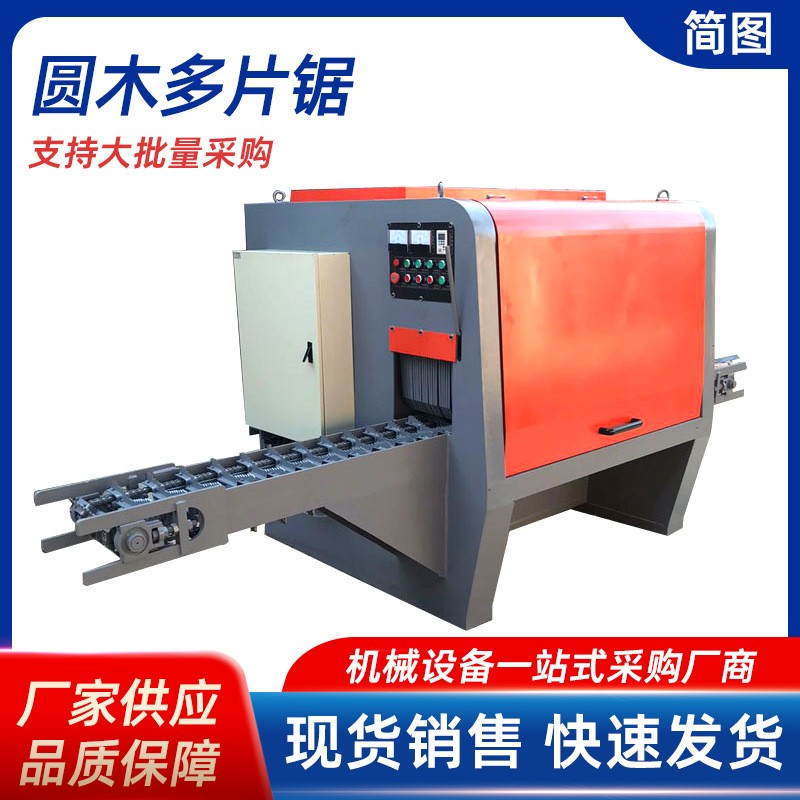
多片锯切割的基本原理是在一根或多根锯轴上按间距排列多片圆锯片,工件通过进料机构连续送入,一次通过即被分割为若干条状或板状坯料。理解这一结构,才能读懂参数表中的关键项。
1. 锯轴数量与排列方式
单轴多片锯结构相对简单,适合固定厚度、固定分切条数的场景;双轴或多轴机型通过上下轴对置布置,可减少薄料切割时的让刀和毛刺问题,对加工精度要求较高的场合更为适用。需要留意的是,轴数增加会带来设备体积与调整复杂度的上升,采购时应结合自身最常加工的料厚区间判断,而非一味追求轴数。
2. 锯片间距与可调范围
锯片间距决定了分切条的宽度。部分机型采用定距隔套,更换规格时需整体拆装;另一部分采用可调隔套或独立轴套结构,调整灵活性更高,但隔套精度直接影响切割尺寸一致性。对于订单规格变化频繁的工厂,间距调整的便捷程度往往比单纯的最大加工宽度更具实际意义。
3. 进料方式与送料速度
常见进料形式包括履带式、链条式和滚筒式。履带式对短料和薄料的抓取较稳定,链条式结构耐磨、适合较长工件,滚筒式则在表面质量要求不高的粗加工中较为常见。送料速度通常以米每分钟表示,需与锯轴转速、齿数共同核算单齿进给量,速度设定过高容易造成切割面粗糙和锯片负荷过大。

二、多片锯切割精度的影响因素
实际生产中,多片锯切割的尺寸偏差往往并非单一原因造成。法兰盘端面跳动、锯片本身的厚度公差与平整度、隔套累积误差、进料靠栅的直线度,都会叠加到最终尺寸上。因此在评估设备时,应关注厂方给出的主轴跳动指标与隔套精度等级,而不是只看整机的外形尺寸。此外,锯片使用一段时间后需进行修磨,修磨后的直径变化会改变锯路宽度,若设备不具备相应补偿手段,长期使用后尺寸一致性会逐步下降。
三、不同加工场景的适配思路
木方与板材开料
实木开料更关注锯路损耗与切割面质量,宜选择锯片厚度较薄、主轴刚性较好的机型,同时配套合理的排屑通道,避免锯屑在锯路内二次摩擦。人造板开料则需注意板材内部胶层对锯片磨损的影响,锯片材质与齿形的选择比单纯提高转速更为关键。
短料与薄料加工
短料在多片锯切割中容易出现进料不稳、工件回弹的问题,此类场景应优先考虑压料机构完善、履带抓料能力强的机型,并在进料口设置合理的防回弹结构。薄料则对上下轴对置的机型更为友好,可有效抑制切割过程中的让刀现象。
四、常见使用误区与维护要点
第一个误区是把多片锯当作通用开料设备,忽视其对原料规格一致性的要求。多片锯切割的效率建立在连续、稳定进料的基础上,若来料弯曲、厚度公差过大,不仅影响尺寸精度,还会加速锯片磨损。第二个误区是只关注锯片数量而忽略排屑能力,锯屑排出不畅会直接导致切割面发热、糊边,甚至引发锯片变形。
维护方面,建议建立锯片使用台账,记录每片锯片的修磨次数与累计切割量;定期检查法兰盘与隔套的清洁度,任何残留物都会造成锯片偏摆;进料履带或链条的张紧度应按周期校准,避免因打滑导致进料速度波动。润滑与冷却系统的通畅程度同样需要纳入日常点检,缺油运行是主轴轴承早期损坏的常见诱因。
五、采购评估的客观参考维度
在横向比较不同厂家的多片锯设备时,建议将评估维度拆分为:最常加工料厚与料宽区间、规格更换频次、单班产能需求、后续工序对切割面质量的要求、以及现有车间的场地与配电条件。将这几项与实际参数逐条对照,比单纯比较价格或功率更容易得到贴合自身产线的判断。对于有认证要求的出口订单场景,可要求供方提供相应的电气安全与机械安全合规文件,并核实其适用范围。
FAQ 常见问题
多片锯切割的最小可加工长度是多少?
没有统一数值,主要取决于进料机构的抓料形式与压料结构。履带式进料对短料的适应性相对较好,具体可加工下限应以设备厂方给出的技术说明为准,并结合实际来料进行试切验证。
锯片间距调整后需要重新校准吗?
需要。隔套或轴套重新装配后,应检查法兰盘压紧状态与锯片端面跳动,并试切首件确认尺寸,避免因装配误差造成批量偏差。
多片锯切割能否用于非木质材料?
部分机型可用于塑料、复合材料等的分切,但锯片材质、齿形与转速需针对性调整,且切割产生的粉尘特性不同,排屑与防护配置也应相应改变,不建议直接沿用木工机型的默认配置。
设备运行中切割面出现糊边是什么原因?
常见原因包括锯片磨损或齿形不适配、排屑不畅导致锯屑二次摩擦、进料速度与锯轴转速匹配不当,以及冷却润滑不足。建议按上述顺序逐项排查。
下一篇:没有了!


相关新闻
- 多片锯切割设备参数解析与产线适配要点 2026-10-24
- 多片锯操作实战解析:从参数调试到长效维护的进阶指南 2026-10-23
- 实木多片锯加工效率与精度失衡的现场排查思路 2026-10-23
- 大型多片锯加工精度与产能瓶颈如何同步突破 2026-10-22
- 薄板多片锯加工精度上不去?从锯轴结构到进料方式逐项排查 2026-10-22
- 多片锯设备加工精度与出材率提升的工艺逻辑解析 2026-10-21
- 异形板多片锯加工效率与精度控制要点解析 2026-10-21
- 多片锯配件磨损快、精度掉?从参数到维护一次讲透 2026-10-20
- 多片锯生产厂家设备参数与采购误区拆解:工厂采购必看的六个判断维度 2026-10-20
- 进口多片锯长期运行稳定性怎么看?从结构件到温控的深度拆解 2026-10-19


 客服