


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
实木多片锯加工效率与精度失衡的现场排查思路
发布时间:2026-10-23 09:00:00 人气:9 来源:本站
多片锯,实木多片锯厂家,多片锯加工精度,实木开料设备,多片锯维护">
多片锯的锯轴结构、送料方式、锯片配置与日常维护要点,帮助工厂采购与设备管理人员理清设备性能差异的真实来源,减少误判与无效投入。">
实木多片锯加工效率与精度失衡的现场排查思路
在实木开料车间里,经常出现一种矛盾现象:设备标称进料速度不低,实际产量却上不去;锯切出来的板料看着齐整,拼板时却频繁出现缝隙。不少工厂管理者把原因归结为操作工熟练度,或者干脆认为设备本身档次不够,准备重新采购。但在多数情况下,问题并不出在「买哪台」上,而是出在对实木多片锯性能边界的理解偏差。同一台设备在不同木种、不同含水率、不同锯片配置下,表现可能相差很大。本文从现场排查的角度,梳理几个容易被忽略的关键环节。
一、效率损失的常见来源不在主电机
很多人判断实木多片锯有没有劲,第一反应是看主电机功率。功率固然重要,但现场效率损失更多来自送料环节。实木多片锯普遍采用链板或履带送料,链条张紧度、导轨磨损、压料轮压力三者中任何一项出现偏差,都会导致木料在进给过程中轻微打滑或偏移。打滑不会让设备停机,却会让实际进给速度低于设定值,同时加剧锯片侧向受力。
排查时可以观察一个细节:同一批木料连续进料,若后段板料的端面锯痕明显比前段粗糙,通常说明压料机构在中后段出现了压力衰减。这类问题调整压料轮弹簧或更换磨损的压料块即可解决,与电机功率无关。
送料链条与导轨的配合间隙
链条节距拉长后,链板与导轨之间的配合间隙变大,木料在锯切区会产生微小横向窜动。这种窜动对普通纵切影响有限,但对多片锯这种一次开出多条锯路的设备来说,会直接反映为中间锯路的板料厚度波动。建议把链条张紧检查纳入每周例行项目,而不是等到出现明显跑偏再处理。
二、锯片配置决定的不只是光洁度
实木多片锯的锯片选型常被简单理解为「齿数多一点切得光」,实际上锯片厚度、齿形、外径与锯轴转速的匹配关系,对设备负载和出材率的影响更直接。锯片过厚,锯路损耗增加,出材率下降;锯片过薄而刚性不足,在高速旋转下容易产生偏摆,反而让加工精度变差。
对于含水率偏高的硬木,建议适当降低齿数、增大容屑槽,减少锯屑在锯路内的二次摩擦。不少工厂在换料时只调整进料速度,不换锯片,结果出现锯片发热、锯路发黑,误以为是设备冷却不行。实际上问题出在排屑不畅导致的摩擦热积累。
隔套与垫片的精度容易被低估
多片锯同时安装多片锯片,片间距离依靠隔套保证。隔套端面平行度超差或长期使用后出现压痕,会让锯片在锁紧后产生微小倾斜。这种倾斜在单机空转时看不出来,一旦进入锯切负载就会放大为厚度公差。定期用百分表检查隔套端面跳动,是控制多片锯加工精度的基础动作,成本很低但常被跳过。
三、木料特性与设备参数的匹配逻辑
实木多片锯并非通用型设备,它对木料的含水率、内应力、节疤分布有一定敏感度。含水率过高的木料在锯切后容易回弹夹锯,表现为锯片后段发热、进料阻力忽大忽小;内应力大的木料在开出多片后发生侧弯,造成板料厚度不均。这些现象容易被误判为设备精度不足。
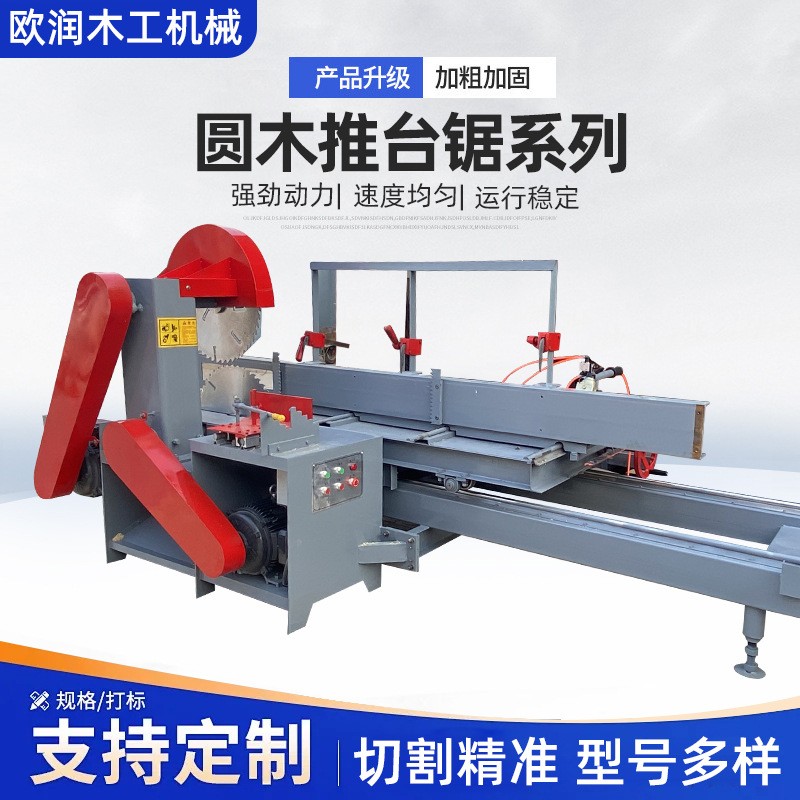
合理的做法是在进料前对木料做分选,把含水率差异大的批次分开加工,并针对不同批次微调压料压力和进料速度。设备参数不是一劳永逸的设定值,而是随原料状态动态调整的工艺变量。
四、维护节奏比维护强度更重要
实木多片锯的维护存在一个误区:出了故障才停机检修,平时只做表面清洁。实际上锯轴轴承的润滑状态、锯片法兰盘的清洁度、送料减速机的油位,都属于渐进式劣化项目,等到异常显现时往往已经产生批量不良品。
建议建立以工作小时数为基准的维护节点:每班次清理锯屑和树脂附着,每周检查链条张紧与压料轮磨损,每月检查隔套精度与锯轴跳动。树脂附着在锯片侧面会改变锯路摩擦状态,用专用清洗剂定期处理比提高清洗频率更有效。
五、采购视角下的性能判断
工厂在考察实木多片锯时,容易把注意力集中在最大加工宽度和进料速度两个标称值上。这两个参数确实直观,但更值得关注的是设备在连续负载下的稳定性表现。可以要求供方提供同类型木料的连续锯切演示,观察半小时以上锯片温升、板料厚度一致性以及送料是否出现周期性波动。
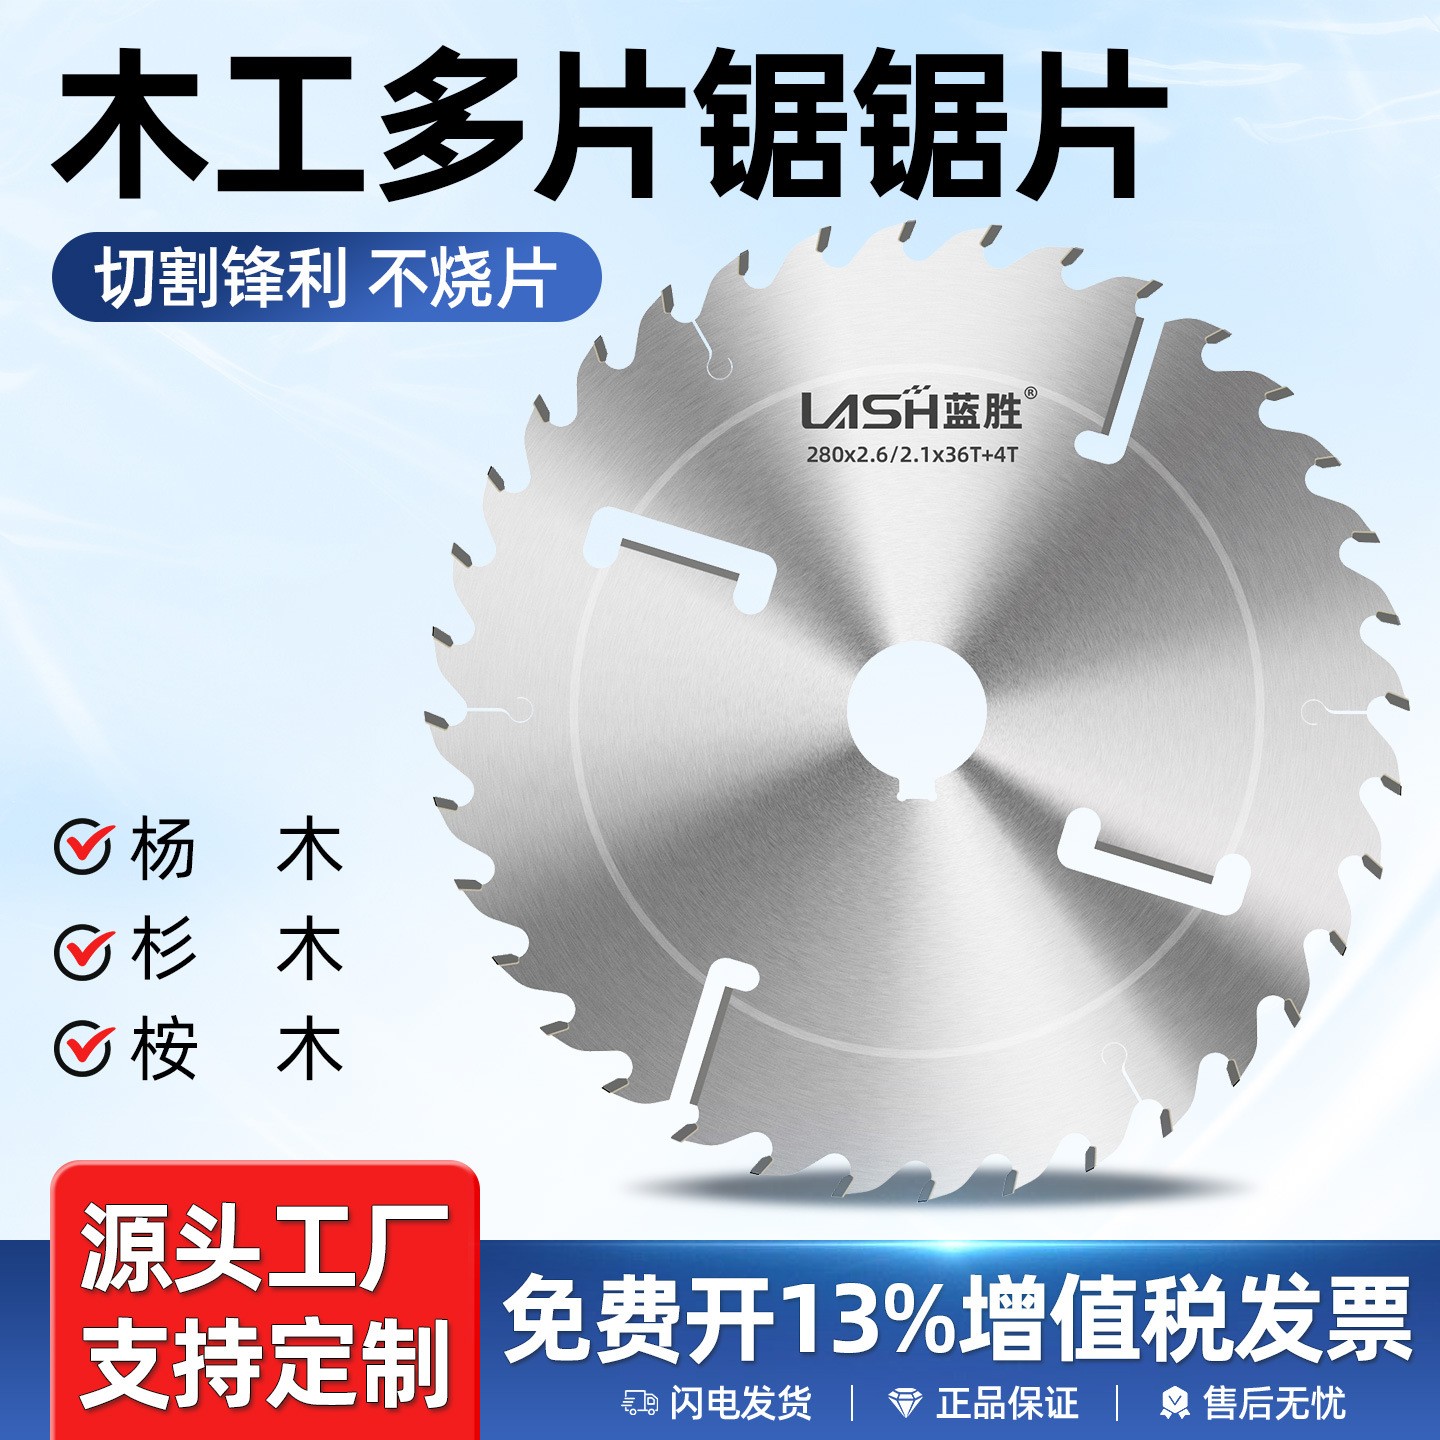
另外,锯轴结构形式、轴承品牌与安装方式、隔套加工工艺这些细节,直接决定设备长期精度保持能力。这些信息不会写在宣传页显眼位置,却和后期使用成本密切相关。采购时多问一句结构细节,比对比价格更能避免后续反复调试的困扰。
FAQ
实木多片锯锯切后板料中间厚两边薄,是什么原因?
优先检查隔套端面是否磨损或存在压痕,其次确认锯轴锁紧螺母是否达到规定扭矩。隔套精度不足会导致中间锯片倾斜,表现为规律性的厚度偏差。
进料速度调高后锯片发热明显,是否需要换大功率电机?
不一定。先确认锯片齿形和容屑槽是否适合当前木种与含水率,排屑不畅是高速进料时发热的主因。同时检查压料轮压力是否足够,打滑也会造成局部摩擦加剧。
多片锯每天使用,隔套多久检查一次比较合理?
建议每月用百分表检查一次隔套端面跳动,换料或更换锯片时顺便复检。高频使用场景下可缩短至每两周一次,检查成本低,但能有效预防批量厚度超差。
实木多片锯能否直接加工含水率较高的湿料?
可以加工,但需要调整锯片配置和进料速度,并接受出材率和表面质量的下降。含水率过高时锯路回弹夹锯风险增加,建议对原料做初步分选,避免湿料与干料混批加工。
下一篇:没有了!


相关新闻
- 实木多片锯加工效率与精度失衡的现场排查思路 2026-10-23
- 大型多片锯加工精度与产能瓶颈如何同步突破 2026-10-22
- 薄板多片锯加工精度上不去?从锯轴结构到进料方式逐项排查 2026-10-22
- 多片锯设备加工精度与出材率提升的工艺逻辑解析 2026-10-21
- 异形板多片锯加工效率与精度控制要点解析 2026-10-21
- 多片锯配件磨损快、精度掉?从参数到维护一次讲透 2026-10-20
- 多片锯生产厂家设备参数与采购误区拆解:工厂采购必看的六个判断维度 2026-10-20
- 进口多片锯长期运行稳定性怎么看?从结构件到温控的深度拆解 2026-10-19
- 多片锯定制前先看这几点:参数匹配与工况适配解析 2026-10-19
- 厚板多片锯加工精度与锯切效率的平衡控制 2026-10-18


 客服