


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
多片锯加工精度波动大?从锯片结构到进料系统逐项排查
发布时间:2026-10-26 21:00:00 人气:8 来源:本站
多片锯加工精度波动大?从锯片结构到进料系统逐项排查
在木材加工、人造板开料以及部分非金属材料切割场景中,多片锯凭借一次进料多片出料的效率优势,成为不少工厂提升产能的关键设备。但实际使用中,不少企业会遇到同一个困扰:设备刚到位时精度尚可,运行一段时间后出料尺寸偏差逐渐增大,锯切面出现明显波纹或烧焦痕迹。这类问题往往被简单归因于"锯片不行",实际上多片锯的加工精度是一个系统性结果,涉及锯片组结构、主轴系统、进料机构、润滑冷却以及操作规范等多个环节。本文从设备结构与实际工况出发,逐项梳理影响多片锯加工质量的常见因素,供工厂采购与设备管理人员参考。
一、锯片组结构:精度波动的第一嫌疑点
多片锯的核心工作部件是由多张圆锯片按固定间距排列组成的锯片组。与单锯片设备不同,多片锯的锯片数量多、间距小,任何一张锯片的法兰盘磨损、锯片本身平面度超差,都会直接反映在出料宽度的一致性上。实践中常见的几个细节值得注意:
1. 锯片基体与齿型匹配
锯片基体的平面度和张力状态决定了高速旋转下的稳定性。基体平面度超差时,锯片在离心力作用下容易产生轴向窜动,导致锯路变宽、出料尺寸漂移。齿型方面,纵切多片锯通常采用平齿或交替齿结构,齿数选择需与进料速度、材料厚度匹配。齿数偏少、进给偏快时,单齿切削量大,锯切面容易出现撕裂状纹路;齿数过多而进给偏慢,则摩擦生热增加,树脂类材料易出现烧焦。
2. 垫片与法兰盘的精度
锯片之间的间隔垫片厚度一致性,直接决定出料宽度公差。部分用户为调整规格频繁更换垫片,若垫片本身厚度公差控制不严,或安装面附着木屑、树脂残留,累积误差会随锯片数量放大。建议在更换规格后,用卡尺抽检出料宽度,并定期检查垫片端面是否有压痕、毛刺。
二、主轴系统:被忽视的精度基础
多片锯主轴需要同时承载多张锯片的高速旋转,其径向跳动和轴向窜动指标比普通单锯片设备要求更严。主轴轴承磨损后,径向跳动增大,锯片组整体产生周期性偏摆,出料表面会出现规律性波纹。这类问题的典型特征是:偏差随主轴转速变化而加剧,且与锯片更换无关。日常可通过百分表检测主轴端部跳动量,若超出设备说明书给定范围,应及时安排轴承检修或更换。此外,主轴法兰锁紧螺母的紧固状态也需纳入点检项目,松动会导致锯片组整体位移。
三、进料系统:稳定性决定锯切面质量
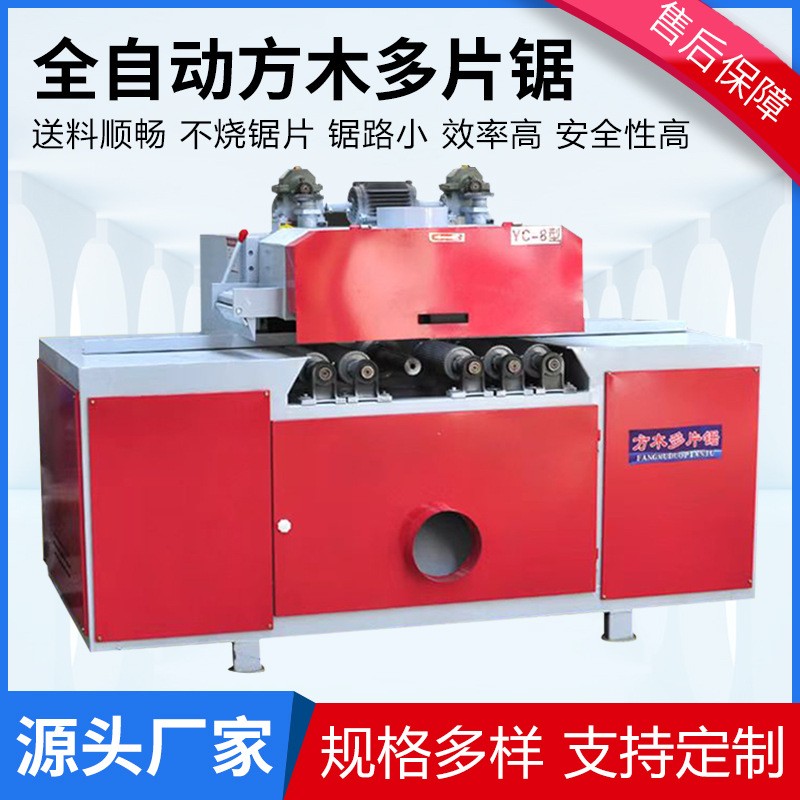
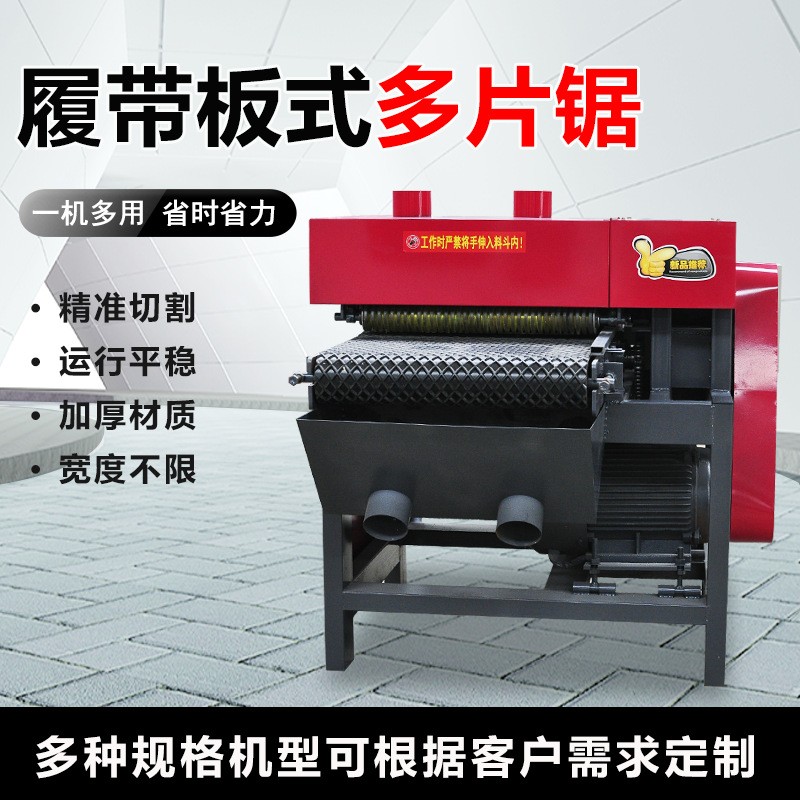
多片锯多采用履带式或链条式进料机构,进料过程的平稳性对锯切质量影响显著。进料链板磨损不均、压料轮压力不足或左右压力不一致,都会造成木料在锯切过程中轻微偏移,表现为出料宽度忽大忽小、锯切面出现台阶状痕迹。对于薄料或短料加工,进料系统的压紧可靠性尤为关键。实际排查时可观察同一批木料连续进料时的出料尺寸分布,若偏差呈随机分布而非固定规律,进料系统的嫌疑通常大于锯片组。
进料速度与锯切负荷的匹配
进料速度并非越快越好。当进料速度超过锯片切削能力时,单齿切削厚度增大,切削力上升,主轴和锯片组的弹性变形量增加,精度随之下降。合理的做法是根据材料密度、厚度和锯片齿数,参考设备厂家给出的进给范围进行设定,并在试切阶段用出料尺寸和锯切面质量双重验证。
四、冷却润滑与排屑:影响精度稳定性的隐性因素
多片锯锯片密集排列,散热空间有限,冷却润滑不到位时锯片温升明显,基体受热膨胀后平面度发生变化,精度波动随之出现。水冷机型需关注喷嘴是否堵塞、水量是否均匀覆盖每张锯片;油雾润滑机型则需检查油雾浓度和喷射方向。排屑方面,锯屑若在锯片间堆积,会增加锯片之间的摩擦阻力,严重时甚至造成锯片偏摆。吸屑风道的风量分配和吸屑罩密封状态应定期检查。
五、日常维护清单:把精度管理前置
与其在精度出问题后逐项排查,不如建立常态化的点检机制。建议工厂将以下项目纳入班前或周度点检:锯片基体平面度与齿尖状态、垫片厚度一致性、主轴端部跳动量、进料链板磨损程度、压料轮压力与同步性、冷却喷嘴通畅情况、吸屑风道密封与风量。对于连续生产场景,还可建立出料尺寸抽检记录,通过数据趋势提前发现精度漂移,避免批量不良。
六、采购阶段的精度认知误区
部分采购人员在比较多片锯时,容易只关注锯片数量、最大加工宽度和电机功率等显性参数,而忽略主轴精度等级、进料机构结构形式、锯片组调整方式等影响长期精度稳定性的配置。实际上,多片锯的精度保持能力更多取决于这些基础结构的制造质量。建议在设备考察阶段,要求供方提供主轴跳动检测数据,并现场试切同规格材料,连续抽取若干件测量出料宽度一致性,这比单纯对比参数表更有参考价值。
FAQ
问:多片锯出料尺寸偏差忽大忽小,最先检查什么?
建议先区分偏差是否有规律。若偏差呈固定规律,优先检查垫片厚度一致性和锯片基体平面度;若偏差随机出现,则重点排查进料系统的压料稳定性和链板磨损情况。
问:多片锯锯切面出现烧焦痕迹是什么原因?
常见原因包括锯片齿数偏多而进给偏慢、冷却润滑不足、锯片变钝后继续使用导致摩擦生热增加。可依次检查齿型与进给速度匹配性、冷却喷嘴状态和锯片磨损程度。
问:多片锯主轴跳动多久检测一次比较合适?
建议结合设备使用强度制定周期,连续生产场景可每季度用百分表检测一次主轴端部跳动,并在更换锯片组或出现精度异常时追加检测。具体允许范围以设备说明书标注为准。
问:多片锯能否用于非木材材料加工?
部分多片锯机型可用于石膏板、保温材料等非金属材料切割,但需根据材料特性调整锯片齿型、转速和进给参数,并向设备厂家确认适用性,不宜直接沿用木材加工配置。
上一篇:多片锯维护的7个关键细节:从锯片装夹到导轨润滑的实战清单
下一篇:没有了!


相关新闻
- 多片锯加工精度波动大?从锯片结构到进料系统逐项排查 2026-10-26
- 多片锯维护的7个关键细节:从锯片装夹到导轨润滑的实战清单 2026-10-26
- 多片锯机加工精度与出材率如何平衡 2026-10-25
- 单板多片锯加工精度波动原因与工艺适配思路 2026-10-25
- 多片锯电机功率与转速怎么匹配?车间实测参数与常见误区拆解 2026-10-24
- 多片锯切割设备参数解析与产线适配要点 2026-10-24
- 多片锯操作实战解析:从参数调试到长效维护的进阶指南 2026-10-23
- 实木多片锯加工效率与精度失衡的现场排查思路 2026-10-23
- 大型多片锯加工精度与产能瓶颈如何同步突破 2026-10-22
- 薄板多片锯加工精度上不去?从锯轴结构到进料方式逐项排查 2026-10-22


 客服