


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
多片锯调试总出废料?老师傅拆解6个核心参数与现场校准逻辑
发布时间:2026-10-09 09:00:00 人气:0 来源:本站
多片锯调试实战指南:6大核心参数校准与现场问题排查
多片锯调试,多片锯参数校准,多片锯锯片安装,多片锯维护技巧,多片锯跑偏处理">
多片锯调试总出废料?老师傅拆解6个核心参数与现场校准逻辑
在木材加工和人造板裁切车间,多片锯的调试水平直接决定出材率、锯片消耗和订单交付节奏。不少工厂采购了配置不错的设备,却因为调试环节草率,导致板材跑偏、锯痕过深、锯片异常磨损等问题反复出现。本文从现场操作视角出发,梳理多片锯调试中真正影响切割质量的几个核心环节,供设备管理和采购人员参考。
一、锯片安装:调试的起点不是参数,而是基准面
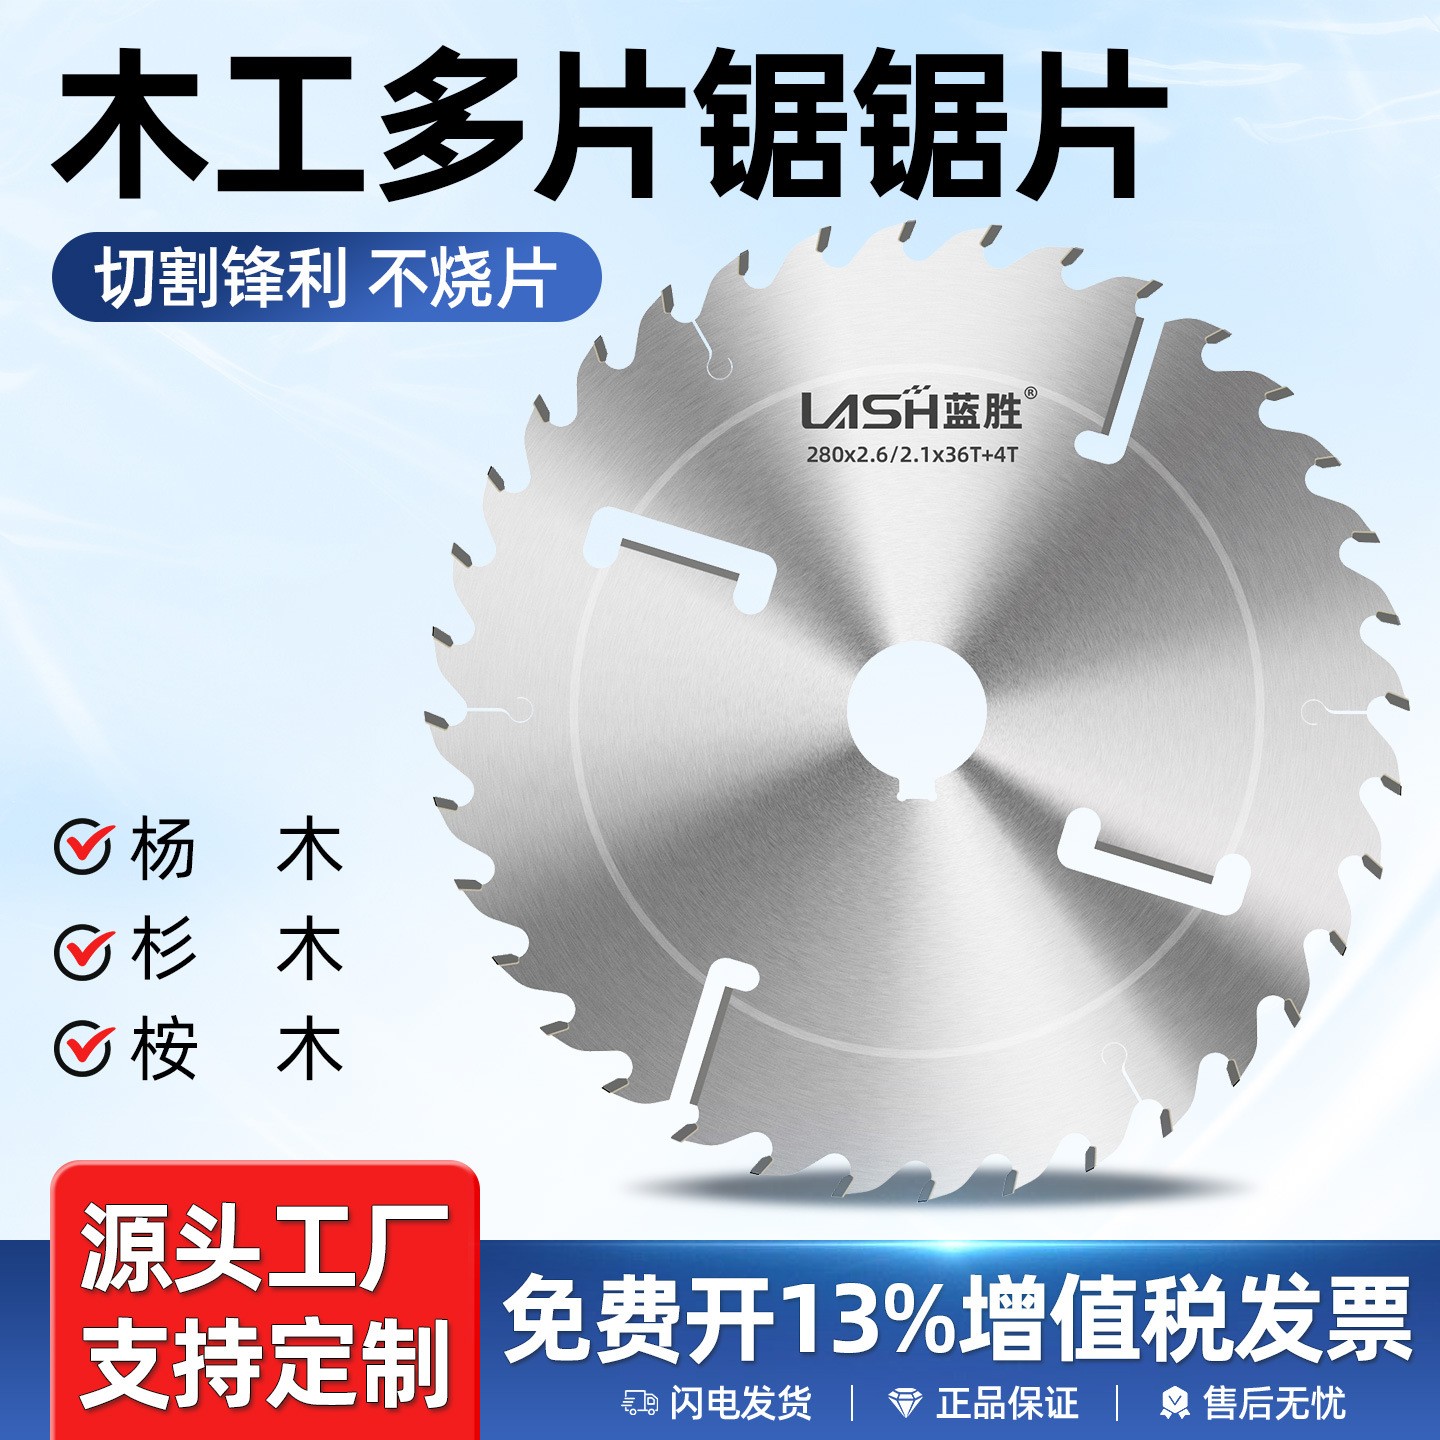
很多操作工拿到多片锯后急于调整数控参数,却忽略了锯片安装的机械基准。锯片法兰盘的平面度、隔套的平行度、主轴螺纹的清洁度,这三项如果存在偏差,后续任何参数补偿都是治标不治本。
安装环节的三个检查点
第一,法兰盘接触面必须无毛刺、无残留胶渍,用千分表检测端面跳动一般应控制在0.03mm以内。第二,隔套厚度一致性要逐片抽检,同一组隔套的厚度差超过0.02mm就会导致锯片间距累积误差。第三,锁紧螺母的紧固顺序应交叉分次拧紧,避免单侧受力造成锯片倾斜。这些基础工作做到位,多片锯调试的后续环节才有意义。
二、轴间距与锯片间距校准:决定板材规格精度的关键
多片锯同时安装多张锯片,相邻锯片的间距直接对应成品板材的宽度规格。校准时应使用专用对刀块或激光测距仪,逐片确认间距值。需要注意的是,锯片在高速旋转时因离心力会产生微小位移,因此静态校准值应结合设备额定转速进行补偿修正。
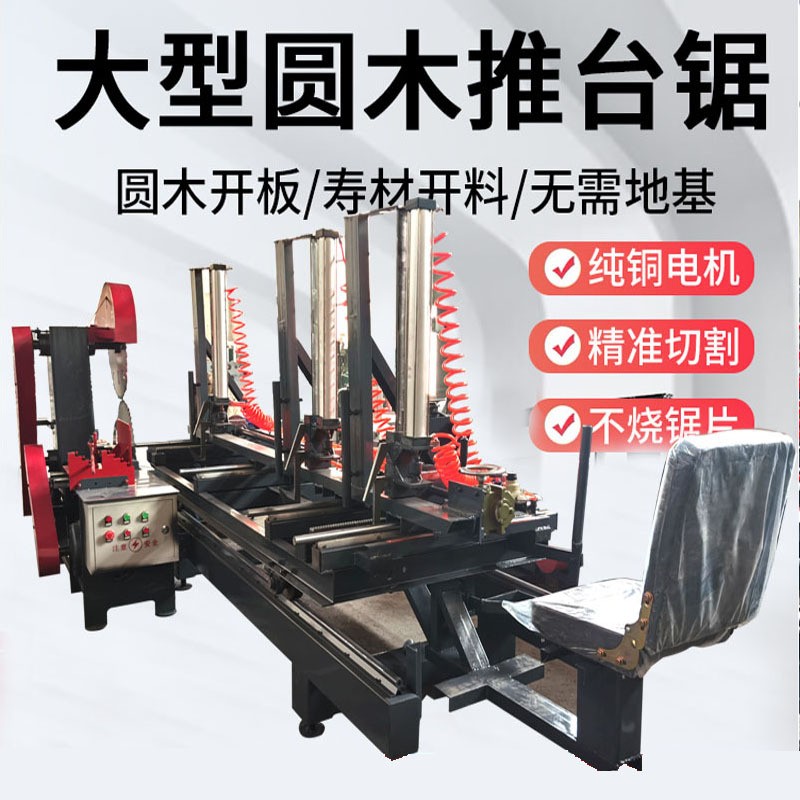
以常见的人造板裁切为例,如果目标板宽为200mm,静态间距校准建议预留0.05mm至0.10mm的补偿量,具体数值需根据锯片直径和转速计算。忽略这一环节,切割出来的板材宽度就会出现系统性偏差,导致后续封边工序无法匹配。
三、进料速度与锯切线速度的匹配逻辑
多片锯调试中,进料速度是最容易被随意设定的参数。速度过快,锯片切削负荷增大,容易出现烧锯、跑偏;速度过慢,则产能浪费,且锯片在切削区停留时间过长反而加剧摩擦热。合理的做法是根据锯片线速度和板材材质密度来反推进料速度。
不同材料的调试参考方向
软木类材料如松木、杉木,密度较低,进料速度可适当提高,但需观察排屑是否顺畅。硬木类如橡木、桦木,以及密度较高的人造板,进料速度应相应降低,同时检查锯片齿形是否匹配。这里没有万能公式,核心原则是:排屑通畅、锯切声音平稳、锯片不冒烟。现场调试时建议从低速起步,逐步提速至切割质量出现临界变化的节点,再回退一档作为工作速度。
四、导向片与压料机构的调整细节
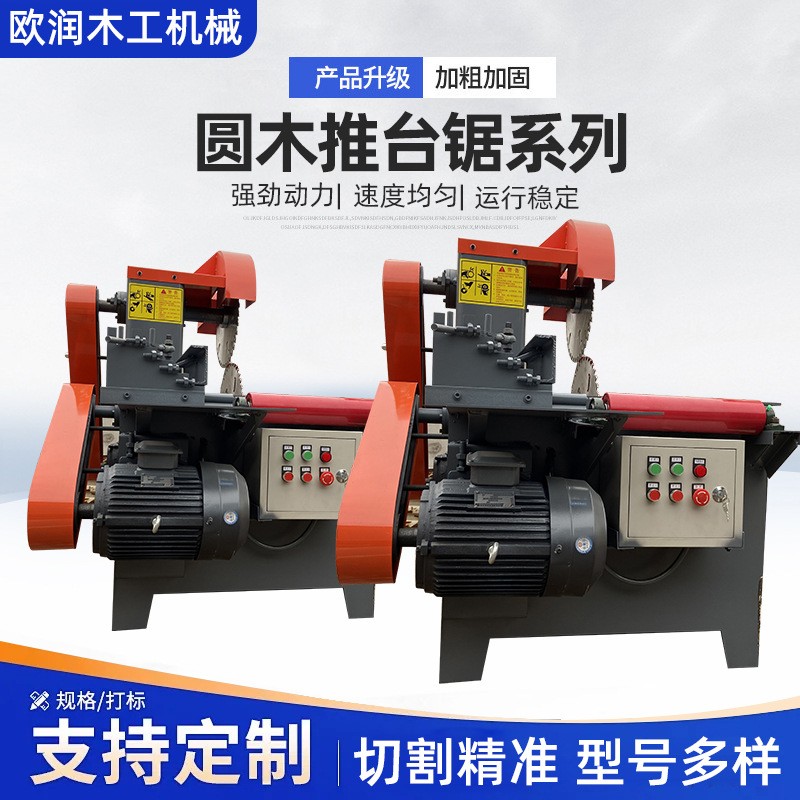
导向片的作用是限制板材在进料过程中的横向位移,压料机构则保证板材紧贴工作台面。这两个部件如果调整不当,板材在通过多片锯时会产生微小晃动,切割面出现波纹或锯痕不均。
导向片的开口宽度应略大于板材厚度,通常单侧预留0.5mm至1mm间隙即可。压料轮的压力要均匀,过紧会增加进料阻力,过松则起不到压紧作用。调试时可用手感法初步判断,再用塞尺复核导向间隙。
五、常见调试误区与现场排查思路
在实际多片锯调试过程中,有几个高频误区值得注意。一是只调参数不查机械,忽略了主轴轴承间隙、皮带张力等机械状态对切割质量的影响。二是锯片混用,不同品牌、不同磨损程度的锯片混装在同一主轴上,导致切割负荷不均。三是忽视冷却与排屑,锯切区域温度过高会加速锯片变形。
排查问题时,建议按照“先机械后参数、先静态后动态”的顺序推进。先确认主轴、法兰、隔套的机械精度,再校准间距和速度参数,最后通过试切验证并微调。试切材料应选用与实际生产一致的板材,试切数量不少于5块,观察切割面质量和尺寸一致性。
六、调试后的验收标准与日常维护衔接
多片锯调试完成后,应有明确的验收动作:检查成品板材的宽度公差是否在工艺要求范围内,切割面是否有明显锯痕、毛刺或烧焦,锯片温升是否正常,排屑是否顺畅。验收合格后,将关键参数记录存档,作为后续换锯片、换材料时的调试参考基准。
日常维护方面,每班次结束后应清理锯片和排屑通道的积尘,定期检查隔套磨损情况,锯片使用到一定时长后需拆下检查齿尖磨损和片体平整度。良好的维护习惯能显著减少多片锯调试的频次和难度。
FAQ常见问题解答
多片锯调试后板材仍然跑偏,可能是什么原因?
优先检查导向片间隙是否过大、压料轮压力是否不足,以及锯片是否存在单侧磨损。如果机械部分正常,再排查进料速度是否过快导致板材受力不均。
多片锯锯片间距校准多久做一次?
建议在每次更换锯片或隔套后重新校准。日常生产中如果发现板材宽度出现规律性偏差,也应及时复核间距。
调试时如何判断进料速度是否合适?
观察锯切声音是否平稳、排屑是否顺畅、锯片是否出现冒烟或异常温升。如果切割面出现烧焦痕迹,通常说明进料速度偏快或锯片不够锋利。
多片锯调试需要专业人员操作吗?
建议由经过培训的设备操作人员或调试工程师执行。调试涉及机械精度检测和参数匹配,操作不当可能导致锯片损坏或成品批量报废。
上一篇:木工多片锯加工精度波动大?从锯片装夹到进料速度的实操排查
下一篇:没有了!


相关新闻
- 多片锯调试总出废料?老师傅拆解6个核心参数与现场校准逻辑 2026-10-09
- 木工多片锯加工精度波动大?从锯片装夹到进料速度的实操排查 2026-10-08
- 多片锯防护装置技术解析:从结构参数到产线适配的深度拆解 2026-10-08
- 电动多片锯锯切精度影响因素与产线适配分析 2026-10-07
- 多层板多片锯锯切精度影响因素与产线适配要点 2026-10-07
- 多片锯代理商不会告诉你的设备参数真相 2026-10-06
- 多片锯进料装置卡料频发?从结构参数到场景适配的深度拆解 2026-10-06
- 圆木多片锯加工效率与精度如何平衡 2026-10-05
- 多片锯定尺精度总跑偏?从机械结构到工艺参数逐层拆解 2026-10-05
- 多片锯锯片怎么选?从齿形参数到工况适配的实战拆解 2026-10-04


 客服