


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
多片切割机在批量下料环节的真实表现与常见误区
发布时间:2026-10-09 21:00:00 人气:11 来源:本站
多片切割机在批量下料环节的真实表现与常见误区
在金属加工、建材切割、型材下料等场景中,多片切割机长期处于「效率设备」与「粗活设备」之间的模糊定位。一部分工厂把它当作替代手工锯切的过渡方案,另一部分企业则将其视为批量下料的核心装备。两种认知差异,往往导致采购决策出现明显偏差。本文从设备结构、实际产能、适用边界和维护成本四个维度,还原多片切割机在车间里的真实表现。
一、多片切割机的基本结构与工作逻辑
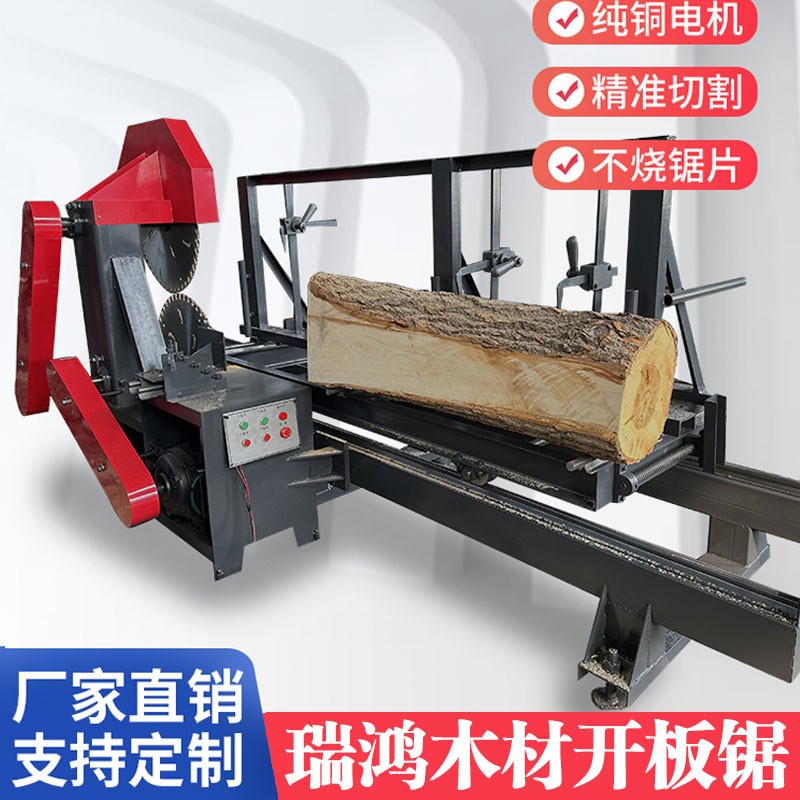
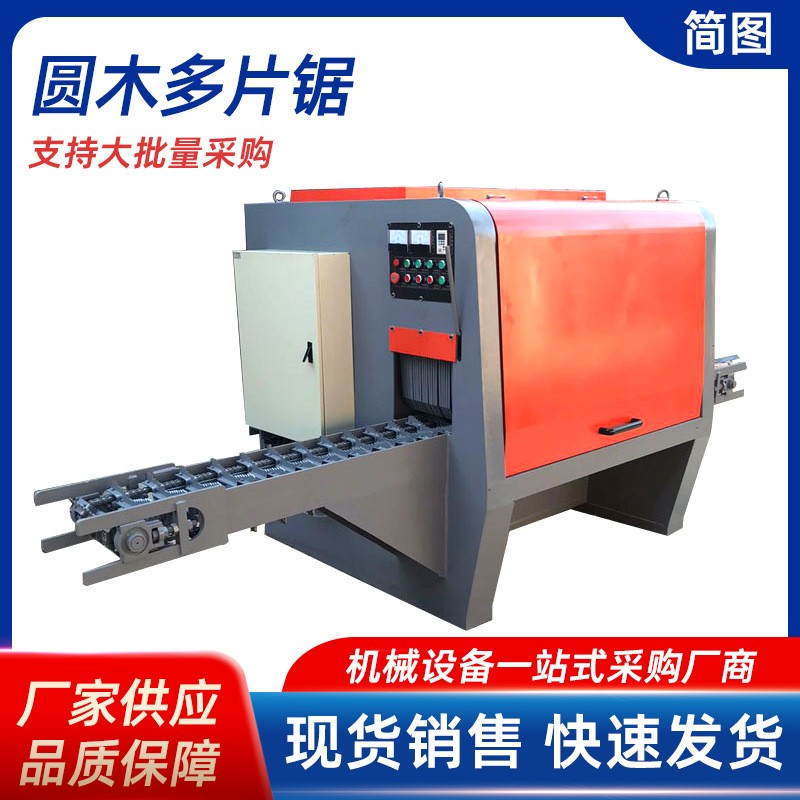
多片切割机的核心特征在于「多片」二字。与单锯片切割设备不同,它在同一主轴上并列安装多片锯片,通过垫片调整片间距,实现一次进刀完成多条切割。常见结构包括主轴系统、锯片组、进料压紧装置、冷却系统和机架。根据切割对象不同,锯片材质可能为高速钢、硬质合金或金刚石涂层。
工作逻辑并不复杂:工件被压紧后,主轴带动锯片组整体进给或工件通过式进给,完成等距或不等距切割。真正影响使用效果的,不是「能切几片」,而是主轴刚性、锯片端跳控制和压紧稳定性。这三项指标决定了切割面质量、锯片寿命和批量一致性。
主轴与锯片组的配合精度
主轴径向跳动和轴向窜动是多片切割机精度的分水岭。跳动过大时,锯片之间会产生偏摆,切割面出现台阶纹,薄壁材料甚至会出现变形。采购时不宜只看「可装多少片」,而应关注主轴经过何种热处理、轴承配置方式和出厂检测标准。
压紧方式对切割质量的影响
多片切割过程中,工件受到的横向力远大于单锯片切割。如果压紧装置只做单点或简单上压,工件在切割中段容易产生微位移,导致锯片受力不均。液压压紧、多点同步压紧在批量下料中表现更稳定,但也会增加设备成本和维护复杂度。
二、哪些场景适合多片切割机,哪些不适合
多片切割机的优势集中在「等距、批量、中低精度要求」的切割任务中。例如铝合金型材下料、木工板材开条、部分有色金属棒材切割、石膏板或保温板分条等。它的效率来自一次多刀,而不是单刀速度。
但在以下场景中,多片切割机并不占优势:第一,切割厚度差异大且频繁换规格的工件,调整锯片间距耗时较长;第二,对切割面粗糙度要求接近精铣水平的场合,多片结构难以稳定达到;第三,高硬度合金钢或大截面锻件,多片同时受力容易导致主轴过载。
材料适配性的现实边界
以铝型材为例,多片切割机在壁厚均匀、截面规则的情况下表现良好,但遇到薄壁宽幅型材时,锯片散热和排屑成为瓶颈。木材和塑料类材料相对友好,但也要注意锯片齿型和转速匹配。金属切割则需要配合切削液或微量润滑,否则锯片寿命会明显缩短。
批量规模与设备回报周期
多片切割机并非小批量多品种的万能方案。当日均切割量达到一定规模,且规格相对集中时,设备摊销成本才具备优势。采购前应核算换刀时间、调机时间和实际有效切割时间,而不是简单对比单刀切割速度。
三、采购多片切割机时容易被忽略的问题
第一个常见误区是把「片数」等同于「产能」。实际上,片数越多,主轴负载越大,进给速度往往需要降低。有效产能取决于片数、进给速度、切割长度和辅助时间的综合结果。
第二个误区是忽视锯片消耗成本。多片切割机的锯片更换频率高于单锯片设备,如果锯片质量不稳定,长期耗材成本可能超过设备差价。采购时应了解厂家推荐的锯片规格和供货渠道,而不是只关注整机报价。
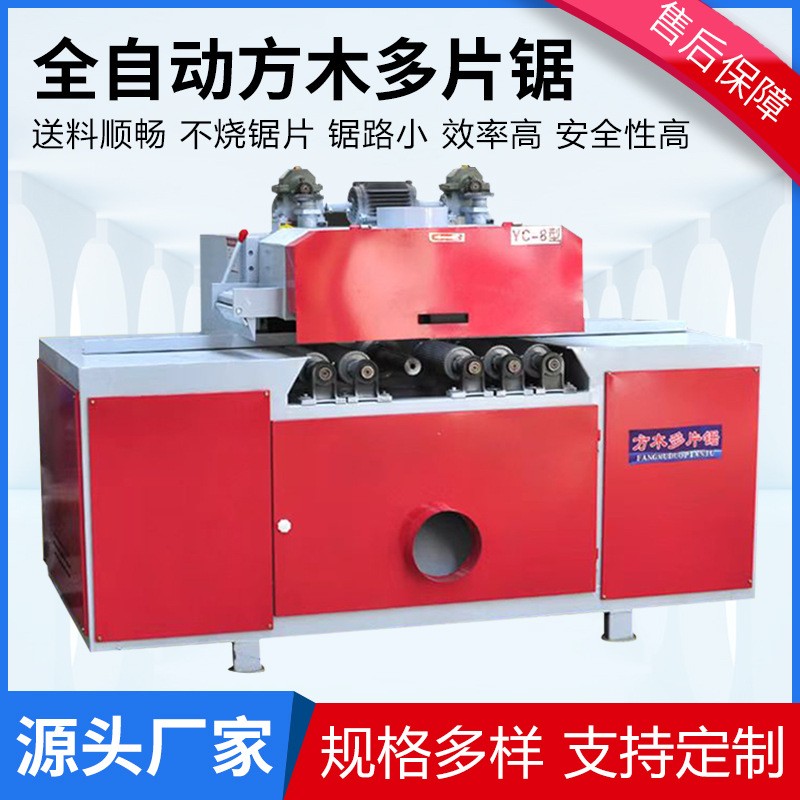
第三个误区是忽略安全防护。多片同时高速旋转,一旦发生卡料或锯片破裂,风险显著增加。防护罩结构、急停响应、电气联锁是否到位,应作为硬性检查项,而非附加配置。
价格差异背后的配置逻辑
市场上多片切割机价格跨度较大,差异通常来自机架刚性、主轴精度、进给方式、压紧系统和电气品牌。低价设备往往在主轴和压紧结构上做减法,短期可用,长期稳定性不足。采购时建议索取关键部件配置清单,而不是只比较总价。
厂家选择与售后响应
多片切割机属于对调试和维护依赖较高的设备。厂家是否具备现场调试能力、常用备件供应是否及时,直接影响停机损失。对于连续生产场景,售后响应速度往往比初始价格更重要。
四、日常维护与延长使用寿命的关键动作
多片切割机的维护重点不在「大修」,而在日常点检。每班次检查锯片是否松动、垫片是否清洁、压紧装置是否同步;定期检测主轴跳动和皮带张紧度;冷却液浓度和过滤状态需要按材料和使用频率调整。
锯片更换时,应成套检查和更换,避免新旧混用导致受力不均。长期切割后,机架和导轨的清洁同样关键,碎屑堆积会改变工件定位基准,进而影响切割一致性。
常见异常与排查方向
切割面出现明显台阶纹,通常与锯片端跳或压紧不稳有关;进给阻力突然增大,可能是锯片变钝或排屑不畅;切口偏斜,则需检查导轨磨损和工件定位。将这些现象与结构部位对应排查,比盲目更换锯片更有效。
FAQ问答
Q1:多片切割机能否替代激光切割或等离子切割?
不能完全替代。多片切割机更适合等距、批量、中低精度要求的直线切割场景,而激光和等离子在复杂轮廓、高精度和薄板切割方面优势明显,两者定位不同。
Q2:多片切割机一次装夹多少片锯片比较合理?
没有固定标准,需结合材料厚度、主轴功率和进给方式评估。片数越多,主轴负载越大,实际有效产能未必线性增加,应以稳定切割为前提。
Q3:多片切割机采购时最应该关注哪些参数?
主轴跳动精度、压紧方式、进给系统、锯片规格兼容性和安全防护配置,比单纯的片数和功率更能反映设备实际使用价值。
Q4:多片切割机的锯片消耗成本高吗?
相对单锯片设备,锯片消耗更集中。成本高低取决于材料适配性、冷却润滑条件和操作规范,采购前应做耗材预算而非只看整机价格。
Q5:日常维护中最容易忽视的环节是什么?
垫片清洁和压紧同步性最容易被忽视。这两项看似细小,却直接影响切割一致性和锯片寿命。
上一篇:多片锯调试总出废料?老师傅拆解6个核心参数与现场校准逻辑
下一篇:没有了!


相关新闻
- 多片切割机在批量下料环节的真实表现与常见误区 2026-10-09
- 多片锯调试总出废料?老师傅拆解6个核心参数与现场校准逻辑 2026-10-09
- 木工多片锯加工精度波动大?从锯片装夹到进料速度的实操排查 2026-10-08
- 多片锯防护装置技术解析:从结构参数到产线适配的深度拆解 2026-10-08
- 电动多片锯锯切精度影响因素与产线适配分析 2026-10-07
- 多层板多片锯锯切精度影响因素与产线适配要点 2026-10-07
- 多片锯代理商不会告诉你的设备参数真相 2026-10-06
- 多片锯进料装置卡料频发?从结构参数到场景适配的深度拆解 2026-10-06
- 圆木多片锯加工效率与精度如何平衡 2026-10-05
- 多片锯定尺精度总跑偏?从机械结构到工艺参数逐层拆解 2026-10-05


 客服