


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
多片锯生产线产能瓶颈突破:从设备配置到工艺衔接的深度拆解
发布时间:2026-10-10 21:00:00 人气:18 来源:本站
多片锯生产线产能瓶颈突破:从设备配置到工艺衔接的深度拆解
在板材加工、木制品制造、包装托盘生产等领域,多片锯生产线已经成为提升开料效率的核心装备。但不少工厂在实际投产半年到一年后会发现,设备本身运转正常,整线产出却始终达不到预期。问题往往不在单机性能,而在于设备配置与工艺衔接之间存在的隐性错位。本文从实际生产场景出发,拆解多片锯生产线产能释放的关键节点。
一、多片锯生产线的核心构成与性能边界
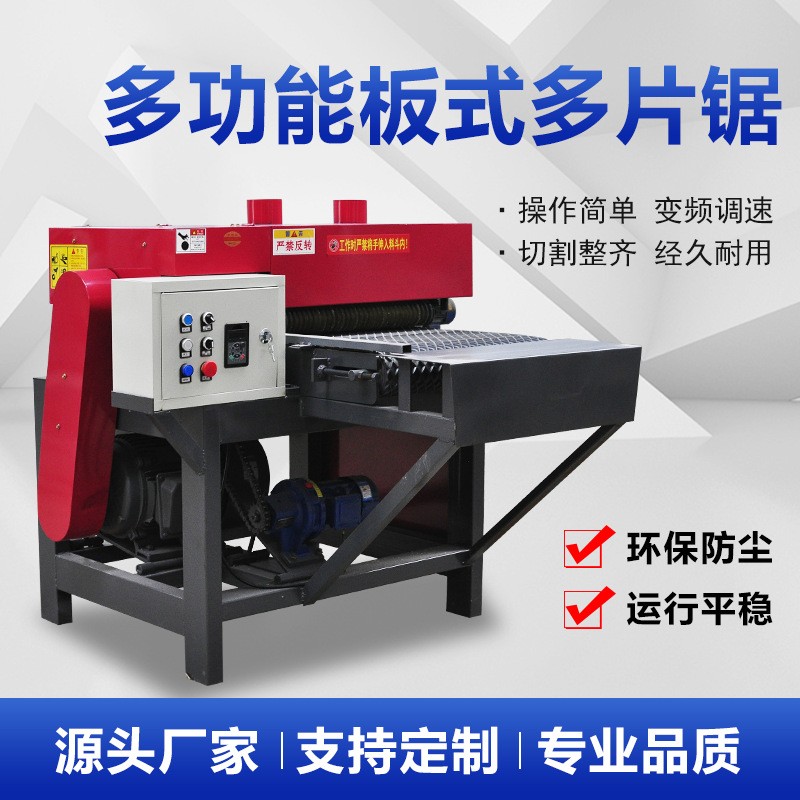
一条完整的多片锯生产线通常由进料输送段、对中定位机构、多片锯主机、出料分选段以及除尘系统组成。主机部分决定了一次性切割的片数上限和进给速度,而前后段设备则决定了物料能否持续、稳定地以最佳姿态进入切割区。
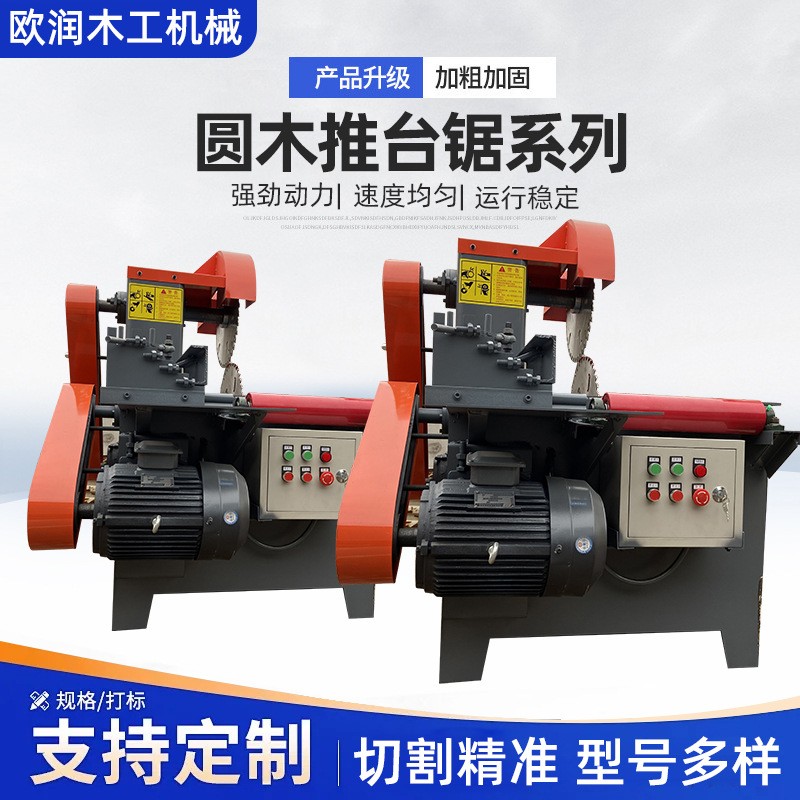
以常见的圆木多片锯与方木多片锯为例,前者多用于原木制材,后者更常见于板材分条和托盘料加工。设备参数表中标注的最大加工宽度、最大加工高度、锯片数量、进给速度等数据,是在理想工况下测得的。实际生产中,木材含水率、树皮残留、进料姿态偏差都会让有效产能打折扣。采购方在看设备参数时,需要区分“极限参数”和“稳定工况参数”,后者才是日常生产的真实参考。
进给速度与锯切精度的平衡点
提高进给速度是提升产能最直接的手段,但速度提升会带来锯切面粗糙度下降、锯片磨损加快、电机负载波动等问题。对于后续需要砂光或拼板的工序,锯切精度下降反而会增加后段处理成本。因此,多片锯生产线的合理进给速度应当根据成品用途倒推确定,而不是单纯追求速度表上的最大值。
二、工艺衔接中最容易被忽视的三个环节
1. 进料对中与物料姿态控制
多片锯主机的切割精度高度依赖物料进入时的姿态。如果进料段的对中机构响应滞后,或者输送链条磨损导致物料跑偏,锯切出来的板材就会出现宽度公差超差。这类问题在单机试机时不易发现,批量生产时才会集中暴露。建议在进料段增设可调式侧向靠栅,并定期检查链条张紧度和链轮磨损情况。
2. 出料分选与回流衔接
多片锯生产线的出料速度通常与进料速度匹配,但分选环节如果依赖人工搬运,整线节拍就会被人工效率拖累。对于产量较大的工厂,出料段配置自动分料机构或与后续输送线直接对接,能显著减少等待时间。部分工厂在出料端设置临时缓存台,看似缓解了拥堵,实际上掩盖了分选能力不足的问题。
3. 除尘风量与锯屑排放
多片锯在高速切割时产生大量锯屑,除尘系统风量不足会导致锯屑在锯片周围堆积,影响散热和排屑,进而迫使操作人员降低进给速度。除尘风管的设计应避免过长水平段和过多弯头,主管风速需保持在合理区间。这不是辅助环节,而是直接影响多片锯生产线能否持续满负荷运行的必要条件。
三、采购多片锯生产线时的常见认知误区
误区一:只看主机价格,忽略整线配套成本。多片锯主机的报价相对透明,但进料输送、出料分选、除尘管网、电控系统的配套成本往往被低估。整线预算应当按主机价格的1.5到2.5倍进行估算,具体取决于自动化程度和场地条件。
误区二:认为锯片数量越多越好。锯片数量增加会提高单次切割片数,但同时增加主轴负载和锯片间距调整的复杂度。对于批量稳定、规格单一的订单,多锯片配置有优势;对于规格频繁切换的工况,换刀和调间距的时间成本可能抵消产能收益。
误区三:忽视设备基础与安装精度。多片锯生产线对地面平整度和基础刚性有明确要求。基础沉降或地脚螺栓松动会直接传递到锯切精度上,表现为板材宽度波动。安装阶段的水准校准和二次灌浆质量,决定了设备长期精度的稳定性。

四、日常维护中影响产能的关键动作
多片锯生产线的维护不是简单的润滑和紧固。以下三个动作对产能保持尤为关键:
锯片定期检查与修磨:锯片磨损后,切割阻力增大,进给速度被迫降低。建立锯片使用记录,按切割面积或运行小时数安排修磨,避免“用到切不动再换”的粗放做法。
输送链条张紧度校准:链条过松会导致物料打滑和跑偏,过紧则加速链轮磨损。建议每月检查一次张紧度,并记录调整量,作为链条更换周期的参考依据。
电控系统参数复核:变频器参数、过载保护设定值在设备运行一段时间后可能因振动或温漂发生偏移。定期复核关键参数,能避免因误报警停机或保护失效导致的非计划停机。
五、多片锯生产线FAQ
多片锯生产线一般需要几个人操作?
取决于自动化程度。半自动配置通常需要2到3人,分别负责进料、巡检和出料分选。配置自动上料和自动分选后的整线,1到2人即可完成日常操作和监控。
多片锯生产线能加工哪些物料?
常见物料包括原木、方木、建筑模板、托盘料、包装箱板等。具体适用性取决于设备型号的加工宽度、高度范围以及锯片配置。含水率过高或含杂质较多的物料需要提前评估。
多片锯生产线的锯切精度一般能达到多少?
在设备状态良好、物料姿态稳定的前提下,宽度公差通常可控制在±0.5mm以内。实际精度受锯片磨损状态、进给速度、物料含水率等因素影响,需结合具体工况判断。
多片锯生产线安装需要多大场地?
整线长度通常在8到15米之间,宽度根据输送段和分选段布局有所不同。建议预留足够的操作空间和检修通道,除尘系统可布置在车间外侧或独立区域。
如何判断多片锯生产线的产能是否达标?
以连续运行1小时的实际出料数量为基准,对比设备标称产能和订单需求。同时记录停机次数和停机原因,区分设备故障、换刀调整、物料等待等不同因素,才能准确判断瓶颈位置。
下一篇:没有了!


相关新闻
- 多片锯生产线产能瓶颈突破:从设备配置到工艺衔接的深度拆解 2026-10-10
- 铝材多片锯切割精度影响因素与产线适配经验谈 2026-10-10
- 多片切割机在批量下料环节的真实表现与常见误区 2026-10-09
- 多片锯调试总出废料?老师傅拆解6个核心参数与现场校准逻辑 2026-10-09
- 木工多片锯加工精度波动大?从锯片装夹到进料速度的实操排查 2026-10-08
- 多片锯防护装置技术解析:从结构参数到产线适配的深度拆解 2026-10-08
- 电动多片锯锯切精度影响因素与产线适配分析 2026-10-07
- 多层板多片锯锯切精度影响因素与产线适配要点 2026-10-07
- 多片锯代理商不会告诉你的设备参数真相 2026-10-06
- 多片锯进料装置卡料频发?从结构参数到场景适配的深度拆解 2026-10-06


 客服