


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
多片锯进料装置卡料频发?从结构参数到场景适配的深度拆解
发布时间:2026-10-06 09:00:00 人气:2 来源:本站
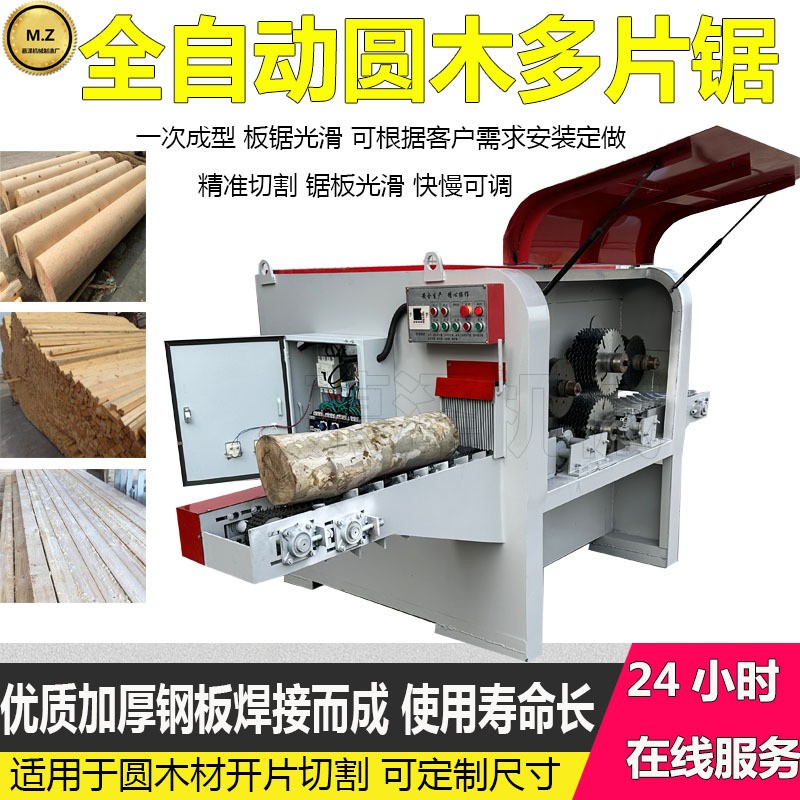
多片锯进料装置卡料频发?从结构参数到场景适配的深度拆解
在多片锯的整机结构中,进料装置往往不是最显眼的部件,却直接决定了设备能否连续、稳定地输出产能。不少工厂在采购时把注意力集中在锯片数量、主轴功率上,投产之后才发现,真正拖慢节拍的常常是进料环节——木料跑偏、卡顿、上下料不同步,甚至一天停机数次清理。本文围绕多片锯进料装置,从结构形式、关键参数、卡料成因到场景适配逐层展开,供设备采购与管理人员参考。
多片锯进料装置的常见结构形式
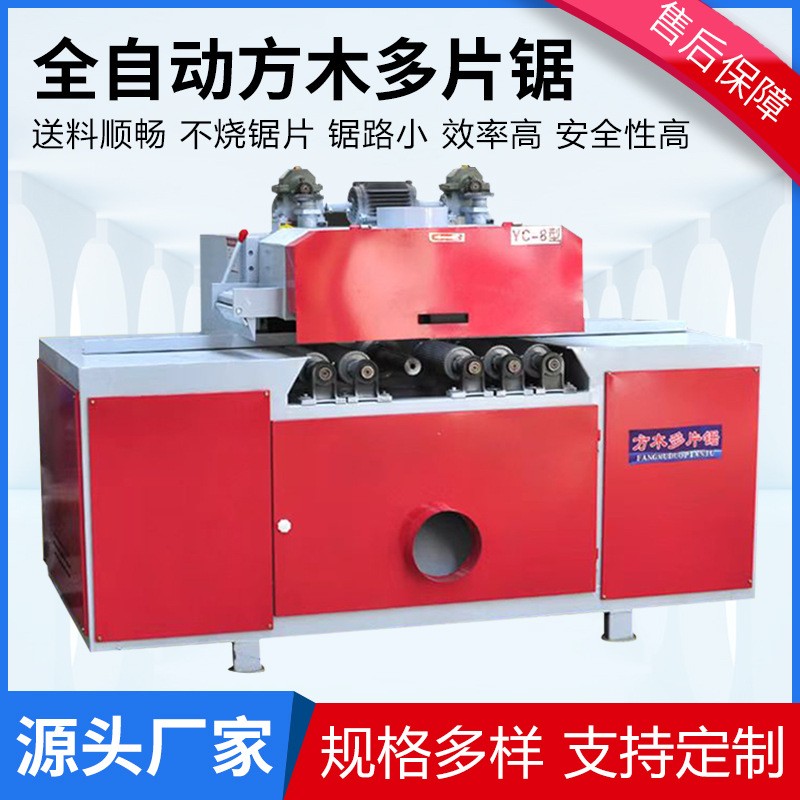
目前市面上主流的多片锯进料机构,大致可分为链条式、履带式、滚轮式以及复合式几类。链条式进料装置结构简单、制造成本相对可控,适合短料和中小批量加工,但对木料表面的平整度有一定要求;履带式进料装置接触面积大、抓料力强,在毛料、带皮料较多的场景中表现更稳定;滚轮式进料装置则常见于对进料速度要求较高的方木、板材加工线,上下滚轮配合压紧,送料连续性较好。
复合式多片锯进料系统通常将履带与压轮组合使用,兼顾抓料与导向,在圆木、方木混合加工的企业中出现频率较高。不同结构没有绝对的优劣,关键在于与原料形态、产能目标是否匹配。
决定进料稳定性的几个关键参数
进料速度与锯切节拍的匹配
进料速度并非越快越好。多片锯进料装置的线速度需要与主轴转速、锯片齿数、锯切深度形成合理匹配。进料速度过高,锯片单齿切削量增大,容易造成锯切面粗糙、锯片偏摆,反向增加进料阻力;速度过低,则产能无法释放,还可能出现木料在进料通道内停留时间过长、被反复摩擦的情况。采购时应要求供应商提供进料速度范围,并结合自身原料硬度、含水率核算实际节拍。
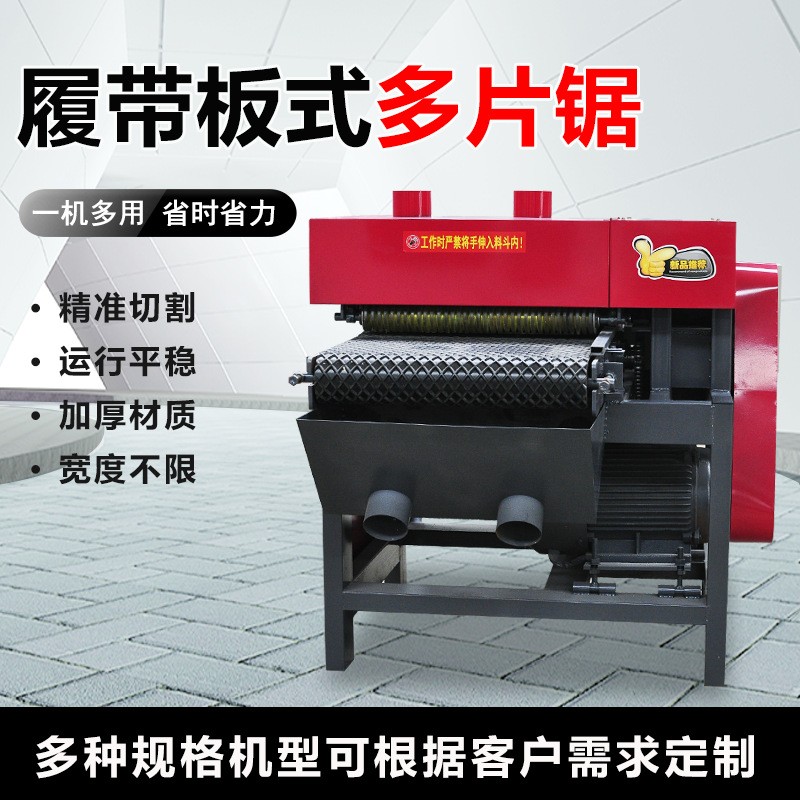
压紧力与导向结构
压紧力不足,木料在锯切反作用下容易上抬或侧移,导致进料装置跑偏卡料;压紧力过大,又会增加进料阻力,加速履带或滚轮磨损。合理的多片锯进料装置通常配有可调压紧机构,操作人员可根据木料厚度、表面状态进行微调。导向侧板的位置精度同样重要,导向间隙过大,木料摆动幅度增加,进料通道内易形成憋料。
进料通道的几何尺寸
进料通道的宽度、高度以及入口喇叭口的过渡角度,都会影响木料进入的顺畅程度。入口过渡过于陡峭,短料、弯料容易顶住通道边缘;通道内壁粗糙或存在台阶,则会持续刮擦木料,增加进料负荷。这些细节在设备验收时容易被忽略,却与后期卡料频率高度相关。
卡料频发的常见成因梳理
实际生产中,多片锯进料装置卡料很少是单一原因造成的,通常与以下几类因素叠加有关:
一是原料因素。木料弯曲度过大、端头劈裂、含水率过高导致表面黏涩,都会增加进料阻力。尤其是回收料、旧模板类原料,夹杂异物的情况并不少见。
二是进料装置自身磨损。履带板磨损后抓料力下降,链条节距被拉长后出现跳齿,滚轮表面磨平后打滑,这些都会让送料动作变得不稳定。
三是压紧与导向调整不当。操作人员为追求产量,往往把压紧力调得偏小,或者长期不校正导向侧板,导致木料在通道内姿态失控。
四是锯切环节的反作用。锯片钝化、锯路不直、主轴轴承间隙偏大,都会把额外阻力传递给进料装置,表现为进料吃力甚至卡死。
不同加工场景下的适配思路
建筑木方与托盘料加工
这类场景原料规格相对统一,但批量大、节拍紧。多片锯进料装置宜选择履带式或复合式结构,重视抓料力和耐磨性,进料速度可适当提高,同时配备可靠的过载保护,避免异物进入时损坏进料机构。
圆木与带皮料加工
圆木表面不规则,进料装置需要更强的自适应能力。带V型导向的滚轮式或履带式多片锯进料机构更为合适,压紧机构应具备一定的浮动量,使木料在锯切过程中保持稳定,同时减少因直径变化带来的卡顿。
薄板与精细板材加工
薄板刚性差,进料时容易变形。此类场景对进料装置的压紧力控制精度要求更高,宜选用可精细调节、压力分布均匀的结构,避免局部压溃或压痕。进料速度通常不宜过高,以保证锯切面质量。
使用与维护中的几个实用要点
多片锯进料装置的维护并不复杂,但需要形成固定节奏。每班次结束后清理进料通道内的木屑、碎料,检查履带或链条的张紧度;每周检查压紧机构是否灵活、导向侧板是否松动;定期对链条、轴承、滚轮轴座进行润滑,注意不要将润滑油直接滴落在履带或滚轮工作面上,以免降低摩擦系数导致打滑。
当发现进料电流异常升高、送料速度波动明显时,应及时停机排查,不要靠加大压紧力强行生产,否则容易从卡料演变为进料装置结构件损坏。
FAQ 常见问题解答
多片锯进料装置卡料,先检查哪里?
建议按顺序排查:原料是否存在严重弯曲或异物,进料通道是否有木屑堆积,压紧力与导向间隙是否合适,履带或链条是否磨损松弛,最后再检查锯片状态和主轴精度。由外向内排查,效率更高。
履带式和滚轮式进料装置怎么选?
原料表面平整、规格统一、追求进料速度,可优先考虑滚轮式;原料毛糙、带皮、形状不规则,履带式或复合式的抓料能力和适应性更好。最终应结合自身原料形态和产能目标判断。
进料速度调高后产量反而下降,是什么原因?
进料速度超出锯切能力后,锯片切削负荷增大,容易出现锯切面粗糙、锯片偏摆、进料阻力上升,设备可能频繁触发保护或需要降速运行,综合产量反而下降。进料速度应与主轴功率、锯片配置协同调整。
多片锯进料装置需要哪些日常保养?
重点包括:清理通道杂物、检查履带或链条张紧度、检查压紧与导向机构、按周期润滑运动部件、观察进料电机电流变化。保养记录建议留存,便于判断磨损趋势。
上一篇:圆木多片锯加工效率与精度如何平衡
下一篇:没有了!


相关新闻
- 多片锯进料装置卡料频发?从结构参数到场景适配的深度拆解 2026-10-06
- 圆木多片锯加工效率与精度如何平衡 2026-10-05
- 多片锯定尺精度总跑偏?从机械结构到工艺参数逐层拆解 2026-10-05
- 多片锯锯片怎么选?从齿形参数到工况适配的实战拆解 2026-10-04
- 多片锯经销商不会告诉你的设备参数陷阱与产线适配逻辑 2026-10-04
- 多片锯机器加工精度影响因素与产线适配思路 2026-10-03
- 多片锯裁板加工精度与效率的现场实测分析 2026-10-03
- 多片裁板锯加工精度与产能如何平衡?一线工厂实测经验分享 2026-10-02
- 多片锯安全性背后的技术逻辑与采购盲区拆解 2026-10-02
- 平切多片锯加工精度影响因素与车间实操要点 2026-10-01


 客服