


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
圆木多片锯加工效率与精度如何平衡
发布时间:2026-10-05 21:00:00 人气:20 来源:本站
圆木多片锯加工效率与精度如何平衡
在木工加工与木材开料环节,圆木多片锯长期占据核心设备位置。对于工厂和采购方而言,真正棘手的问题往往不是“买不买”,而是设备到场后能否在效率与精度之间找到稳定平衡点。效率决定单位时间产出,精度决定出材率与后续工序的加工余量,两者相互牵制,任何一端失衡都会直接影响综合成本。本文从设备结构、参数配置、适用场景和维护角度展开分析,帮助采购人员建立更清晰的判断依据。
一、圆木多片锯的结构逻辑决定了效率上限
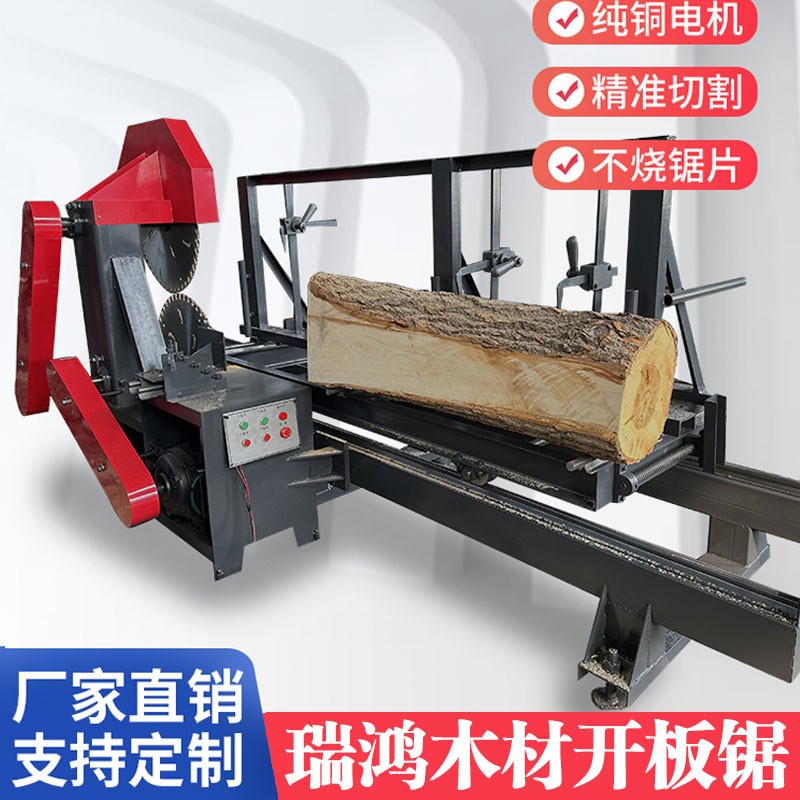
圆木多片锯的基本工作原理并不复杂:通过多片圆锯片同时切割,将一根圆木一次性分解为多块规格板材。与带锯或单片锯相比,它的优势在于一次进料即可完成多道切割,减少重复装夹和回程时间。也正因如此,设备的结构设计直接决定了效率上限。
1. 主轴与锯片排列方式
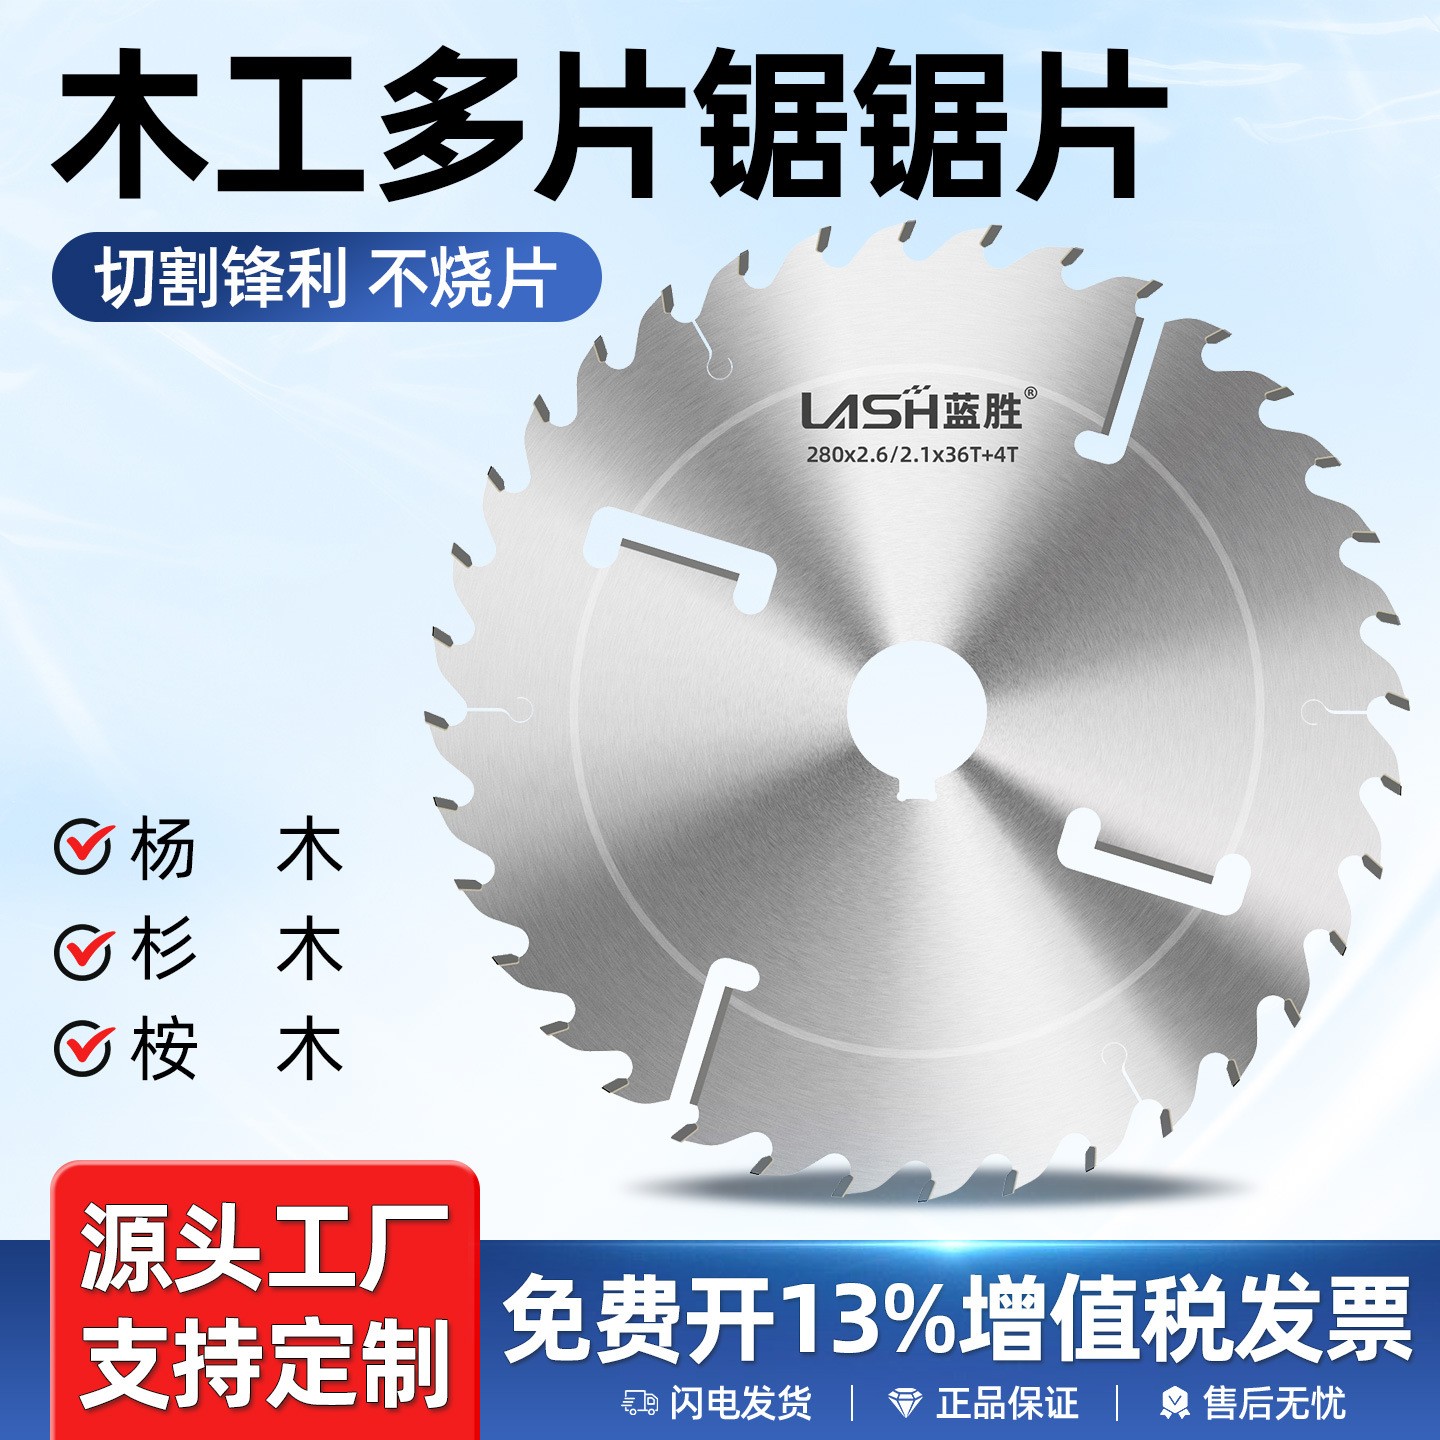
主轴的刚性、轴承配置以及锯片间距调整方式,是影响切割稳定性的关键。主轴刚性不足时,在大直径圆木或高进给速度下容易产生让刀和振动,表现为板材厚度不均、锯面粗糙。采购时可重点关注主轴材质、热处理工艺以及锯片锁紧结构,而不是只看标称功率。
2. 进料与送料系统
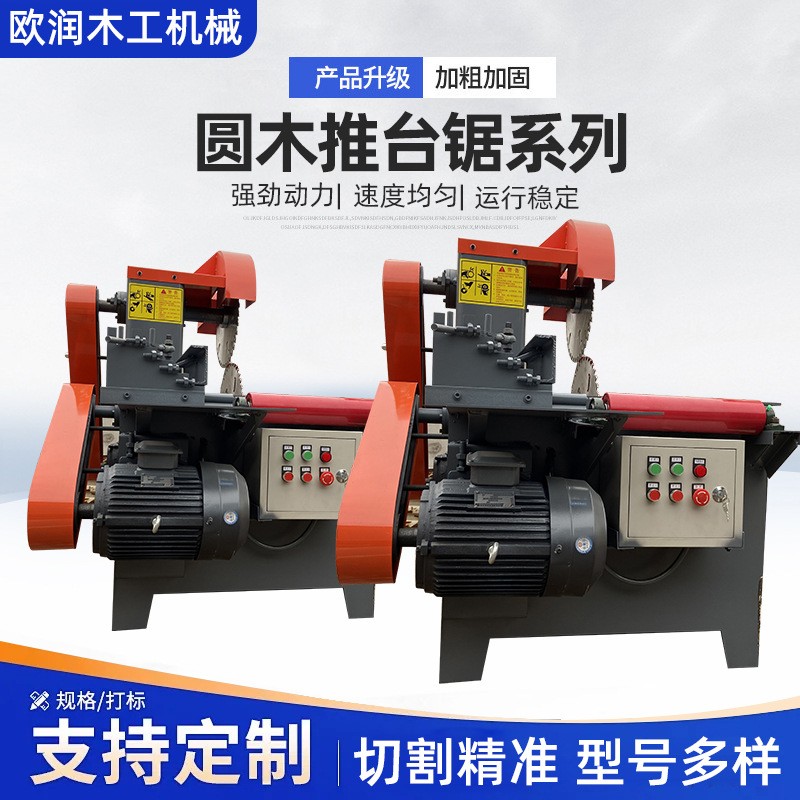
进料方式通常分为链条式、履带式和滚筒式。链条式结构简单、维护成本低,适合中小直径圆木;履带式抓地力强,对弯曲木和树皮较厚的原料适应性更好;滚筒式在高速连续进料场景中表现稳定。采购方需要根据自身原料的直径范围、弯曲程度和日加工量来匹配,而不是一味追求高配置。
二、精度不是单一指标,而是系统性结果
很多采购人员把精度简单理解为“切出来的板厚准不准”,实际上圆木多片锯的精度至少包含三个层面:板厚公差、锯面平整度和长度方向的一致性。三者共同决定后续砂光、拼板和成品的合格率。
1. 锯片质量与动平衡
锯片是直接参与切削的部件。锯片厚度、齿形、合金头材质以及动平衡校正水平,都会影响锯切阻力和锯面质量。动平衡不良的锯片在高转速下会产生周期性振动,不仅降低精度,还会加速主轴轴承磨损。采购时应确认锯片供应商的动平衡检测能力,而不是只比较单价。
2. 导向与压紧装置
圆木在切割过程中若缺乏有效导向和压紧,容易出现偏移和跳动。上下压紧轮、侧向导向板以及进料口的对中装置,都是保证精度的辅助结构。部分设备为追求进料顺畅而弱化压紧,短期效率看似提高,长期却会拉大板厚公差。
3. 锯片间距调整精度
多片锯的间距调整方式分为垫片式和丝杠式。垫片式调整直观、成本低,但更换规格时耗时较长;丝杠式调整效率高,适合频繁切换规格的工厂。调整机构的重复定位精度,直接影响批次间的一致性。
三、效率与精度的平衡点在哪里
效率与精度并非绝对对立,但确实存在一个需要根据订单结构来确定的平衡区间。日加工量大、规格单一的工厂,可以适当提高进给速度,用稳定的原料和规范的锯片维护来保证精度;订单规格多、原料直径波动大的工厂,则更适合在中低速区间运行,优先保证出材率和板面质量。
1. 原料直径与进给速度的匹配
大直径圆木切割阻力大,进给速度过高会导致锯片偏摆和电机负载上升。合理的做法是根据原料直径分段设定进给参数,而不是全程使用同一速度。部分圆木多片锯支持变频调速,采购时可将其作为实用性配置纳入考量。
2. 出材率比单纯效率更值得关注
效率高但出材率低,综合收益未必理想。圆木多片锯的锯路宽度、锯片数量以及边皮处理方式,都会影响出材率。锯路越窄,木材损耗越小,但对锯片刚性和设备稳定性要求越高。采购方应结合原木成本和成品售价,计算真实收益,而不是只看每小时加工多少根。
四、常见使用误区与维护要点
在实际生产中,不少精度问题并非设备本身缺陷,而是使用和维护不当造成的。
1. 锯片不按周期修磨
锯片使用一段时间后,合金头磨损会导致切削阻力上升,进而引发振动和尺寸偏差。坚持按加工量或锯切质量定期修磨,是维持精度的基础工作。
2. 忽视主轴轴承润滑与间隙检查
主轴轴承状态直接影响锯片运行平稳性。应建立定期检查润滑、温度和径向间隙的制度,发现异常及时处理,避免小问题演变为主轴损伤。
3. 进料压紧力一成不变
不同直径、不同含水率的圆木,对压紧力的需求不同。操作人员应根据原料状态适当调整压紧装置,而不是长期保持同一设定。
4. 基础安装与水平校正不到位
设备安装水平度不足,会加剧机身振动,影响切割精度。安装阶段应使用水平仪校正,并确保地脚螺栓紧固到位。
五、采购视角下的判断建议
对于工厂采购人员,评估圆木多片锯时可以从以下几个问题入手:原料直径范围和弯曲程度如何;日加工量和规格切换频率有多高;对板厚公差和锯面质量的具体要求是什么;现有场地、电力和除尘条件是否匹配。把这些问题梳理清楚,再对照设备的主轴配置、进料方式、调整机构和锯片系统,才能找到真正适合生产需求的设备,而不是被单一参数或低价吸引。
圆木多片锯的价值最终体现在稳定产出和出材率上。效率与精度的平衡,不是靠某一项配置实现的,而是设备结构、参数设定、原料匹配和维护制度共同作用的结果。
FAQ常见问题
圆木多片锯的锯路宽度一般是多少?
锯路宽度与锯片厚度、齿形和合金头宽度有关,常见范围在2毫米至4毫米左右,具体数值需以实际配置的锯片规格为准。锯路越窄,木材损耗越小,但对设备刚性和稳定性要求越高。
圆木多片锯能否加工弯曲度较大的圆木?
可以加工,但对进料系统和导向装置要求较高。弯曲度大的原料容易在切割中偏移,建议选择履带式或带侧向导向的机型,并适当降低进给速度。
设备精度下降通常由哪些原因引起?
常见原因包括锯片磨损或动平衡不良、主轴轴承间隙过大、压紧装置失效、锯片间距调整机构松动以及设备安装水平度变化。应按顺序排查,避免盲目更换部件。
圆木多片锯的日常维护周期如何安排?
建议每班次检查锯片状态和压紧装置,每周检查主轴轴承温度和润滑情况,每月检查调整机构和地脚螺栓。具体周期应结合加工量和使用环境适当调整。
采购时是否需要关注除尘配置?
需要。圆木多片锯在高速切割中产生大量木屑和粉尘,除尘系统不仅关系车间环境,也影响设备散热和锯片寿命。采购时应确认除尘接口规格和风量匹配情况。
下一篇:没有了!


相关新闻
- 圆木多片锯加工效率与精度如何平衡 2026-10-05
- 多片锯定尺精度总跑偏?从机械结构到工艺参数逐层拆解 2026-10-05
- 多片锯锯片怎么选?从齿形参数到工况适配的实战拆解 2026-10-04
- 多片锯经销商不会告诉你的设备参数陷阱与产线适配逻辑 2026-10-04
- 多片锯机器加工精度影响因素与产线适配思路 2026-10-03
- 多片锯裁板加工精度与效率的现场实测分析 2026-10-03
- 多片裁板锯加工精度与产能如何平衡?一线工厂实测经验分享 2026-10-02
- 多片锯安全性背后的技术逻辑与采购盲区拆解 2026-10-02
- 平切多片锯加工精度影响因素与车间实操要点 2026-10-01
- 国产多片锯加工精度与锯切效率的协同优化路径 2026-10-01


 客服