


邢台鼎工机械制造有限公司
联系人:王经理
手机:13643292800
E-mail:867991560@qq.com
地址:河北邢台任县西黄工业区
方木多片锯加工效率上不去,问题往往出在这几个技术细节
发布时间:2026-09-17 15:20:50 人气:28 来源:
方木多片锯的核心结构与工作原理
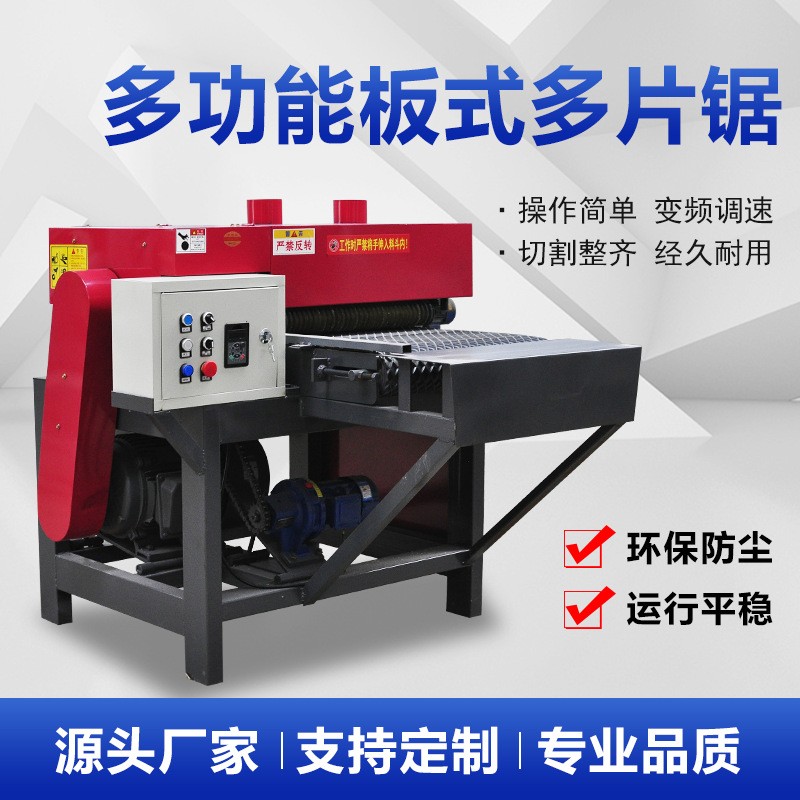
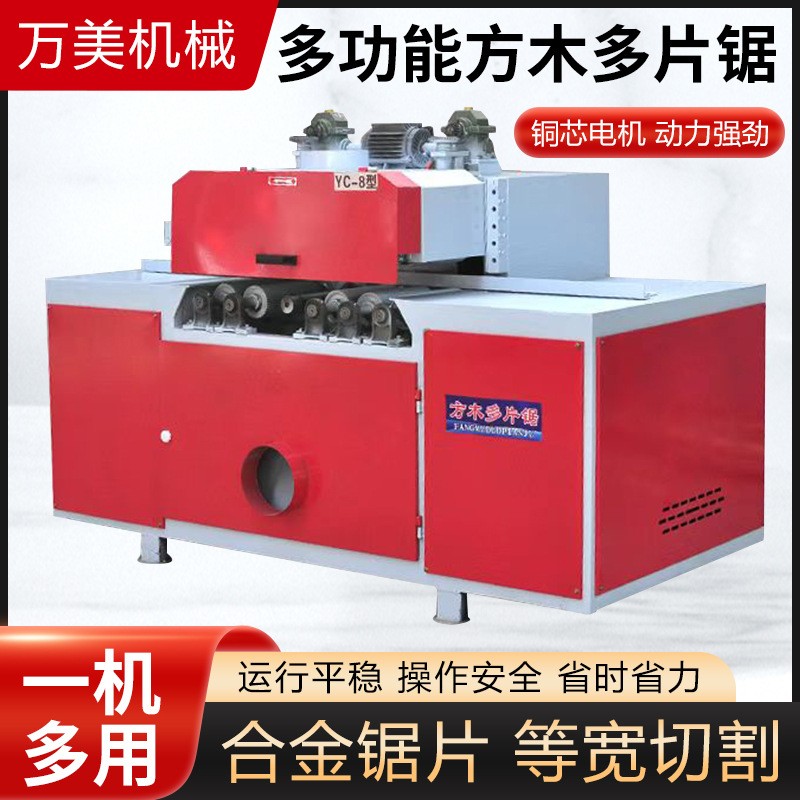
方木多片锯属于木材加工中的连续锯切设备,主要用于将方木、板材一次进料后同时锯切成多片规格料。其基本结构由机架、上下锯轴、多片圆锯片、进料压辊、导向片及传动系统组成。与带锯或单片圆锯机相比,方木多片锯的核心优势在于“一次多片”的加工方式,能够大幅减少重复装夹和定位时间。上下锯轴配置的机型可以实现对板材的上下同时锯切,适合加工较高厚度的方木,减少翻面工序。理解这一结构逻辑,是判断设备是否匹配自身加工需求的基础。
影响锯切精度与出材率的关键参数
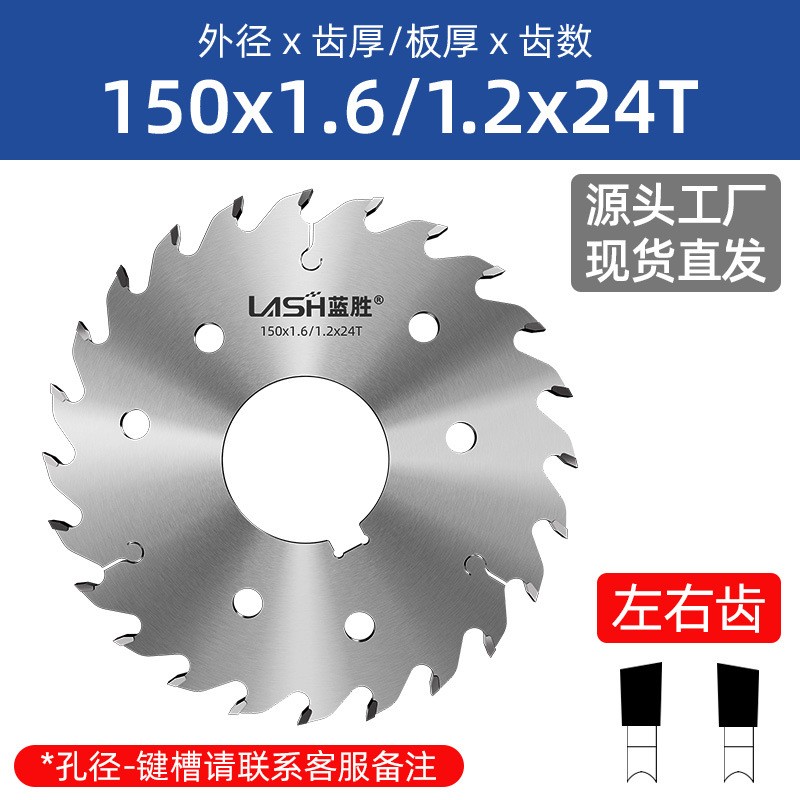
采购方在评估方木多片锯时,应重点关注几个技术参数。第一是锯片直径与锯轴转速的匹配关系,这直接决定锯切线速度和切口质量,线速度过低会导致排屑不畅、锯面粗糙,过高则加剧锯片磨损。第二是进料速度的调节范围,变频调速机型可根据木种硬度和含水率灵活调整,避免硬木“憋锯”或软木过切。第三是导向片与锯片的间距控制,间距过大易产生跑偏,过小则增加摩擦热。第四是主轴精度和轴承配置,这是长期保持锯切精度的底层保障。出材率方面,锯路宽度(即锯片厚度加修整余量)越小,木材损耗越低,因此在满足刚性的前提下,薄锯片配合高精度主轴是提升出材率的有效路径。
不同应用场景下的机型选择思路
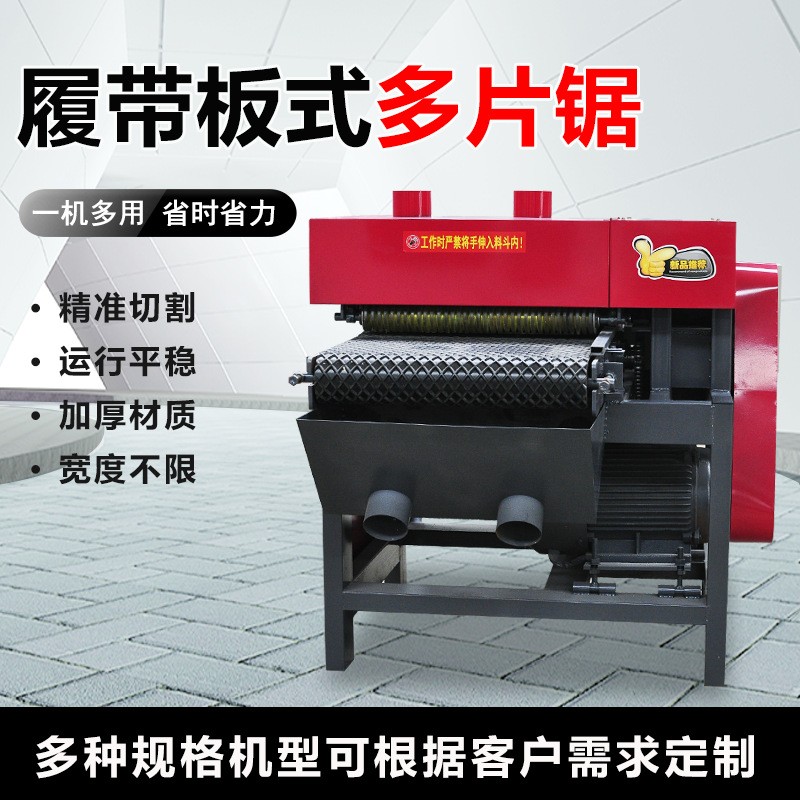
方木多片锯并非通用型设备,不同加工场景对机型的要求差异明显。家具制造中的规格料加工,通常要求锯切面光洁、尺寸一致性好,适合选择上下轴细木工多片锯,配合高齿数锯片使用。建筑木方加工则更看重效率和通过性,多采用大直径锯片、大功率主轴的重型机型,进料链条和压辊需具备较强的抓取力。托盘料、包装箱料加工对精度要求相对宽松,但对出材率和连续作业稳定性要求高,可考虑加大进料通道、优化排屑结构的机型。若加工原料含水率较高或含杂质较多,还需关注锯片冷却方式和排屑系统的防堵塞设计。
日常使用中容易被忽视的维护要点
方木多片锯的锯切精度下降,很多时候并非设备本身质量问题,而是维护不到位所致。锯片安装前应检查法兰盘平面度和清洁度,微小木屑或树脂残留都会导致锯片偏摆。导向片磨损后需及时更换或调整,否则锯路会逐渐跑偏。进料压辊的弹簧压力应定期检查,压力不足会造成进料打滑、锯面波纹。主轴轴承的润滑周期和温升监测同样关键,温升异常往往是轴承磨损的早期信号。此外,不同树种的树脂和酸性物质对锯片和机体的腐蚀程度不同,加工松木、桉木等树种后应及时清理锯片和排屑通道。
采购方常见的认知偏差与对比逻辑
在实际采购中,部分用户容易陷入“功率越大越好”或“锯片越多越好”的误区。功率需与锯片数量、加工木种和进料速度匹配,盲目加大功率不仅增加能耗,还可能因刚性过剩导致锯片异常磨损。锯片数量同样受限于锯轴长度、间距调节范围和排屑空间,并非越多越高效。合理的对比逻辑应是:先明确自身加工的木种、方木尺寸范围、目标出材率和日产量,再据此匹配设备的主轴功率、锯片配置、进料速度和自动化程度。建议在条件允许时,携带实际木料到厂家或经销商处进行试机,观察锯切面质量、进料顺畅度和排屑效果,这比单纯对比参数表更具参考价值。


相关新闻
- 小型多片锯加工精度影响因素与产线适配要点 2026-09-20
- 密度板多片锯加工精度与锯切效率如何兼得 2026-09-20
- 多片锯租赁在木材加工厂降本增效中的实际应用观察 2026-09-19
- 多片锯稳定性差频繁停机?设备参数与结构解析 2026-09-19
- 方木多片锯加工效率上不去,问题往往出在这几个技术细节 2026-09-17
- 从锯切精度到产能匹配:多片锯厂家技术路线差异全解析 2026-09-17
- 多片锯锯路宽度怎么定?薄板省料与稳定性的取舍算法 2026-09-10
- 木工多片锯烧锯片原因及选购方法+ 2021-08-23
- 全自动方木多片锯使用小常识 2021-08-23
- 自动圆木开方锯圆木多片锯操作规范 2021-08-16


 客服